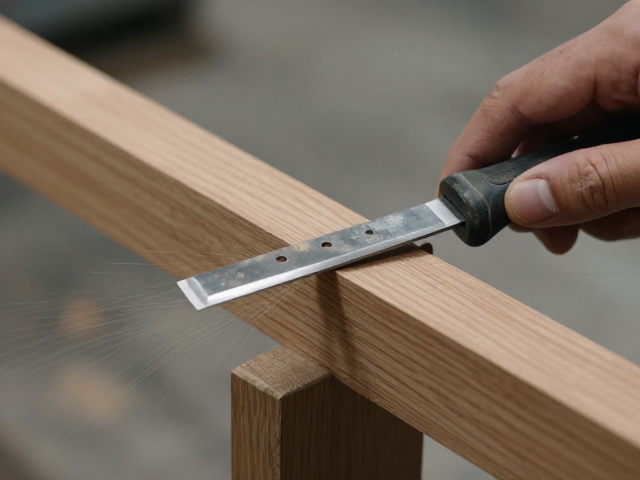
侧边打磨前的工件预处理与刀具检查
在进行侧边打磨作业前,工件表面的清洁度直接决定了最终的加工质量。需要彻底清除侧边残留的油污、氧化皮或旧涂层,确保打磨面平整且无杂质干扰。若工件表面存在明显的凹坑或毛刺,建议先使用粗砂纸或锉刀进行初步修整,为后续精细打磨奠定基础。同时,必须对打磨刀片或砂轮进行外观检查,确认其无裂纹、缺口或过度磨损,避免因刀具破损导致打磨过程中出现跳动或崩刃现象,从而引发安全隐患或加工瑕疵。
刀片的状态管理是维持加工稳定性的核心环节。许多用户常忽略刀具的干燥保存,导致刀片在潮湿环境中迅速生锈,这不仅会改变刀具的物理性能,还会在打磨时产生颗粒状脱落,污染工件表面。使用前后,务必用干净的软布擦拭刀片表面,并涂抹少量防锈油进行保护。对于高精度侧边打磨,还需定期检查刀片的安装紧固情况,确保其在高速旋转或受力推拉时不发生位移,这是保证侧边线条笔直、平整的前提条件。
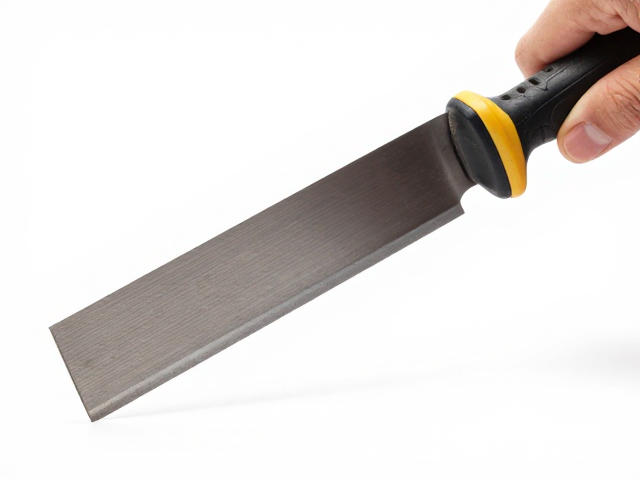
推刀手法与力度控制的实操技巧
侧边打磨的核心在于“推”与“压”的平衡,而非依赖蛮力。操作时,身体应保持稳定,双臂自然舒展,利用身体的重心移动带动打磨工具,而非仅靠手腕发力。推刀过程中,力度必须保持均匀一致,切忌忽轻忽重,否则会导致侧边出现波浪纹或深浅不一的痕迹。建议采用“轻触起步、匀速推进、轻力收尾”的手法,在接触工件初期轻轻贴合,随后保持恒定的压力向前推进,在接近终点时略微减轻力度,以避免边缘崩缺。
对于不同材质的工件,推刀的角度和速度需灵活调整。木材侧边打磨通常采用15至30度的倾角,配合适中的推进速度,以利用纤维纹理获得光滑表面;而金属或硬塑料侧边则需更小的倾角和更快的移动频率,以减少热量积聚。在实际操作中,可以通过听觉和触觉反馈来感知力度是否均匀:声音清脆平稳、手感顺滑无阻滞感,通常意味着力度控制得当。若感到阻力突然增大或声音变沉闷,应立即检查刀片状态或调整接触角度,切勿强行加压。
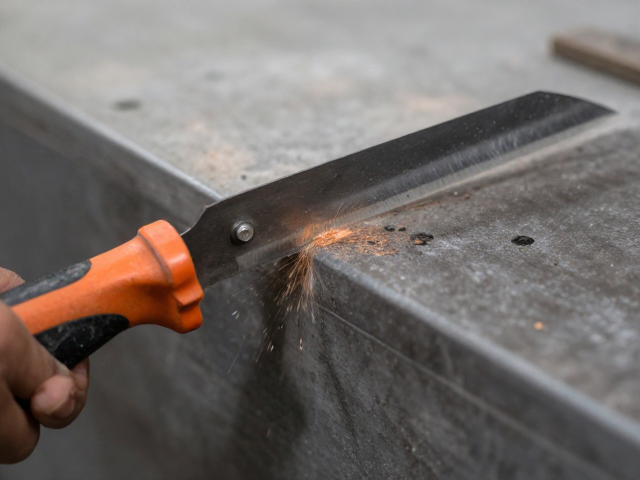
干燥防锈与日常维护的关键细节
保持刀片干燥是延长使用寿命和确保加工精度的必要措施。打磨过程中产生的粉尘和湿气容易附着在刀片表面,若不及时清理,会在微观层面形成腐蚀点。每次作业结束后,应立即使用专用清洁剂或无水酒精擦拭刀片,去除残留的金属屑或木粉。对于长期闲置的打磨设备,应将刀片取下,放入密封袋中并放置干燥剂,或直接存放在干燥箱内。环境湿度应控制在合理范围,避免在雨天或高湿季节进行高精度侧边打磨作业,以防工件吸湿变形或刀具受潮。
日常维护还包括对打磨设备导轨和夹具的保养。侧边打磨常依赖导向装置来保证直线性,若导轨积尘或生锈,会导致推刀轨迹偏移,影响侧边垂直度。因此,需定期用软布清洁导轨接触面,并定期涂抹少量润滑脂以保持顺滑。同时,检查夹具的松紧度,确保工件在打磨过程中固定牢靠,避免因震动导致加工面不平整。建立规范的清洁与保养流程,能显著降低因设备状态不佳引发的次品率,使侧边打磨作业更加高效且稳定。