刀片干燥处理的核心逻辑与操作细节
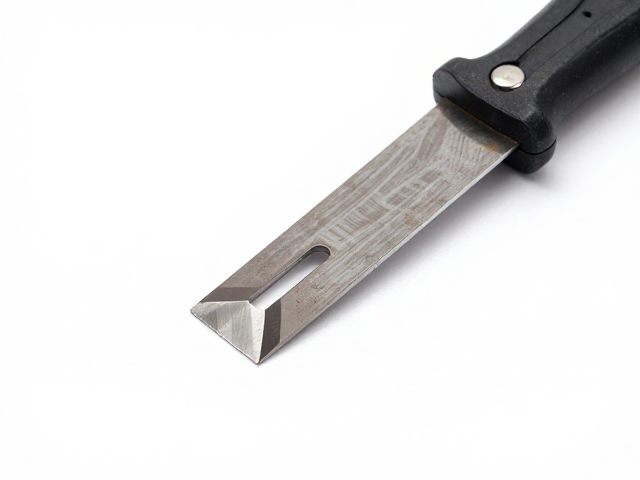
轮廓修整机具的核心部件多为高碳钢或合金材质,长期暴露在潮湿环境中极易发生氧化反应,形成难以清除的锈斑,直接影响切割面的平整度与精度。保持刀片干燥并非简单的擦拭,而是需要建立严密的防潮闭环。在日常作业结束后,应立即使用无绒软布彻底清除刀片表面的木屑、粉尘及残留胶体,这些附着物会吸附空气中的水分,加速金属腐蚀过程。清理完毕后,需将刀片置于通风干燥处自然风干,避免使用热风枪高温烘烤,以防金属因受热不均产生微观形变,导致后续修切时出现波浪纹或尺寸偏差。
对于高湿度环境下的存储,建议采用密封性良好的防锈盒或专用工具箱,并在箱内放置足量的硅胶干燥剂或氯化钙干燥块,以维持内部低湿度环境。若设备长期闲置,应在清洁干燥后,定期通电空转片刻,利用机械运转产生的微热驱散内部积聚的湿气,同时检查传动部件的润滑状态。这种周密的干燥管理能显著延长刀片使用寿命,确保每一次修切作业都能获得稳定的切削性能,避免因锈蚀导致的刃口崩裂或卡顿现象。
防锈涂层的选择标准与施加规范
防锈处理是维持刀片性能的关键环节,选择合适的防锈介质能形成致密的隔离层,阻断氧气与水分与金属表面的接触。传统的机油或润滑油虽然具备一定防锈能力,但容易吸附灰尘,且残留油膜可能在高温作业中产生烟雾或异味,影响工作环境。现代维护中,更倾向于使用专用的高速钢防锈油或挥发性防锈剂,这类产品能在金属表面形成极薄的保护膜,既不影响刀片导热性,又不会因粘性过大而沾染木粉。施加时需确保刀片完全干燥,将防锈油均匀涂抹于刃口及非切削面,再用干净棉布擦拭至无油光残留,仅保留肉眼难以察觉的保护膜。
防锈层的施加频率应结合使用环境与作业强度动态调整。在南方梅雨季节或高湿度地区,建议每次作业后均进行防锈处理;而在干燥季节或低频使用情况下,可延长至每周或每月进行一次深度保养。涂抹过程中需特别注意刀片根部、螺丝孔位等应力集中及易积水区域,这些部位往往是锈蚀的起始点。若发现刀片表面已有轻微浮锈,不可直接涂抹防锈油,而应先使用细砂纸或专用除锈膏轻柔去除锈迹,清洁干净并干燥后,方可重新施加防锈层,以确保保护层与金属基底的紧密结合,发挥最大防护效能。
打蜡吸附层的构建原理与工艺准备
在轮廓修切作业中,木屑与粉尘的堆积不仅会降低刀片散热效率,还可能因摩擦生热导致木材表面烧伤或胶层失效。引入打蜡吸附层是一种有效的物理隔离与润滑手段。通过在刀片表面或导向压板表面定期涂抹专用切削蜡,可以形成一层低摩擦力的隔离膜,有效减少木屑粘附,使切削过程更加顺畅。这种蜡层还能在一定程度上降低切削阻力,提升表面光洁度,特别是在处理高密度板材或含胶量较高的复合材料时,效果尤为显著。
准备打蜡吸附层需选用高熔点、高润滑性的专用切削蜡,避免使用普通石蜡或工业润滑脂,以免在高温下熔化流淌污染工件。操作时,将蜡块均匀涂抹在刀片非刃口区域或导向接触面上,随后用干净布轮快速抛光,使蜡层均匀分布并形成微晶结构。对于自动化设备,可考虑使用蜡条自动润滑装置,确保持续稳定的润滑效果。在开始修切作业前,务必检查蜡层是否完整,若发现蜡层磨损或脱落,应及时补充,以维持最佳的吸附与润滑性能,确保轮廓修切的精度与表面质量始终处于可控状态。