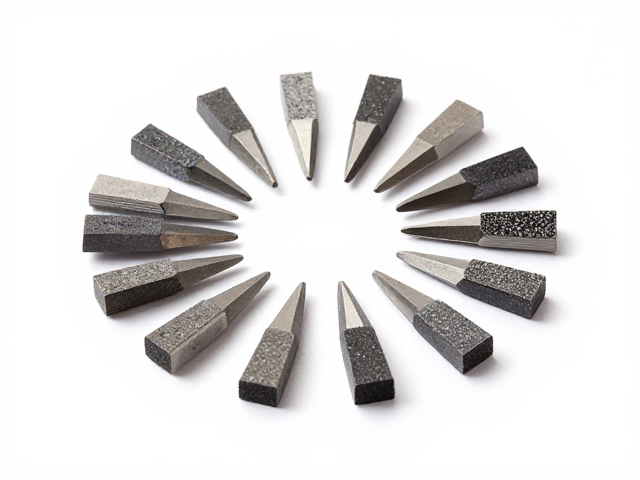
金刚石盘刃口状态对抛光效率的影响机制
金刚石盘在精密加工与抛光作业中,其表面金刚石颗粒的露出高度及刃口锋利度直接决定了材料去除率与表面粗糙度。随着加工过程的持续,金刚石颗粒会逐渐磨损或脱落,导致有效切削面积减小,进而引起抛光效率下降和表面质量恶化。多粒度套装中的不同粒径金刚石盘承担着从粗磨到精抛的阶段性任务,若刃口钝化未及时修复,不仅会增加加工时间,还可能在工件表面留下划痕或亚表面损伤,影响最终成品的光学或几何精度。
针对多粒度套装的维护,核心在于维持金刚石颗粒与结合剂的最佳结合状态。当刃口变钝时,金刚石颗粒无法有效切入材料,导致摩擦力增大而非切削,这种现象在硬质材料加工中尤为明显。通过定期观察抛光面的光泽度变化及加工噪音,可以初步判断刃口状态。若发现抛光速度显著降低或表面出现不均匀痕迹,即表明当前使用的金刚石盘刃口已需进行保养,以恢复其原始切削性能,确保多粒度流程中的各道工序能严格遵循预设的工艺参数。
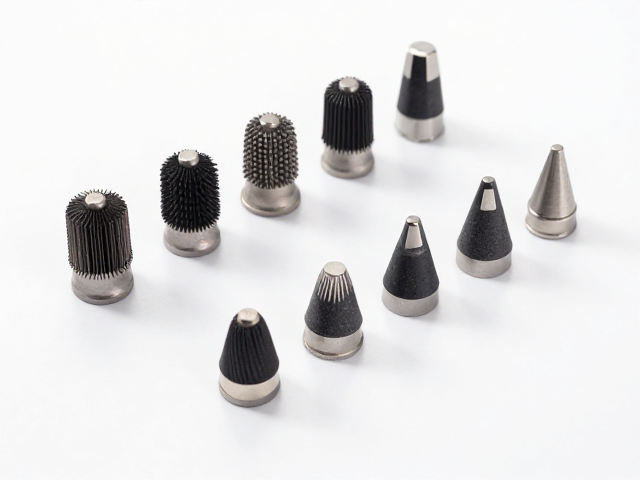
标准化清洗与表面污染物去除流程
金刚石盘表面常附着加工产生的微粒、冷却液残留或油脂,这些污染物会堵塞结合剂孔隙,阻碍金刚石颗粒的正常切削,甚至导致盘面打滑。清洁步骤应使用超声波清洗机配合高纯度溶剂进行,溶剂选择需根据结合剂材质(如树脂、金属或陶瓷)确定,避免使用强腐蚀性化学品导致结合剂老化或脱落。清洗过程中,超声波的空化效应能有效剥离微孔深处的顽固颗粒,确保金刚石颗粒充分暴露。
清洗后需进行彻底的干燥处理,防止水分残留引起结合剂锈蚀或霉菌滋生,特别是在金属结合剂金刚石盘中,水分侵入可能导致结合层强度下降。干燥过程宜采用低温热风或真空干燥设备,避免高温导致树脂结合剂变形或性能衰减。清洁后的金刚石盘应置于洁净、干燥的环境中存放,避免灰尘二次污染。对于多粒度套装,建议建立独立的清洁区域,防止不同粒度盘之间的颗粒交叉污染,确保每种粒度盘的表面状态符合其特定的抛光阶段要求。
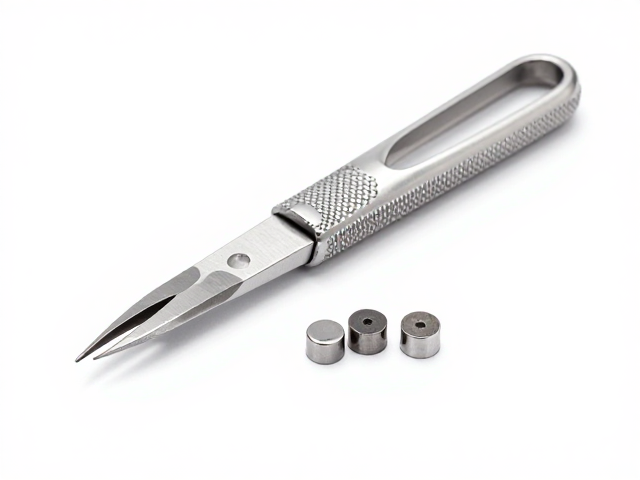
专业修整工具与刃口恢复操作规范
当清洗无法恢复切削能力时,需使用专用修整工具对金刚石盘进行刃口修复。常见的修整方式包括使用金刚石修整笔、氧化铝修整块或专用修整盘。操作时,需确保修整工具与被修整盘表面保持适当的接触压力和进给速度,以去除钝化的金刚石颗粒及老化结合剂,使新鲜锋利的颗粒显露。对于多粒度套装,不同粒度的金刚石盘对修整参数的要求不同,粗粒度盘需较大的修整深度以暴露颗粒,而细粒度盘则需轻柔修整以保护颗粒强度。
修整过程中,需密切监控修整盘的表面状态,避免过度修整导致金刚石颗粒大量脱落,造成盘面过早失效。建议采用阶梯式修整策略,先使用较粗的修整工具去除严重钝化层,再使用细粒度修整工具进行精修,以获得均匀的刃口状态。修整后的金刚石盘需再次进行清洁,去除修整过程中产生的磨屑。通过规范的修整操作,可有效延长金刚石盘的使用寿命,保持多粒度抛光过程中各阶段的一致性和稳定性,确保最终加工表面的高质量。
日常存储管理与寿命周期监控
金刚石盘的存储环境对其长期性能至关重要。应避免在高温、高湿或腐蚀性气体环境中存放,以防止结合剂性能退化或金刚石颗粒氧化。存储时应使用硬质保护盖或专用支架,避免盘面受到机械撞击或弯曲应力,导致金刚石颗粒崩裂或结合剂开裂。对于多粒度套装,建议按粒度顺序排列存放,并标注使用日期和初始状态,便于追踪每盘的使用历史和性能衰减情况。
建立严密的寿命周期监控机制,记录每次使用后的加工次数、材料类型、修整频率及表面质量变化。通过分析这些数据,可以预测金刚石盘的性能衰退趋势,提前安排保养或更换。当金刚石盘出现严重剥落、结合剂断裂或无法通过修整恢复切削能力时,应及时停用,避免影响加工质量或损坏设备。通过科学的存储管理和数据驱动的寿命监控,可最大化多粒度金刚石盘套装的使用效率,降低长期运维成本,确保抛光作业的连续性和稳定性。