防滑钉安装前的核心准备与风险评估
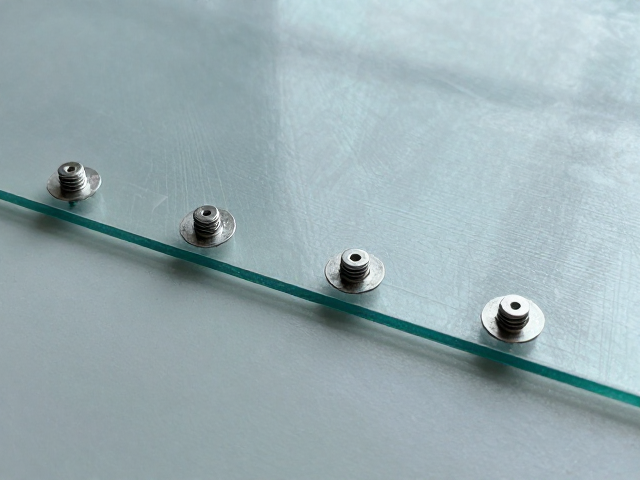
悬崖滑行板在极端工况下,其底部防滑钉的固定效果直接决定了滑行过程中的抓地力稳定性。玻璃纤维层作为板体的核心受力结构,一旦因安装不当产生微裂纹或分层,整个板体的结构完整性将面临严峻挑战。实际操作前,必须确保作业环境干燥、无油污,且工具摆放有序。防滑钉通常采用高强度航空铝合金或不锈钢材质,通过专用螺纹或铆接方式嵌入玻璃纤维基材。在安装前,需仔细检查防滑钉本体是否有毛刺,螺纹是否顺滑,同时确认玻璃纤维层表面平整,无气泡或杂质,这是保证后续粘合或机械固定的基础条件。
许多初学者容易忽视孔径与钉径的匹配精度,导致强行敲击造成玻璃纤维层粉碎性断裂。标准的安装流程要求使用与防滑钉规格完全一致的钻头进行预钻孔,孔径误差应控制在0.1毫米以内。对于经过长期使用的滑行板,需先清理旧胶残留和氧化层,使用无水酒精擦拭待安装区域,确保表面洁净干燥。这一步骤能显著提升新材料与玻璃纤维层的结合力,避免日后因震动或受力不均导致防滑钉松动脱落,从而引发不可预知的滑行事故。
玻璃纤维层加固与防滑钉定位技巧
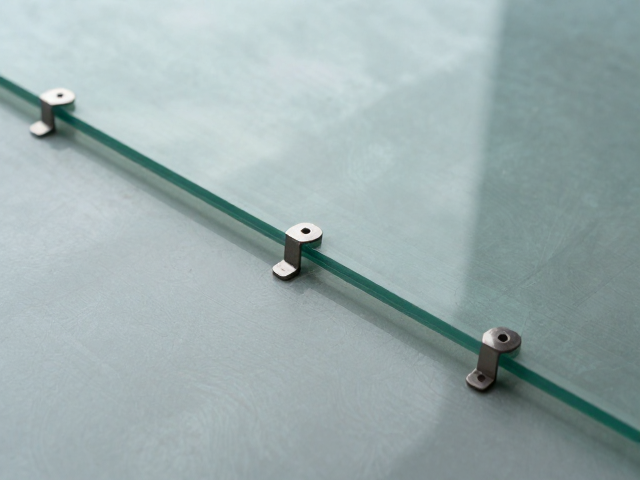
玻璃纤维层具有优异的抗拉强度但脆性较大,因此在加固过程中,必须采用分层铺设与树脂浸润相结合的方法。若原板体玻璃纤维层已有轻微磨损或划痕,需使用细目砂纸轻轻打磨受损区域,形成微小的粗糙面以增强附着力。随后,将预切的玻璃纤维布覆盖在待加固区域,确保纤维走向与滑行板受力方向一致。使用专用环氧树脂或不饱和聚酯树脂进行浸润,注意树脂用量需适中,既要完全包裹纤维,又不能造成局部堆积,固化后应形成坚硬且透明的保护层。
在固定防滑钉时,建议采用机械紧固与胶粘辅助的双重保险策略。将防滑钉准确放入预钻孔中,使用扭矩受限的螺丝刀或专用扳手进行旋紧,切忌一次性施加过大扭力,以免压溃玻璃纤维层。对于高应力区域,可在钉周涂抹少量结构胶进行填充密封,防止水分和杂质侵入内部腐蚀纤维。安装过程中,需频繁检查防滑钉的水平度与垂直度,确保所有钉尖高度一致,这样在滑行时才能提供均匀一致的摩擦力,避免因受力不均导致板体扭曲或断裂。
固化环境与最终质量检测标准
防滑钉安装后的固化过程对最终性能至关重要,环境温度和湿度会直接影响树脂或胶层的交联反应效率。理想的操作环境温度应保持在15至25摄氏度之间,相对湿度低于60%,这有助于树脂形成致密的分子结构,达到最佳的粘接强度。若在低温环境下操作,需适当延长固化时间,或使用加热设备辅助升温,但温度不可超过玻璃纤维的耐受极限,以防材料变形或性能退化。固化期间,严禁移动或震动滑行板,确保固定结构在无应力状态下完全定型。
质量检测是确保安全使用的一道防线,需通过目视检查和物理测试双重验证。目视检查重点观察防滑钉周围是否有溢胶、气泡或未浸润的纤维区域,确认钉体无松动、歪斜现象。物理测试可采用手动施加反向扭力,感受固定点的稳固程度,或使用专用仪器检测表面硬度与附着力。经过严格检测合格的滑行板,方可投入正常使用。任何发现裂纹、脱层或固定不稳的情况,必须立即停止使用,并重新进行加固处理或报废更换,切勿抱有侥幸心理。