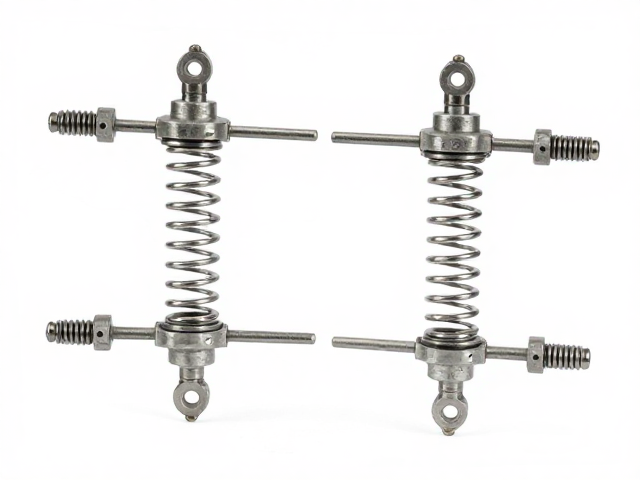
弹簧刚度与固定器预紧力的力学平衡
在机械装配体系中,弹簧与前后固定器的配合并非简单的物理堆叠,而是基于严密的力学计算与公差配合。弹簧的刚度系数(k值)直接决定了其在受压过程中的形变响应,若固定器的初始预紧力无法抵消弹簧的自由长度产生的初始应力,系统在动态负载下极易出现松动或共振。实际应用中,需依据Hooke定律(F=kx)精确计算弹簧在最大压缩行程下的受力情况,确保固定器提供的反向约束力始终大于弹簧释放的回弹力,从而维持结构的静态稳定性。
固定器的接触面设计需与弹簧端部形状形成严密的点、线或面接触,以分散局部应力集中。常见的固定方式包括螺纹锁紧、卡扣限位或焊接定位,不同方式对弹簧端面的平整度要求各异。例如,使用螺纹固定时,弹簧座与固定器之间需加装高精度垫片以消除间隙,防止因微动磨损导致预紧力衰减。若接触面存在加工误差或装配倾斜,弹簧在压缩过程中会产生偏载,长期运行会导致固定件疲劳断裂或弹簧侧向弯曲失效,因此装配过程中的同轴度校准是确保连接稳固的核心环节。
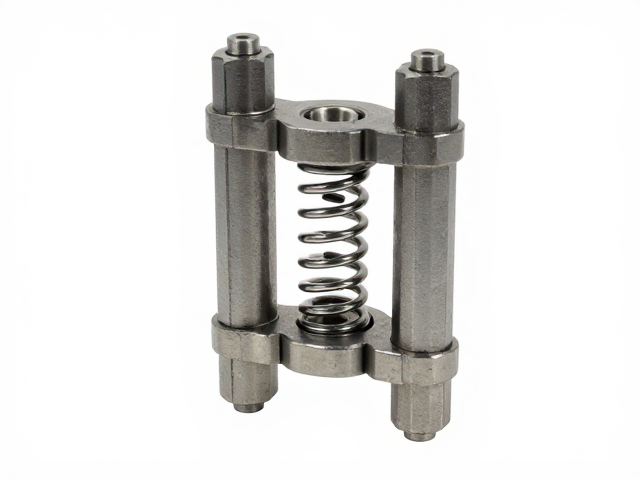
公差配合与装配精度的控制标准
机械连接的可靠性高度依赖于零部件间的公差匹配,弹簧自由高度、固定器安装孔位以及连接螺栓的螺纹精度共同构成了系统的尺寸链。在工业标准中,通常要求弹簧的安装空间公差控制在±0.5mm以内,而固定器的定位孔位公差需优于±0.1mm,以确保弹簧能够垂直受力。若公差配合过松,弹簧在运行中会发生轴向弯曲,导致有效承载长度缩短,刚度特性发生不可逆改变;若配合过紧,则可能因装配应力过大,导致弹簧材料产生残余变形,影响其疲劳寿命。
表面处理与材料兼容性也是影响长期稳固性的关键因素。固定器与弹簧接触区域常采用镀锌、磷化或发黑处理以增强耐腐蚀性,但需特别注意不同金属间的电化学腐蚀风险。在潮湿或腐蚀性环境中,若弹簧为高碳钢丝材质而固定器为铝合金材质,需增加绝缘隔离层,防止因电位差导致的腐蚀产物堆积,进而改变接触面的摩擦系数和紧固状态。此外,螺纹连接处应涂抹适量的防松胶或采用双螺母结构,以应对高频振动环境下可能出现的螺纹松动现象,确保长期运行的安全性。
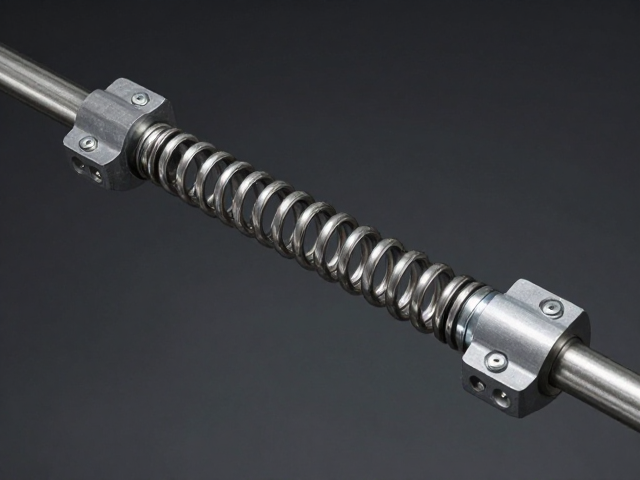
动态负载下的应力分析与失效预防
实际工况中的弹簧与固定器连接件往往承受交变载荷,这种动态应力会加速材料的疲劳损伤。在周期性压缩与释放过程中,固定器的夹持点承受着极大的剪切力和挤压应力,若设计时未考虑应力集中系数,连接部位容易出现微裂纹扩展。通过有限元分析(FEA)模拟不同负载频率下的应力分布,可优化固定器的几何形状,如增加倒角或加强筋,以分散峰值应力,避免局部屈服变形。
疲劳失效的先兆通常表现为连接件的微量位移或异响,这些征象在早期阶段极易被忽视。建立严密的监测机制,定期检查固定螺栓的扭矩值及弹簧的外观完整性,是预防突发性失效的有效手段。对于高负载场景,建议采用防松螺母或带有弹性锁紧结构的固定器,以吸收振动能量,减少金属间的直接冲击。同时,需定期清理连接部位的油污与杂质,保持摩擦副的清洁,确保预紧力能够稳定传递,维持整个约束系统的刚性与可靠性。