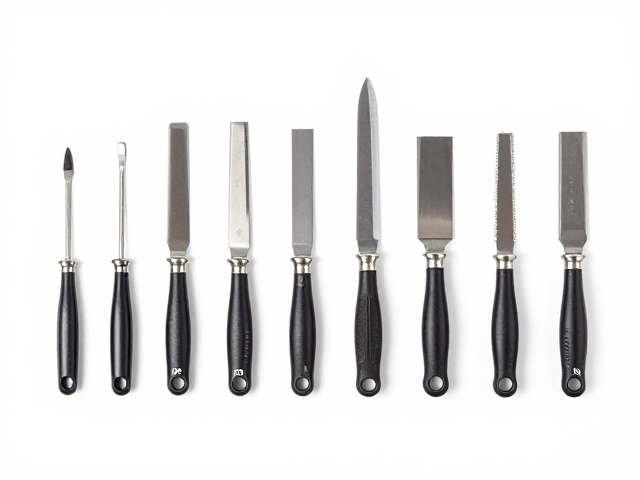
刃面打磨套装的核心组件解析
刃面打磨套装通常由不同目数的磨石、研磨介质以及辅助工具组成,其中磨石是核心部件。天然磨石如日本的熊野石或美国的阿肯色石,因其矿物结构自然形成,在切削过程中能产生独特的研磨纹理,适合对刃面质感有较高要求的场景。人造磨石则主要基于碳化硅或氧化铝等材料,通过精密配比与烧结工艺制成,其硬度均匀,切削效率稳定,且价格区间覆盖广泛,从几十元至数百元不等,能满足从日常家用到专业刀具维护的不同需求。
辅助工具的选择同样至关重要,包括磨刀角度定位器、磨刀棒以及清洁刷。角度定位器能帮助使用者固定刀刃与磨石之间的夹角,常见的角度为15至20度,这一范围能平衡锋利度与耐用性。磨刀棒用于定期修整磨石表面,去除嵌入的金属微粒,保持研磨面的平整。清洁刷则用于清理磨石孔隙中的杂质,防止堵塞影响研磨效果。这些组件共同构成了完整的打磨系统,缺一不可。
粗磨去损的操作技巧与角度控制
粗磨阶段主要处理刃口缺损、卷边或严重钝化的情况,需选用粗目数磨石,通常 grit 值在 200 至 500 之间。操作时,保持手部稳定,以刀刃前部接触磨石为起点,向后拖动,同时均匀施加压力。关键在于维持恒定的研磨角度,过陡的角度会导致刃口过厚,影响切割效率;过平的角度则可能削弱刃口强度。建议利用角度定位器辅助,或通过视觉观察磨石表面形成的金属粉末轨迹来判断角度一致性,确保每一侧刃面受力均匀。
在粗磨过程中,需定期检查刃口状态,观察是否形成均匀的倒角。当金属屑堆积较多时,应及时清理磨石表面,避免颗粒堆积导致研磨不均。对于较硬的钢材,粗磨时间可能较长,需耐心操作,避免局部过热导致钢材退火。若发现刃口出现新的不规则磨损,应立即停止并重新评估角度与压力分布,必要时更换更细的磨石进行过渡,确保刃面平滑过渡,为后续精磨奠定基础。
精磨与抛光的关键步骤
精磨旨在消除粗磨留下的划痕,提升刃面光洁度与锋利度,需使用细目数磨石, grit 值通常在 800 至 3000 之间。此阶段压力需显著减小,主要依靠磨石自身的研磨颗粒进行微量切削。操作时,保持缓慢、均匀的动作,确保磨石表面每一部分都被均匀研磨。对于高目数磨石,可使用水或专用研磨液作为润滑剂,以减少摩擦热,防止钢材表面氧化,同时帮助悬浮金属微粒,提高研磨效率。
抛光步骤可选用超细目数磨石或皮革棒配合研磨膏进行。皮革棒能提供极佳的镜面效果,适合对刃面光泽度有要求的场景。操作时,将刀刃以极小的角度(约 5-10 度)在皮革棒上轻轻拉动,去除微观层面的不平整。此步骤能显著提升刃口的微观锋利度,使切割更加跟手。需注意,抛光时间不宜过长,以免过度削弱刃口结构,通常每侧数十次推拉即可达到理想效果。
干燥存储与日常维护指南
打磨完成后,必须彻底清洁磨石与刀具。用清水冲洗磨石,去除残留的金属粉末与研磨介质,随后置于通风干燥处自然晾干。避免将磨石暴晒或置于高温环境,以防开裂或变形。对于天然磨石,干燥过程需更加缓慢,建议放置在阴凉通风处,定期翻转以确保均匀干燥。刀具清洗后,需用软布擦干,特别是刃口部位,防止水渍残留导致锈蚀。
存储时,磨石应置于干燥、无尘的环境中,最好使用专用收纳盒或防尘罩覆盖。避免与其他硬物直接接触,防止表面磕碰损伤。刀具应存放在刀鞘或专用刀架中,避免刃口与其他物品碰撞产生缺口。对于高频使用的磨石,建议每次使用后进行简单维护,如用橡胶磨刀棒或浮石轻轻打磨表面,去除嵌入的金属颗粒,保持研磨面的活性。正确的存储与维护能延长磨石使用寿命,确保每次打磨效果的一致性。