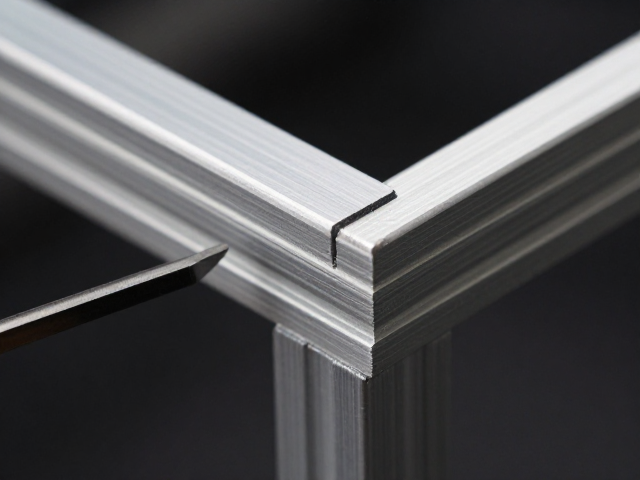
铝合金边缘塑形的底层逻辑与工具准备
铝合金板材在加工过程中,边缘往往会因为切割或冲压产生微弱的卷边或毛刺,直接进行打磨容易破坏板材表面的氧化层或导致边缘不平整。单向推刮的核心在于利用工具的刚性角度,通过单一方向的受力,将金属纤维压实而非撕裂。这一过程不需要复杂的液压设备,主要依赖高精度的金属刮刀、细目砂纸(如800目至1200目)以及固定夹具。刮刀的刃口必须经过精细打磨,保持绝对平直,任何微小的缺口都会在铝材表面留下不可修复的划痕。操作前需确保工作台面清洁无杂质,避免颗粒物混入刮削面,造成二次损伤。
在正式操作前,固定工件是决定收口质量的关键。使用V型槽或专用夹具将铝合金型材稳固夹持,确保其在受力时不发生位移或震动。对于长尺寸的边框,建议采用多点支撑的方式,防止因重力或推力导致型材轻微弯曲,从而影响边缘的直线度。检查刮刀刃口与工件接触面的角度,通常建议保持在15到30度之间,过大的角度会导致刮刀切入过深,划伤基材;过小的角度则难以有效去除凸起部分,降低塑形效率。
单向推刮的核心手法与力度控制
单向推刮忌讳来回摩擦,这种动作极易造成金属疲劳和边缘发白。正确的手法是左手拇指与食指按住刮刀前端,其余手指支撑刀背,右手握住刀柄末端,形成稳定的三角支撑结构。推刮时,身体重心略微前倾,利用上半身的重量传导至手臂,再通过刮刀传递至接触点。每一次推刮都应从型材的一端平滑过渡至另一端,中途不停顿、不转向。如果遇到阻力突然增大的情况,应立即停止并检查刃口是否有积屑,清理后再继续,切忌强行加力,以免崩刃或导致铝材变形。
力度的控制需要结合听觉和触觉反馈。当刮刀与铝材表面接触时,应听到细微且均匀的“沙沙”声,若声音变得沉闷或尖锐,通常意味着刃口角度不对或表面存在硬物。推刮过程中,手腕要保持灵活但稳定,像抚摸物体一样轻柔而坚定。对于较厚的铝合金边缘,可采用“轻取多遍”的策略,每次去除极薄的金属层,逐步逼近完美平整的状态。这种细水长流的方式能有效避免因一次性去除过多材料而导致的边缘塌陷或尺寸超差,确保收口处的过渡自然流畅。
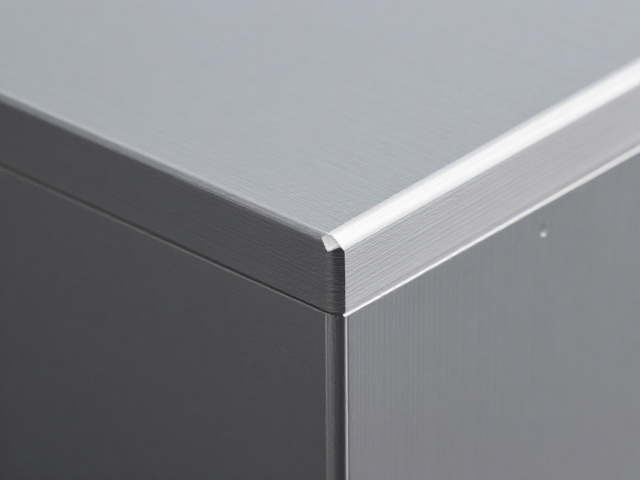
收口细节处理与表面精修
完成基础推刮后,边缘虽然平整,但可能仍存在肉眼难以察觉的微细纹路或氧化层残留。此时需更换高目数的砂纸或专用抛光布进行精修。精修阶段同样遵循单向原则,但力度需进一步减轻,主要目的是消除推刮留下的痕迹,提升表面光泽度。操作时,可将砂纸折叠后包裹在平整的硬块上,以增加接触面的刚性,确保打磨均匀。对于转角或异形部位,需调整刮刀或砂纸的角度,严格贴合型材几何特征,避免出现圆角过大或棱角丢失的情况,保持设计的原始线条感。
在精修过程中,需定期用洁净的软布擦拭加工区域,观察金属表面的反光情况。优质的铝合金收口在光线下应呈现均匀一致的镜面或拉丝效果,无明显的接痕或色差。若发现局部仍有微小凸起,需局部补刮,并立即进行整体一致性检查。对于高要求的场景,可在精修后使用专用的铝合金保护剂进行简单清洁,去除残留的金属粉末,防止后续氧化变色。整个收口过程没有捷径,唯有通过严密的逻辑和标准化的动作,才能在细微出见真章,实现工业美学与实用功能的统一。