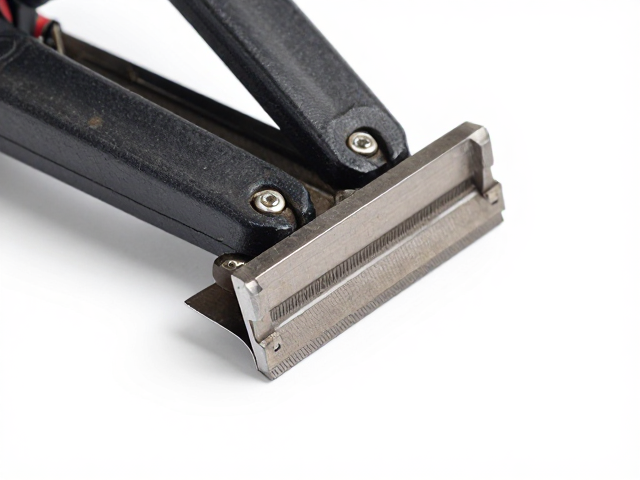
冷压底边修整机具的日常清洁与干燥管理
冷压底边修整机具在作业过程中,刀片直接接触木材或复合材料边缘,极易吸附木屑、粉尘及环境湿气。作业结束后,必须立即使用干净的软布或专用刷子清除刀片表面残留的碎屑,避免硬质颗粒长期附着导致刃口微观损伤。清洁时严禁使用腐蚀性强的化学溶剂,以免破坏刀片表面的防锈涂层或改变金属原有的理化性质,推荐使用无水酒精或专用金属清洁剂进行轻柔擦拭。
清洁完成后,干燥处理是防锈流程中的核心环节。需确保刀片完全暴露在空气中自然风干,或使用压缩空气吹去缝隙内的积水与湿气。对于潮湿环境下的作业车间,建议在停机后对刀片进行短暂加热处理,利用设备余热或专用烘干装置加速水分蒸发。保持刀片表面无水膜存在,能显著降低电化学腐蚀的发生概率,从物理层面阻断生锈的初始条件。
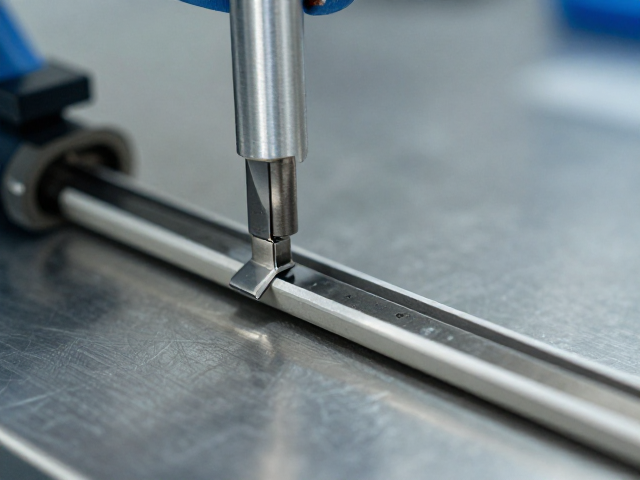
科学涂抹防锈介质与规范存储环境
在确保刀片绝对干燥的前提下,涂抹防锈介质是建立长效保护层的关键步骤。可选用轻质防锈油或专用刀具保养脂,用无绒布均匀涂抹于刀片刃口及非工作区域。涂抹时应控制用量,以形成均匀、极薄的油膜为宜,过量堆积不仅影响后续使用时的稳定性,还可能吸附更多灰尘杂质。对于高精度修整机具,建议选用低粘度、高渗透性的防锈剂,以确保其能渗入金属微观孔隙,提供严密的隔绝保护。
存储环境的选择直接影响保养效果。机具应置于干燥、通风良好且温度相对稳定的室内空间,避免直接接触地面或靠近窗户等易受冷凝水影响的区域。建议将修整机具放置在专用工具柜或防尘罩内,减少空气中悬浮颗粒物的沉降。在季节性潮湿变化明显的地区,可在存放空间放置除湿剂或控制湿度计,将相对湿度维持在40%-60%之间,这种微环境条件能极大抑制金属氧化反应,延长刀片使用寿命。
定期检查与刃口状态评估机制
建立固定的检查周期是维持刀具性能的必要手段。建议每使用指定时长或完成一定数量的修边作业后,对刀片进行目视与触觉检查。重点观察刃口是否有崩缺、卷边或明显磨损痕迹,同时检查刀片表面是否有早期锈点或氧化斑。发现轻微锈迹时,应立即使用细砂纸或研磨石轻轻打磨去除,随后重新进行清洁、干燥和涂油流程。若刃口磨损严重,需及时进行专业研磨或更换,避免因刀具状态不佳导致冷压底边出现毛刺或尺寸偏差。
检查过程中还需关注刀具安装结构的稳定性。紧固螺丝或卡扣若因振动出现松动,会导致刀片在运行中产生微幅位移,加剧局部磨损并增加生锈风险。确认所有紧固件处于规定的扭矩范围内,确保刀片与机座贴合紧密且无异物介入。通过这种严密的状态评估,不仅能维持修整机具的切削精度,还能通过早期干预防止因局部应力集中引发的隐性损伤,从而在长期使用中保持最佳的防锈状态和作业效率。