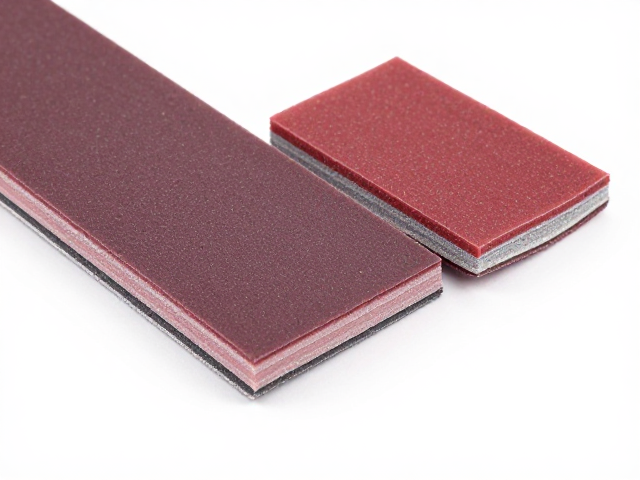
侧边打磨构件的核心选型逻辑
侧边打磨作业的核心难点在于处理垂直面与水平面的交接处,即所谓的“阴阳角”。传统的平面砂纸直接贴合打磨头难以深入角落,容易留下未处理的毛边或导致边角过度磨损。因此,选型的首要原则是匹配工件的几何特征。对于直角边处理,刚性较强的热压底边能提供稳定的支撑力,确保砂纸在受力时保持平整,避免因软质底边塌陷导致的打磨不均。而对于复杂曲面或需要精细修整的窄边,则需要考虑底边的柔韧性与贴合度,通过不同硬度的基材来适应不同的受力场景。
热压底边与砂纸的结合方式直接决定了打磨效率和表面质量。热压工艺通过高温高压使砂纸与底板牢固结合,这种结构在应对高频振动时不易脱落,且能保持砂纸与底面的绝对平行,从而在侧边打磨时形成均匀的切削面。相比之下,普通粘贴式砂纸在侧边受力不均时容易卷边或偏移,导致打磨轨迹混乱。选择时需关注底边的厚度与材质,较厚的聚氨酯或橡胶底边能吸收部分震动,提升手感控制;而较薄的底边则更利于在狭窄空间内操作,减少干涉。
热压底边与砂纸的搭配技巧
砂纸的粒度选择应与热压底边的硬度形成互补关系。粗磨阶段通常使用40-80目的砂纸,此时建议搭配硬度较高的热压底边,利用刚性支撑快速去除多余材料,特别是在处理木材或金属侧边的棱角时,硬质底边能防止砂纸陷入材料纹理中,保持切削的稳定性。进入细磨阶段,如120-240目砂纸,则可选用中等硬度的底边,以增强对细微划痕的消除能力。底边的弹性有助于砂纸贴合微小起伏,避免在侧边转角处因应力集中造成砂纸过早破裂或磨损不均。
实际操作中,砂纸的固定方式会影响热压底边的使用寿命。热压底边通常设计有精密的粘贴面或卡扣结构,需确保砂纸背面清洁无油污,以便热压层与砂纸背胶充分融合。若使用可更换砂纸的热压系统,需注意砂纸的尺寸精度,过小的砂纸会导致边缘未覆盖区域直接摩擦工件,造成“压痕”;过大的砂纸则可能在侧边打磨时发生堆叠,影响打磨效果。此外,砂纸的网布类型也会影响数据表现,例如开槽砂纸能更好地排屑,防止粉尘堵塞砂纸孔隙,保持切削效率,这在侧边打磨这种容易积聚粉尘的场景中尤为重要。
实际应用场景与参数参考
在家具制造行业中,侧边打磨常应用于板式家具的封边处理。根据常见的生产数据,使用80目砂纸配合硬质热压底边进行封边余量去除时,单件工件的平均打磨时间可控制在15-20秒,表面粗糙度Ra值可降至0.8-1.2微米。这一参数范围能有效保证后续涂装或贴面的附着力。若处理实木家具的侧边修型,通常采用120目砂纸配合柔性热压底边,重点在于平滑过渡木纹与边角,避免产生明显的打磨痕迹。不同木材硬度对打磨参数有影响,硬木如橡木、胡桃木需更细的砂纸和更慢的进给速度,而软木如松木则可适当提高打磨效率。
在金属加工领域,侧边打磨多用于去除焊缝或毛刺。此时热压底边常与百叶片或涂附磨具结合使用。例如,在处理不锈钢侧边焊缝时,使用60-80目氧化铝砂纸配合刚性热压底边,能有效控制打磨深度,避免过度磨损基材。数据表明,在标准工况下,此类组合的打磨效率约为每小时处理1-2平方米的焊缝区域,具体数值受工件表面积和焊缝复杂度影响。对于需要高光泽度的表面,后续需切换至180-240目砂纸进行精细打磨,此时底边的平整度显得尤为关键,任何微小的变形都会在金属表面形成明显的光斑差异。