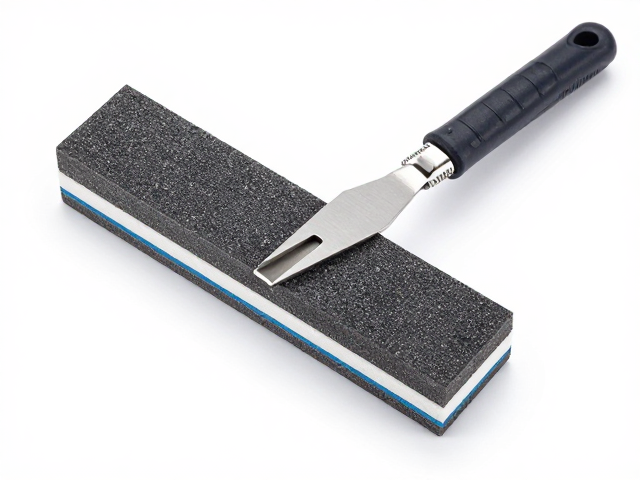
金刚石盘保养的核心逻辑与工具选择
金刚石盘表面的金刚石颗粒在长期研磨过程中会逐渐磨损或脱落,导致切削能力下降。传统的保养方式往往依赖经验判断,容易因过度修整而损伤盘面,或因修整不足导致加工效率低下。引入棱角修整器与专用打磨石夹,能够通过标准化的物理接触,精确控制修整深度与接触面积,从而恢复金刚石盘的锋利度。这种工具组合的核心价值在于将原本依赖人工手感的维护过程,转化为可量化、可重复的标准化作业,确保每一块金刚石盘都能维持在最佳工作状态。
棱角修整器通常由高硬度金属或陶瓷制成,其表面分布着严密的微细切削刃,专门用于啃削金刚石盘表面的结合剂。与之配套的打磨石夹则起到定位与固定作用,确保修整器在高速旋转的盘面上保持恒定的压力与轨迹。两者配合使用,能够形成均匀的切削力场,避免局部过热或颗粒崩落。对于高频使用的工业场景,这种工具组合能显著缩短维护时间,减少因金刚石盘钝化导致的加工瑕疵,是提升整体生产效率的关键环节。
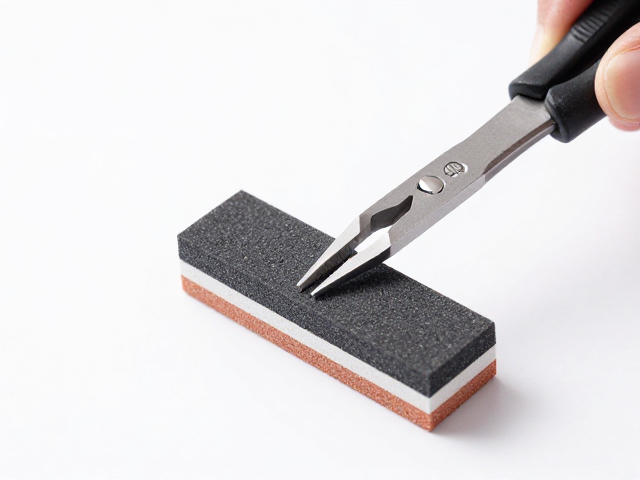
棱角修整器的操作规范与接触控制
在使用棱角修整器进行金刚石盘保养时,接触角度的控制直接决定了修整效果。通常建议将修整器以轻微仰角接触盘面,角度范围多控制在15至30度之间,具体数值需根据金刚石盘的粒度与结合剂硬度进行微调。过大的角度会导致修整器嵌入过深,造成金刚石颗粒大面积脱落;角度过小则可能因摩擦力不足,导致修整效率低下。操作时需保持修整器平稳移动,避免在盘面某一点停留过久,以防产生局部凹陷或烧伤。
修整过程中的进给速度与主轴转速需保持协同。一般而言,较低的进给速度配合适中的主轴转速,有助于获得更细腻的修整纹理,适合精密加工前的盘面准备。若追求较高的修整效率,可适当提高进给速度,但需密切观察排屑情况,确保金刚石碎屑能被及时带走,避免堆积后形成二次切削,影响盘面平整度。此外,修整器自身的磨损情况也需定期检查,一旦发现切削刃钝化或缺损,应及时更换,以免因工具失效导致盘面修整不均。
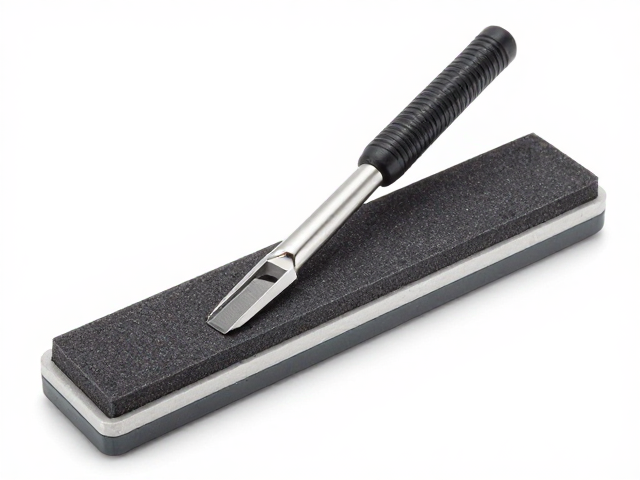
打磨石夹的定位精度与稳定性维护
打磨石夹的设计初衷是消除人工持握带来的抖动与偏差,因此其定位精度至关重要。在使用前,需仔细检查夹持部位的紧固螺丝或卡扣是否完好,确保金刚石盘被牢固固定,无松动迹象。夹持面的平整度直接影响修整器的运动轨迹,若夹持面存在油污或磨损不平,会导致修整器受力不均,进而影响金刚石盘的表面质量。因此,每次使用前应清洁夹持面,确保其处于最佳接触状态。
在实际操作中,打磨石夹应与修整器形成稳定的力学闭环。当修整器对盘面施加切削力时,夹持结构需能有效抵抗反作用力,防止震动传递至主轴。对于高精度要求的加工环境,建议使用带有微调机构的打磨石夹,以便在微米级别上调整修整器的位置。这种微调能力对于处理复杂曲面或高精度平面金刚石盘尤为重要,能够确保修整后的盘面与加工需求高度匹配。同时,夹持结构的润滑保养也不容忽视,定期清理滑动部位的杂质,保持其灵活顺畅,是维持长期稳定作业的基础。
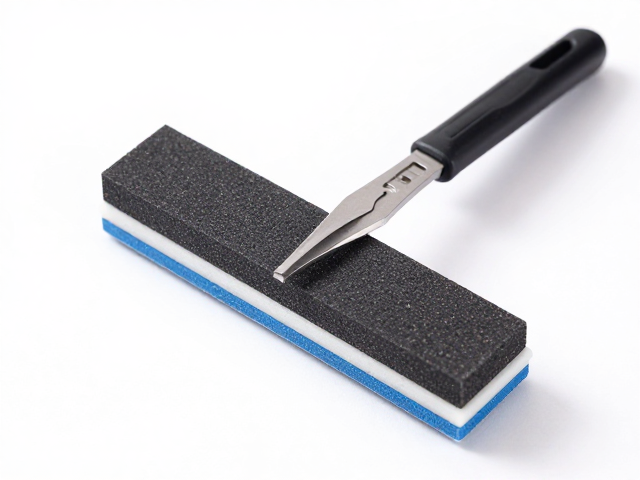
效率提升与长期维护的经济性分析
采用棱角修整器与打磨石夹组合进行金刚石盘保养,最直接的效果体现在效率的提升。相比传统手工修整,工具化作业可将单次维护时间缩短30%至50%,且修整效果的一致性更高。这意味着在生产线上,因更换或保养金刚石盘而导致的停机时间大幅减少,整体产出率得以提升。对于批量生产场景,这种时间节省会累积为显著的成本优势,使得每单位产品的加工成本更加可控。
从长期维护的角度看,规范的工具化保养能延长金刚石盘的使用寿命。通过定期、适度的修整,可以保持金刚石颗粒的自锐性,防止因颗粒钝化或脱落导致的盘面过早报废。虽然投入修整器与打磨石夹需要一定的初始成本,但其带来的金刚石盘寿命延长及效率提升,通常在数月至一年内即可覆盖这部分投入。此外,标准化的保养流程降低了对操作人员经验的依赖,减少了因人为失误导致的盘面损坏风险,为企业提供了更稳定、可预测的维护成本结构。