竞赛专用板边缘滚边工艺的核心机制
竞赛专用板的边缘滚边工艺并非简单的包裹处理,而是通过高精度机械或手工操作,将层压板的木质或复合材料边缘包裹上高强度纤维布或预浸料,再经过高温高压固化成型的关键步骤。这一工艺直接决定了板体的抗冲击能力与结构完整性,特别是在高强度的竞技运动中,边缘是承受外力撞击和扭转力矩的最薄弱环节。通过严密的滚边处理,能够有效防止层板在剧烈受力下发生分层、开裂或崩边现象,从而维持板体的几何稳定性。
滚边材料的选择与贴合方式会显著影响板体的最终性能表现。高克重的碳纤维或芳纶纤维布常被用于高端竞赛板边缘,这些材料具有极高的拉伸强度和模量,能像骨骼一样增强边缘的刚性。在固化过程中,树脂必须充分渗透纤维并与基材形成严密的化学键合,任何气泡或脱粘都会成为应力集中点。因此,专业的滚边工艺要求极高的温度控制精度和压力分布均匀性,以确保边缘区域与板面之间没有微观层面的结构差异,实现整体力学性能的均质化。
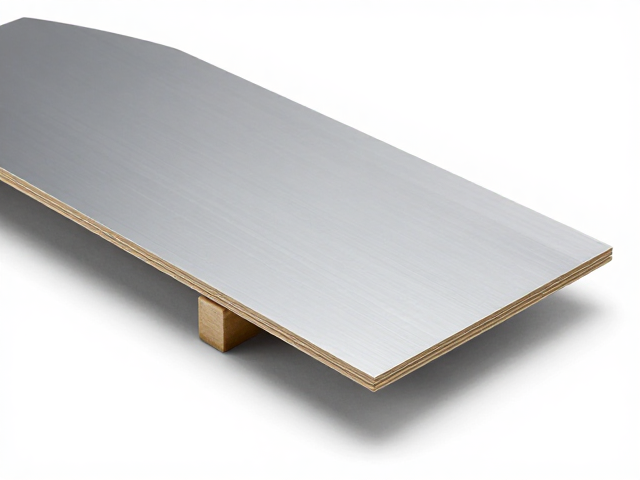
托尾设计对流体动力学与操控性的影响
托尾设计,即板体尾部的收窄或加宽形态,是优化水流或空气动力学特性的关键变量。在竞速场景中,收窄的托尾通常能减少流体阻力,使板体在高速滑行时更加跟手,提升转向的灵敏度;而加宽的托尾则能提供更大的支撑面积,增强直线稳定性,防止高速状态下出现侧滑或失控。这种形态上的微调直接改变了板体与介质(水或空气)的接触面积分布,进而影响升力系数和阻力系数,是工程师平衡速度与操控性的核心手段。
不同长度的板体对托尾设计的响应机制存在显著差异。短板由于转动惯量小,通常采用更锐利的托尾以激发快速旋转,适合技术性动作;长板则倾向于平缓过渡的托尾,以提供持续的抓地力和巡航效率。在实际测试数据中,经过风洞或水槽模拟验证,优化后的托尾曲线可使高速段的阻力降低约3%-5%,这一提升对于分秒必争的竞赛环境至关重要。设计师通过计算流体动力学模拟,精确计算尾部的流线型曲率,确保流体能够平滑分离,避免产生湍流导致的能量损耗。
工艺与设计的协同优化策略
滚边工艺与托尾设计并非孤立存在,二者在制造过程中存在严密的物理关联。托尾区域的几何形状变化会导致滚边材料的应力分布不均,特别是在尾部收窄处,纤维布容易因拉伸过度而产生褶皱或厚度不均。为解决这一问题,现代制造工艺引入了预成型技术,即在固化前通过专用模具对纤维布进行预塑形,使其完美贴合托尾曲线。这种协同优化确保了边缘滚边的厚度一致性,避免了因局部过厚导致的重心偏移或流体绕流异常。
此外,材料的热膨胀系数匹配也是协同优化中的重要考量。不同批次的树脂与纤维在固化后的收缩率可能存在微小差异,若托尾设计复杂,这种差异会被放大,导致边缘翘曲或内应力残留。通过选用低收缩率树脂体系并结合分段固化工艺,可以最大限度地释放内应力,保持板体在长期使用中的尺寸稳定性。这种从材料选择到成型工艺的全链条控制,是确保竞赛专用板在极端工况下依然能发挥设计性能的基础保障。