磨石硬度对刃口微观结构的影响机制
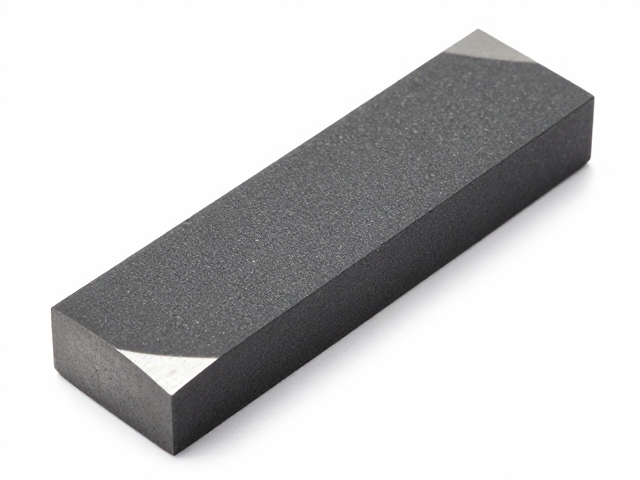
磨石硬度直接决定了磨粒在抛光过程中的自锐性与切削能力,对于刃口这类高精度部件,选择合适的硬度是平衡效率与质量的核心。硬度过高的磨石在长时间摩擦下容易保持原有形状,导致磨粒钝化后无法及时脱落,切削阻力增大,进而引起刃口局部过热,造成微观烧伤或退火现象,严重影响刃口的保持性。相反,硬度较低的磨石在受压时磨粒容易脱落,暴露出新的锋利磨粒,虽然切削效率较高,但若硬度过低,磨石磨损过快,难以维持刃口的几何精度,可能导致刃面不平或出现波浪纹。
在实际操作中,刃口材料的不同对磨石硬度的需求存在显著差异。高碳工具钢或高速钢等硬度较高的材料,通常配合中等偏硬的磨石使用,以确保持续的切削力和刃口的直线度;而对于较软的不锈钢或合金钢,则倾向于使用较软的磨石,利用其良好的贴合性来处理复杂的刃角,避免磨石嵌入工件表面造成划痕。这种匹配关系并非固定不变,而是需要根据磨石的结合剂类型(如树脂、陶瓷或金属结合剂)进行微调,结合剂的强度决定了磨粒被基体锁定的牢固程度,进而间接影响了整体抛光体系的硬度表现。
润滑冷却介质在抛光过程中的热力学作用
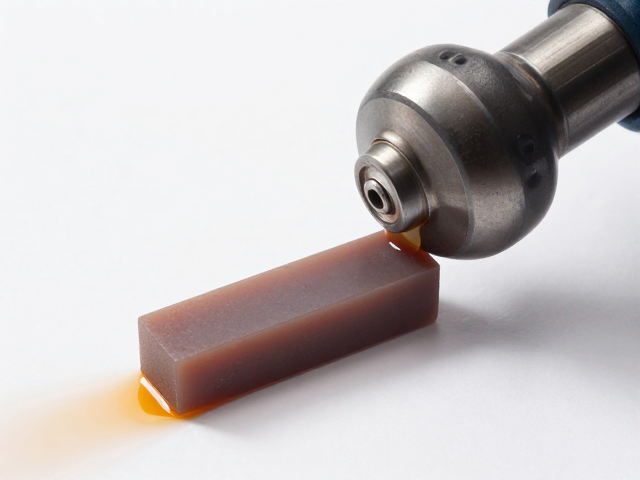
润滑冷却液在刃口抛光中扮演着控制界面温度和减少摩擦的关键角色,其物理性质直接影响抛光表面的微观形貌。有效的冷却能够迅速带走磨削区域产生的焦耳热,防止刃口金属因高温发生相变或硬度下降,这对于保持刃口长期锋利度至关重要。同时,润滑剂形成的流体膜能够隔离磨粒与工件表面的直接接触,减少粘着磨损和犁沟效应,使抛光过程更加平稳,从而获得更细腻、均匀的表面光泽,减少肉眼可见的拉丝痕迹。
不同性质的润滑冷却介质适用于不同的抛光阶段和材料特性。水性冷却液具有良好的散热性能,适用于高速抛光过程中的温度控制,但其润滑性能相对较弱,可能在极压条件下导致磨削力波动;油性润滑剂则具有优异的极压润滑性能,能显著降低摩擦系数,适合精磨和抛光阶段,有助于提升表面光洁度,但其散热效率相对较差,需要配合更严密的温度监控。此外,介质的粘度、清洁度以及添加的微量添加剂(如极压剂或防锈剂)会进一步改变其流变特性,进而影响磨屑的排出和刃口的最终质量,需根据具体工况进行精确调配。
抛光效率与表面质量的协同优化策略
提升抛光效率并非单纯追求速度,而是在保证表面质量的前提下,最大化材料去除率。通过合理匹配磨石硬度与润滑冷却参数,可以显著优化这一过程。例如,在粗抛阶段,选用硬度适中、磨粒锋利的磨石配合高流量冷却液,快速去除加工余量;进入精抛阶段后,逐步切换至硬度较高、磨粒细腻的磨石,并降低冷却液流量,增加润滑剂比例,以细化表面纹理,消除前道工序留下的微小缺陷。这种分阶段的策略能够避免单一参数下的性能瓶颈,实现效率与质量的同步提升。
表面质量的评估应基于严密的微观形貌分析,而非主观视觉判断。通过检测刃口表面的粗糙度参数(如Ra、Rz值)以及是否存在微裂纹、烧伤痕迹,可以客观评价抛光效果。在实际应用中,保持磨石表面的清洁与活性至关重要,定期修整磨石以去除堵塞的磨屑和钝化磨粒,能够恢复其切削能力,确保抛光过程的稳定性。同时,监控冷却液的温度和浓度变化,及时补充或更换介质,防止因介质老化导致的润滑失效或腐蚀风险,从而维持刃口抛光的一致性和可重复性。