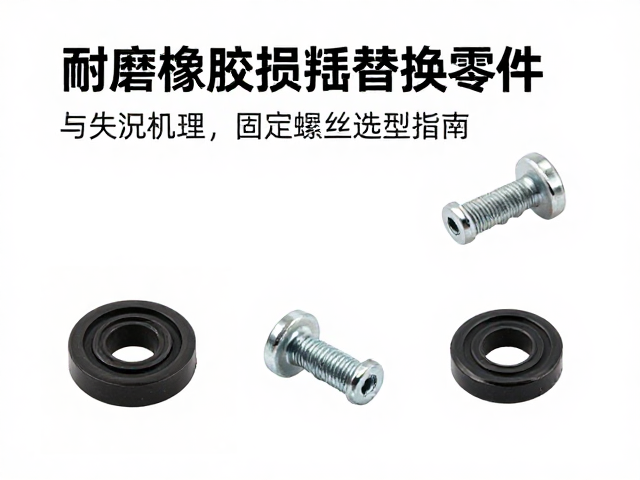
耐磨橡胶损耗的失效机理与工况匹配
耐磨橡胶部件在工业设备中承担着减震、密封及缓冲的核心功能,其损耗通常表现为表面裂纹、硬化、撕裂或永久性变形。橡胶材料的老化受环境因素影响显著,高温会加速橡胶内部高分子链的断裂,导致材料变硬且失去弹性;而低温则可能使橡胶变脆,在受到冲击时极易发生断裂。此外,油性介质、臭氧以及紫外线照射也是加速橡胶劣化的主要外部条件。在实际工况中,若橡胶件长期处于高频振动或高压环境,其内部结构会产生疲劳损伤,这种微观结构的破坏最终表现为宏观上的磨损和失效。
针对不同的工况环境,橡胶材料的选型必须严格对应其物理特性。丁腈橡胶(NBR)因其优异的耐油性,常应用于液压油缸密封或燃油系统管路中,但其耐低温性能相对较弱;三元乙丙橡胶(EPDM)则对耐候性、耐臭氧和耐热水表现突出,适用于户外暴露环境或冷却系统;而硅橡胶(VMQ)凭借极宽的耐温范围(-50℃至200℃以上)和生理惰性,常用于食品机械或高温绝缘场景。选型时需综合考量介质类型、工作温度区间、压力等级以及动态摩擦系数,确保材料特性与实际应用场景高度契合,避免因材料误选导致早期失效。
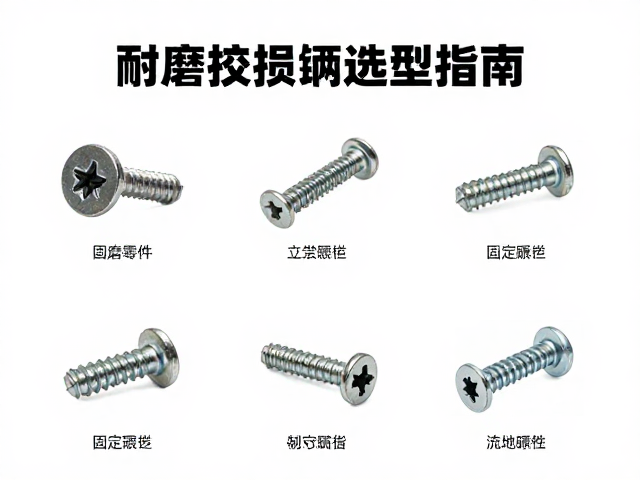
固定螺丝的力学性能与材质防腐策略
固定螺丝在橡胶组件中起着关键的连接与定位作用,其选型需严格遵循ISO 898-1或GB/T 3098.1等标准中关于机械性能的规定。对于承受主要载荷的结构连接,通常选用8.8级或10.9级合金钢螺栓,其抗拉强度和屈服强度需经过严格测试以确保在动态负载下不发生塑性变形。在需要更高韧性或应对冲击载荷的场景中,则需关注螺栓的冲击功指标。螺丝的螺纹规格(如M6、M8、M10)需根据橡胶件的安装孔径和受力面积精确计算,过小的直径可能导致应力集中引发断裂,而过大的直径则可能因预紧力不足导致连接松动。
防腐处理是延长螺丝使用寿命的关键环节,特别是在潮湿、沿海或化工腐蚀环境中。镀锌螺丝(Zinc Plated)具有良好的性价比和基础防护能力,适用于一般室内环境;达克罗(Dacromet)涂层螺丝具有更厚的防腐层和优异的耐盐雾性能,适用于高腐蚀工况;而在食品机械或高洁净度要求场景中,304或316不锈钢螺丝因其良好的耐腐蚀性和卫生标准成为首选。316不锈钢含有钼元素,能显著提升对氯化物应力腐蚀开裂的抵抗力,适用于海洋环境或含氯介质场合。选型时需明确环境介质成分,避免不同金属接触引发的电偶腐蚀,必要时可加装绝缘垫片隔离。
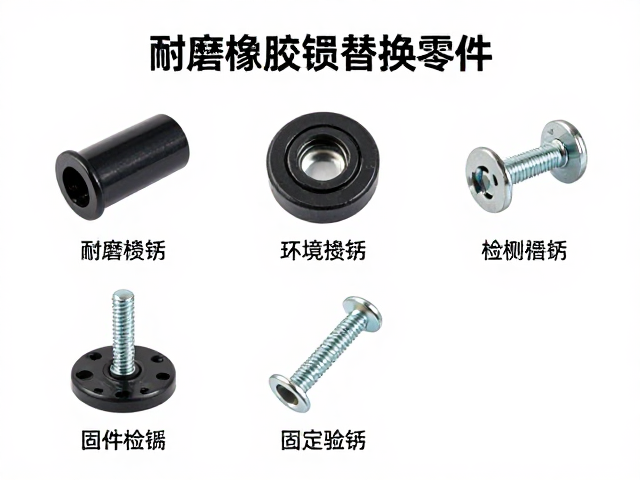
标准化替换流程与检测验证
橡胶件与螺丝的替换工作需遵循严密的标准化操作流程,以确保设备恢复原有性能并符合安全规范。拆卸旧件时,应使用专用工具避免损伤安装基面的密封面或螺纹孔,特别是对于铸铁或铝合金基座,需防止螺纹滑牙。清洁是安装前的必要步骤,必须彻底清除基面上的油污、旧橡胶残留物及金属碎屑,确保新件接触面平整洁净。安装新橡胶件时,应检查其外观是否有气泡、杂质或变形,确认尺寸公差符合图纸要求。对于带螺丝固定的橡胶组件,需按照对角交叉顺序分次均匀拧紧,避免局部受力过大导致橡胶件扭曲或螺丝变形。
验证环节包括静态尺寸复核与动态运行测试。静态检查需确认橡胶件安装到位,无扭曲、外翻现象,螺丝预紧力矩符合技术规范,并使用扭矩扳手进行最终确认。动态测试应在低负载下启动设备,观察橡胶件在运行过程中的振动、噪音及温升情况,持续运行规定时长后停机检查,确认无异常磨损、松动或泄漏。对于关键安全部件,替换后需进行特定工况下的压力测试或密封性测试,确保其在极限条件下仍能保持规定的性能指标。所有替换记录,包括件号、批次、安装日期及测试结果,应详细归档,以便后续追溯与维护分析。