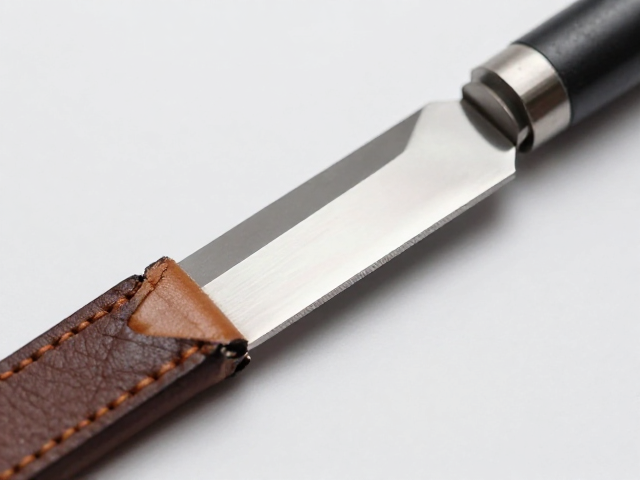
精密刃口抛光件的基础预处理与去毛刺逻辑
刃面平整度的核心基础在于去除加工过程中残留的微观毛刺与氧化层,这一过程通常始于粗磨阶段。使用粒度在120至240目之间的碳化硅砂纸或金刚石磨盘进行初步修整,重点在于建立均匀的接触面。操作时需保持刀具与磨具呈稳定的切线角度,避免局部受力过大导致刃口出现波浪形起伏。对于经过CNC加工或线切割的刃口,表面往往存在微小的熔渣或硬化层,必须通过机械方式彻底清除,否则后续精细抛光无法掩盖原始缺陷。
皮革条打磨作为刃面处理的辅助或平行工序,其作用主要体现在应力释放与表面微结构的均一化。在抛光件完成初步成型后,使用经过特殊处理的皮革条配合细粒度研磨膏进行软接触打磨,能够有效消除硬质磨具留下的微观划痕。皮革具有天然的纤维弹性,能在接触刃口时提供动态缓冲,使研磨膏中的微晶颗粒更均匀地作用于金属表面。这一步骤不仅提升了表面光洁度,还通过轻微的塑性变形进一步修正了刃口的几何直线度,为后续的高光处理奠定物理基础。
研磨介质的选择与力学控制参数
研磨介质的物理特性直接决定了刃面的最终平整度,不同硬度的抛光布与研磨膏需根据刃口材质进行匹配。对于高硬度合金钢刃口,通常选用植绒布配合氧化铝或碳化硼研磨膏,利用其较强的切削能力去除高点;而对于较软材质或精密模具钢,则倾向于使用棉布或羊毛轮配合氧化铈研磨膏,侧重于表面流平。研磨膏的粒度分布需经过严格筛选,确保颗粒大小均匀,避免大颗粒嵌入软质基体造成二次划伤。介质与刃口的接触压力需控制在极低范围内,通常通过气动或精密机械臂施加恒定且微小的法向力,防止因压力不均导致刃面出现凹陷或凸起。
力学控制的核心在于保持相对运动的稳定性与轨迹的一致性。在自动化或半自动化打磨场景中,刃口与研磨介质的相对速度需保持在恒定区间,避免速度波动引起研磨深度不一。接触点的轨迹设计通常采用螺旋线或往复直线运动,以覆盖整个刃面区域,消除局部未打磨的盲区。此外,研磨过程中的冷却与润滑同样关键,适量的冷却液不仅能降低摩擦热引起的热变形,还能带走脱落的金属微粒,防止其在刃面与磨具间形成研磨轮效应,从而干扰平整度的判断。通过精确调控压力、速度、轨迹及介质特性,可实现刃面微观形貌的可控优化。
平整度检测与反馈修正机制
高精度平整度的验证依赖于严密的检测手段,而非主观目视。激光干涉仪或光学轮廓仪能够以微米级精度扫描刃面轮廓,生成严密的三维形貌数据。检测时需确保环境温度恒定,避免热胀冷缩影响测量结果,同时需对基准面进行严格校准。通过数据分析,可精准识别出口处的崩缺、中间段的凹陷或局部高点,并量化平整度偏差值。对于偏差超出允许范围(如0.01mm以内)的刃面,需立即停止后续工序,回溯至对应的打磨阶段进行针对性修正。
反馈修正机制要求建立严密的工艺参数数据库,将检测结果与打磨参数进行关联分析。当检测到某类刃面普遍存在特定形态的平整度偏差时,需调整研磨介质的硬度分布或改变接触轨迹的覆盖逻辑。例如,若刃口中部平整度不足,可增加该区域的打磨时间或提高局部压力;若边缘出现卷边,则需优化边缘过渡区的研磨路径。通过持续的数据积累与工艺迭代,形成针对不同刃口几何特征的标准化修正方案。这种基于数据驱动的闭环控制,确保了每一批次刃口在经历抛光与皮革条打磨后,均能达到预期的平整度标准,而非依赖经验主义的试错。