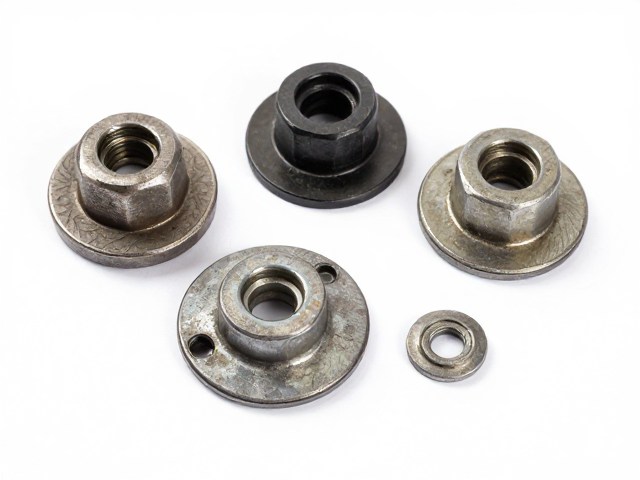
底座磨损的常见类型与损伤识别
工业设备中的紧固件底座常因长期承受交变载荷、振动以及环境腐蚀,逐渐出现表面磨损现象。这种磨损通常表现为定位孔扩大、接触面平整度下降或螺纹滑牙,导致连接件松动甚至引发安全隐患。识别磨损类型是修复的前提,常见的宏观表现主要有点蚀、划痕以及整体磨耗。点蚀多由润滑不良或腐蚀性介质侵蚀引起,形成微小的坑洼;划痕则源于安装或拆卸过程中的金属间硬性摩擦;整体磨耗则是材料表层因持续摩擦而均匀减薄,导致配合间隙超出公差范围。
准确判断损伤程度需要借助简单的量具进行测量。对于定位孔扩大的情况,可使用塞尺或专用销轴检测间隙大小,若间隙超过0.05毫米通常视为需要干预;对于平面磨损,可使用平板配合塞尺检查平面度,一般要求平面度误差控制在0.02毫米以内。通过对比原始设计图纸或备件规格,可以明确磨损是否已影响设备的核心功能。若发现底座基体出现裂纹或深层剥落,则属于严重结构性损伤,此类情况通常不建议通过表面修复解决,而需考虑更换部件,以避免修复后因强度不足导致二次事故。
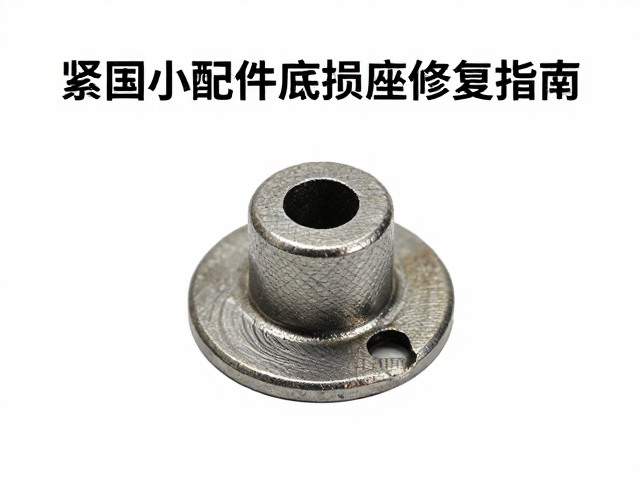
常用修复工艺的技术原理与适用场景
针对轻度磨损,堆焊修复是一种经典且有效的手段。通过氩弧焊或二保焊在磨损表面熔敷一层金属,随后进行机械加工至标准尺寸。这种方法适用于碳钢或低合金钢底座,但需严格控制热输入,防止基体变形或产生焊接应力裂纹。对于需要高精度配合的场合,激光熔覆技术更为适用,其热影响区极小,涂层致密且结合力强,能显著提升表面硬度和耐磨性,适合修复高精度液压缸底座或精密机械定位面。
当磨损量较小且追求效率时,冷焊技术或金属喷涂可作为替代方案。冷焊利用高分子复合材料填补微小缺损,操作简便且无需加热,适合现场快速抢修。金属喷涂如超音速火焰喷涂(HVOF),能在表面形成高硬度陶瓷或金属涂层,特别适用于恶劣工况下的耐磨修复。选择工艺时需综合考量材料特性、设备精度要求以及后续加工能力,确保修复后的尺寸精度和表面粗糙度符合设备运行标准,避免因修复不当引发新的故障源。
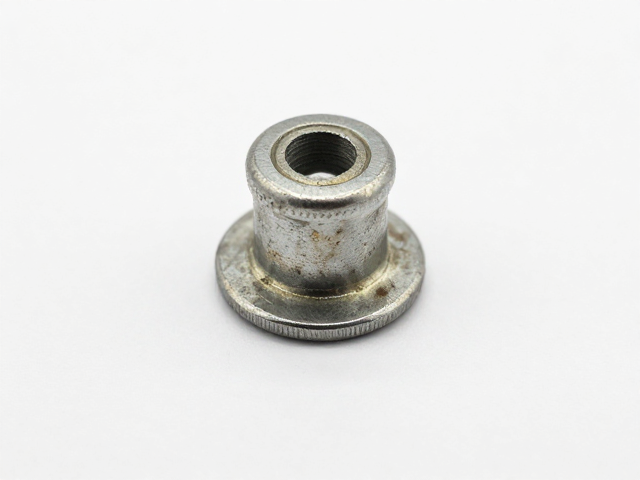
干燥防锈处理的核心步骤与环境控制
修复完成后的干燥防锈是延长底座寿命的关键环节,其核心在于彻底清除表面残留的冷却液、焊渣及油脂,并建立严密的防腐屏障。清洗过程中,建议使用无水乙醇或专用工业清洗剂进行超声清洗或浸泡,确保微观缝隙中的污染物被彻底移除。清洗后需立即进行热风干燥或真空干燥,确保表面无任何水分残留,因为微量水分在后续储存或运行中极易引发电化学腐蚀,导致刚修复的表面迅速生锈。
防锈处理通常采用多层防护策略。第一层为转化膜处理,如使用磷化或钝化液形成致密的氧化保护层,增强附着力;第二层为涂覆防锈油或防锈脂,需确保涂层均匀且无流挂,对于复杂结构件,可采用浸涂或喷淋方式;第三层为包装防护,使用防锈纸或真空包装袋隔绝空气和湿气。储存环境需保持干燥通风,相对湿度建议控制在50%以下,温度波动不宜过大,以避免冷凝水生成。对于长期备件的存储,还需定期检查防锈状态,必要时重新涂覆防锈介质,确保持久的防护效果。