夹具稳定性对刃面打磨基准面的关键作用
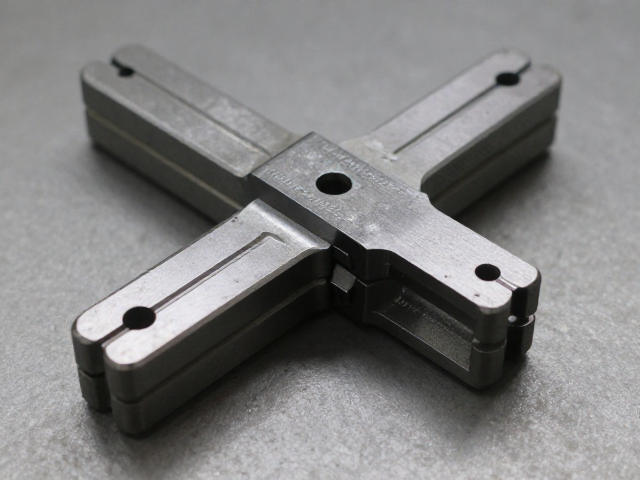
在精密刃具加工过程中,夹具不仅是固定工件的物理结构,更是决定打磨基准面一致性的核心变量。当刀具在高速旋转或往复运动中承受切削力时,若夹具系统存在微米级的晃动或共振,刃面的几何精度便会受到直接干扰。高刚性设计的夹具通过多点接触原理,能够有效分散打磨过程中产生的径向与轴向应力,确保刃具在受力状态下保持绝对静止。这种稳定性直接减少了因工件位移导致的刃口崩缺或角度偏差,为后续的高精度打磨提供了可靠的物理基础。
夹具的稳定性还与接触面的材质处理密切相关。采用经过硬化处理且经过精密研磨的夹持面,能够降低摩擦系数并防止夹持过程中的表面划伤。在实际操作中,夹具的定位销和压紧机构需具备自锁功能,以应对打磨机振动带来的松脱风险。通过优化夹持力的分布,避免局部应力集中导致刃具变形,从而保证每一处刃面在打磨过程中都能严格遵循预设的运动轨迹。这种对静态夹持精度的极致追求,是提升整体加工质量的第一道防线。
操作台稳固性对振动抑制与精度维持的影响
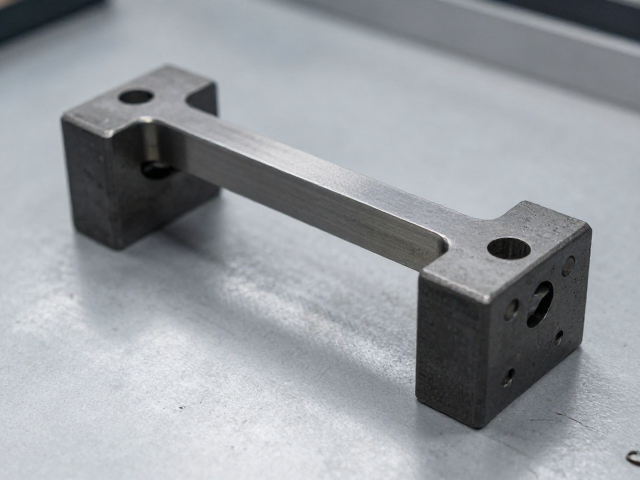
操作台的稳固性是消除外部干扰、维持加工精度的另一大支柱。打磨作业通常伴随着高频振动,若操作台底座刚性不足或减震设计缺失,振动能量会通过台面向上传导,导致打磨头与刃具接触点的动态偏差。为此,高标准的操作台需采用重型铸铁或经过应力消除处理的钢结构作为主体,配合高阻尼减震脚垫,形成低共振频率的支撑系统。这种结构设计能有效隔离地面震动及设备自身运行产生的微幅波动,确保打磨过程的平稳性。
此外,操作台的水平度与平面度直接影响夹具安装的基准。在安装夹具前,需通过高精度水平仪对台面进行校准,确保各安装孔位与基准面的同轴度误差控制在极小范围内。稳固的操作台还能提供更好的操作反馈,使操作人员能通过手柄感知细微的阻力变化,从而更精准地控制打磨行程和压力。这种由稳固台面带来的操作可控性,使得复杂曲面的刃面打磨得以实现,大幅降低了因人为操作不稳定导致的次品率。
套装组合对加工效率与精度协同提升的机制
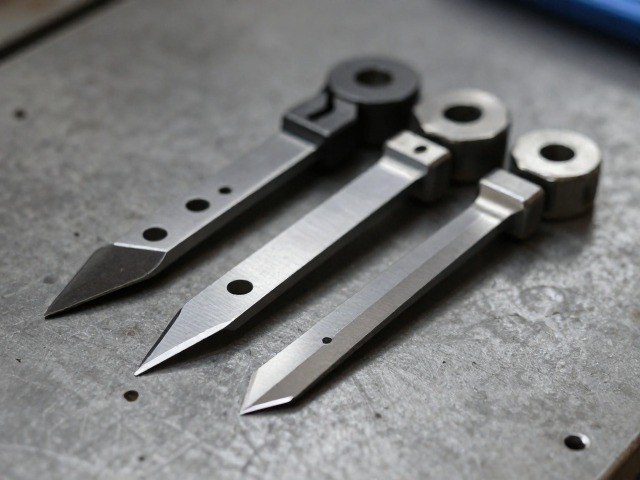
刃面打磨套装与夹具、操作台的系统化搭配,实现了从单点优化到整体效能的跃升。标准化接口设计的夹具可直接适配不同规格的刃具,减少了更换工具时的调试时间。当夹具的快换结构与操作台的定位销孔精确匹配时,装夹定位时间可显著缩短,使生产流程更加紧凑。同时,经过统一校准的打磨头与夹具定位系统,确保了不同批次工件间的一致性,避免了因反复校准基准带来的效率损耗。
在精度与效率的平衡中,系统性搭配发挥了关键作用。稳定的夹持与台面允许提高打磨参数,如适当增加进给速度或打磨压力,而不会引发振动或精度失控。这种稳定性释放了设备的潜在性能,使得单次打磨能达到更高的表面光洁度和几何精度。通过减少因精度不足导致的重复打磨工序,整体加工周期得以压缩。这种由稳定性支撑的高效加工模式,不仅提升了单位时间的产出,更保证了长期生产中的质量稳定性。