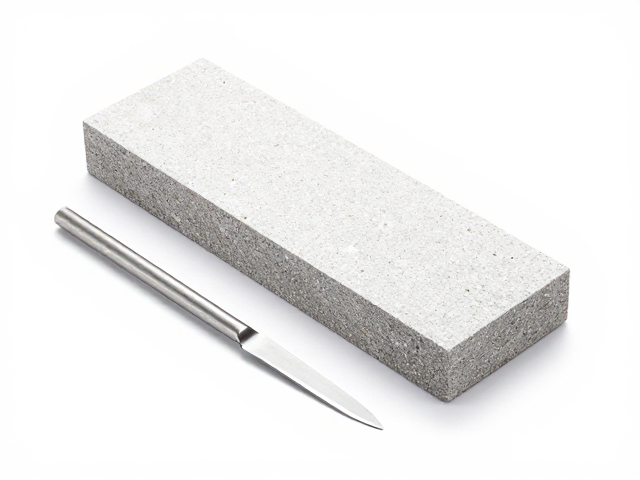
陶瓷磨石的基础材质与目数选择逻辑
陶瓷磨石由氧化铝或碳化硅微粉通过高温烧结而成,其内部结构呈现多孔状,这种物理特性决定了磨石在长时间使用后不易堵塞,具备较好的自锐性。选择时需重点关注磨石的目数,目数越低,颗粒越粗,切削效率越高但表面粗糙度较大;目数越高,颗粒越细,抛光效果越好但切削速度较慢。对于家庭刀具日常维护,通常建议从400目或600目开始,这一区间能平衡去刃口缺陷的速度与初始打磨的细腻程度。若处理的是高硬度钢材,如粉末钢或大马士革钢,可能需要先使用更粗的磨石快速修整几何形状,随后再逐步过渡到高目数磨石进行精磨。
在实际选购过程中,磨石的硬度与密度是隐形的关键指标。过于疏松的磨石虽然切削快,但容易快速磨损变平,导致打磨面不平整,进而影响刃口的对称性;而过硬的磨石则可能缺乏“咬合感”,导致打磨效率低下。观察磨石表面,优质陶瓷磨石应色泽均匀,无明显裂纹或杂质,敲击时声音清脆。对于初学者,选择双面不同目数的磨石更为经济实用,一面负责快速修整,一面负责精细抛光,这样可以在同一块磨石上完成大部分基础维护工作,减少频繁更换磨具带来的操作断层。
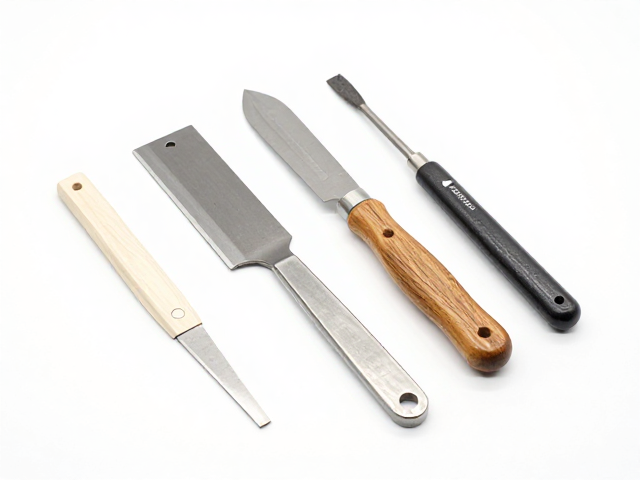
U型刃打磨套装的核心组件与适配场景
U型刃打磨套装通常包含U型磨石、导向夹具以及固定底座,其设计初衷是为难以在平面磨石上操作的U型槽刀具提供稳定的支撑面。U型槽刀具常见于某些特殊工艺刀具或老式手工刀,其刃口呈弧形,传统平面打磨极易造成刃口受力不均,导致崩刃或角度不一致。套装中的U型磨石严格遵循刀具槽体的弧度曲线,确保磨石与刃口全接触,从而在打磨过程中保持压力均匀。这种工具组合特别适用于修复因日常使用产生的微小卷刃,而非处理严重破损或需要重新开刃的极端情况。
导向夹具的作用在于锁定打磨角度,防止手部抖动导致角度偏移。对于U型刃而言,角度的一致性直接决定了切割时的阻力与耐用度。在选购此类套装时,需确认夹具的调节范围是否覆盖自家刀具的刃角,通常家用刀具的刃角在20-25度之间,而专业厨刀可能更窄。部分高端套装配备可调节角度的导轨,允许用户根据钢材硬度微调打磨角度,硬度较高的钢材适合较小角度以保持锋利度,而较软的钢材则适合较大角度以增强耐用性。确保夹具与磨石的连接稳固,避免在打磨过程中发生位移,是保证打磨质量的前提。
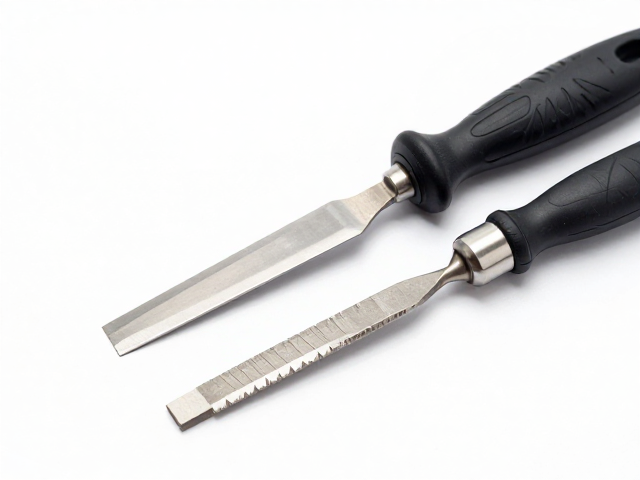
标准化打磨操作流程与力度控制
打磨前需清理刃口,去除油污和铁屑,并在磨石表面涂抹少量水或专用打磨油作为润滑剂,这有助于带走金属碎屑,防止磨石堵塞并降低摩擦生热。将刀具以恒定角度置于U型磨石上,确保刃口完全贴合磨石曲面。推动刀具时,应保持手腕稳定,采用前后推拉的动作,而非左右晃动,每次推拉的距离应覆盖整个刃口长度。压力控制至关重要,过大的压力会导致磨石快速磨损及刃口过热退火,过小的压力则效率低下。建议以手腕自然下垂的重量为基准,施加轻微且均匀的向下压力,感受磨石对刃口的切削反馈。
在打磨过程中,需定期观察刃口变化,检查是否形成均匀的“刃脊”。当刃脊在刃口两侧形成一致且连续的金属凸起时,说明当前目数的打磨已基本完成。此时需清洁刃口和磨石,更换至更高目数的磨石进行精磨,以消除低目数打磨留下的划痕。这一过程可能需要重复多次,直至刃口光滑如镜,无任何肉眼可见的划痕。在精磨阶段,可尝试在磨石末端进行轻扫动作,以去除残留的毛刺。整个过程需保持耐心,避免急于求成导致角度失误,每一步的细致执行都是后续锋利度的基础。
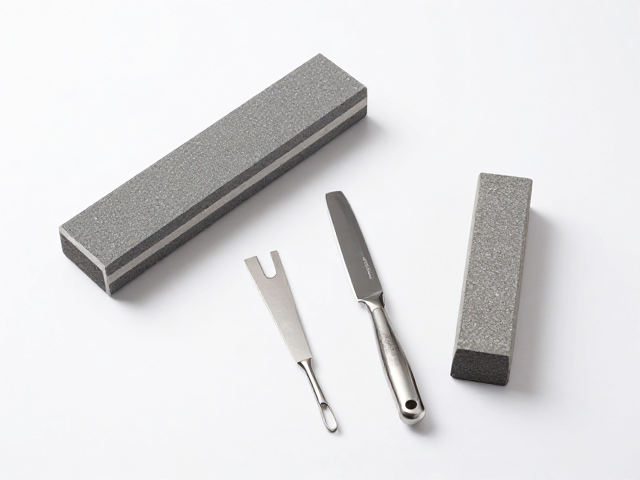
刀具保养与磨石维护的长期策略
刀具使用后的清洁与干燥是防止生锈的关键步骤,尤其是高碳钢材刀具,水分残留极易导致氧化斑点。打磨完成后,应用软布彻底擦干刃口,并涂抹少量防锈油或保养蜡进行保护。对于陶瓷磨石,使用后需用刷子彻底清洗表面附着的金属粉末,避免残留物硬化后影响后续打磨效果。清洗后的磨石应放置在通风干燥处自然晾干,严禁暴晒或高温烘烤,以防陶瓷基体因温差过大产生隐性裂纹。
磨石的平整度会随使用时间逐渐改变,当发现打磨效率明显下降或刃口出现波浪纹时,需对磨石进行修整。可使用金刚石修整板或粗砂纸对磨石表面进行研磨,使其恢复平整。修整时需保持磨石湿润,以恒定压力均匀移动,直至表面无明显凹凸。此外,不同目数的磨石应分类存放,避免混用导致交叉污染,影响打磨效果。建立定期的维护计划,根据使用频率定期打磨刀具,保持刃口处于最佳状态,远比在刀具严重钝化时进行大规模修复更为高效且安全。