刃面打磨套装的核心组件解析
选择刃面打磨套装时,核心在于理解其构成逻辑,通常包含磨石、固定装置以及辅助工具三大板块。磨石决定了切削效率与最终刃口的光洁度,常见的材质涵盖天然石材、人造金刚石以及氧化陶瓷等。不同材质的硬度与颗粒均匀度直接影响了打磨的稳定性,例如金刚石磨石因其极高的硬度和自锐性,在处理高硬度钢材时能保持较快的切削速度,而氧化陶瓷则在中低硬度钢材的精磨环节表现出较好的容屑能力。固定装置的作用则是提供稳定的支撑面,防止磨石在受力不均时发生位移,这对于需要精准控制刃口角度的场景至关重要。辅助工具如角度引导块或游标卡尺,用于量化打磨过程中的物理参数,确保每一次接触刃面的动作都具有可重复性。
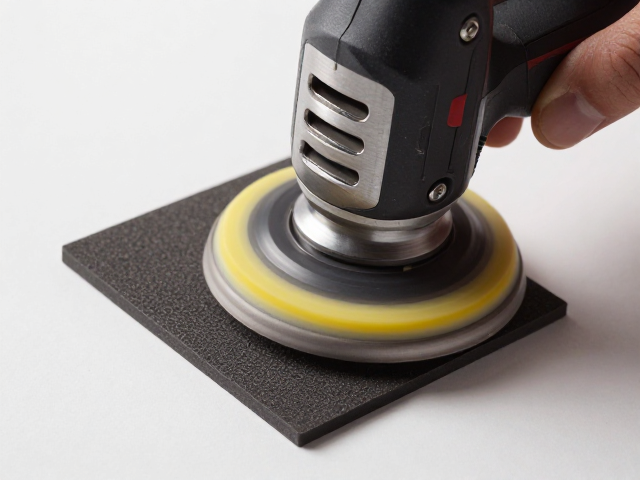
在评估套装配置时,需关注磨石的粒度分布与固定板的材质工艺。磨石粒度通常分为粗磨、中磨、细磨及抛光四个阶段,粒度数值越小代表颗粒越细,刃口越锋利但切削效率越低。固定板若采用铝合金或高强度工程塑料,需检查其表面是否经过防滑纹理处理或配备橡胶垫层,这直接影响打磨时的摩擦力分布。若固定板表面过于光滑,磨石容易在推拉过程中产生微位移,导致刃口出现波浪纹或角度不一致。此外,套装中是否包含清洗刷、平整石或储水盒等配件,也会影响整体操作的流畅度,这些细节决定了长期使用的便捷性与维护成本。
单向打磨技巧的操作细节
单向打磨的核心在于保持刃面与磨石表面的接触角度恒定,同时控制施力方向的一致性。操作时,将刀具以预定的角度(如20度或30度)贴合磨石表面,确保刃背与磨石接触,刃尖略微抬起,避免刃尖过早磨损。推动刀具时,应从前向后或从左向右进行单一方向的移动,严禁来回往返推拉,因为往返动作会导致刃口两侧受力不均,形成不对称的刃线,影响切割性能。每次推拉的距离应覆盖磨石的有效工作面,保持力度均匀,利用磨石颗粒的切削作用而非蛮力来去除金属屑。
在打磨过程中,需通过触觉感知刃口状态,观察磨石表面是否形成均匀的金属粉末痕迹。当刃口一侧出现连续的毛刺时,表明该侧材料已接近刃尖,需减少施力或更换更细粒度的磨石进行精修。对于双面开刃的刀具,需交替打磨两侧,每次打磨次数需保持一致,以维持刃口的对称性。若使用油性润滑剂或水作为冷却介质,需确保液体能充分渗透磨石孔隙,带走金属屑并防止磨石堵塞。操作时保持手腕稳定,利用手臂大关节带动小关节运动,减少手部抖动带来的角度偏差,确保刃口线条平直且锋利。
固定板防滑垫的性能避坑指南
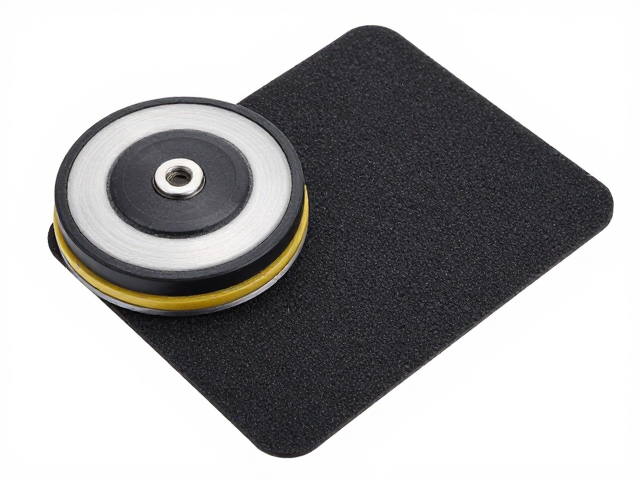
固定板防滑垫的选择常存在认知误区,部分用户误以为越软的垫层越好,实则不然。过软的橡胶垫在受到垂直压力时会产生较大形变,导致磨石底部受力不均,进而使刃口打磨出现弧度偏差。理想的防滑垫应具备适度的弹性模量,既能通过摩擦力锁定磨石位置,又能提供刚性支撑,防止磨石在水平推拉中发生倾斜。检查防滑垫时,可观察其表面纹理设计,凹凸不平的网格结构通常比平滑表面能提供更大的静摩擦力,有效抵抗打磨时的水平剪切力。
此外,需警惕防滑垫材质老化与吸附性问题。劣质橡胶垫易因长期接触打磨液或油脂而发生硬化、开裂或粘性增加,导致清理困难并影响固定效果。天然石材磨石较重,若防滑垫抓地力不足,可能在打磨重型刀具时发生滑动,造成安全隐患或加工失败。选购时可关注防滑垫底部的吸盘设计或绑带结构,双重固定方式能显著提升稳定性。同时,确保防滑垫与固定板之间无异物残留,任何微小颗粒都可能成为磨石的支点,导致打磨面不平。定期清洁防滑垫表面,去除嵌入的金属屑与污垢,是维持固定性能的关键措施。