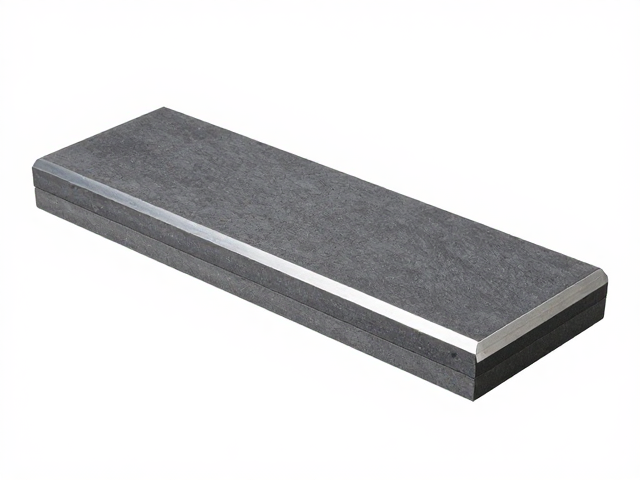
钢边修磨组配磨石床的核心结构逻辑
钢边修磨组配磨石床的设计核心在于通过高刚性床体与精密导向机构的结合,确保磨石在往复运动中的绝对稳定性。这种设备通常采用高强度铸铁或焊接钢结构作为底座,经过长时间的自然时效处理以消除内应力,从而在高频振动环境下保持几何形状的不变性。磨石表面的平整度直接决定了刀具刃口的最终质量,因此床面需经过精密刮研或磨削处理,误差范围通常控制在微米级别,为后续刀具定位提供基准。
组配磨石床的关键在于磨石与夹具的耦合方式。不同于传统简易打磨台,组配式结构允许根据不同规格的钢边刀具快速调整磨石的工作区域和接触角度。通过精密的丝杆传动或气动辅助定位系统,操作者能够微调磨石相对于刀口的距离和倾角。这种机械结构的稳定性是实现高精度修磨的前提,它消除了因人为手持或简易支架固定带来的抖动和偏移,使得每一次接触点都严格遵循预设轨迹。
95度以上公园保护刃的几何特性与难点
公园保护刃通常应用于园林绿化机械,如割草机、绿篱机或树枝粉碎机,其刃口角度普遍设计为95度至105度甚至更高。这种大角度设计旨在增强刃口的强度和抗冲击能力,以应对树木枝干、石块等硬质物体的撞击。然而,大角度带来的直接问题是刃口较厚,散热问题突出,且在修磨过程中容易因接触面积过大导致局部过热,进而引起钢材退火,降低硬度。因此,传统的通用打磨方式难以在保持刃口强度的同时恢复其锋利度。
此外,公园保护刃多采用经过特殊热处理的高碳合金钢,材料硬度较高,对磨削介质的选择极为苛刻。普通氧化铝磨石难以有效切削硬质合金,而过软的磨石则磨损过快,导致修磨效率低下且难以控制刃口线型。保护刃的刃口通常带有微弱的卷边或经过钝化处理,以防止飞溅伤人,这种原始形态在修磨时需要精确去除氧化层和微小崩缺,同时保留必要的防护结构,这对修磨的精准度提出了极高要求,任何一丝偏差都可能影响切割效率或导致刃口过早失效。
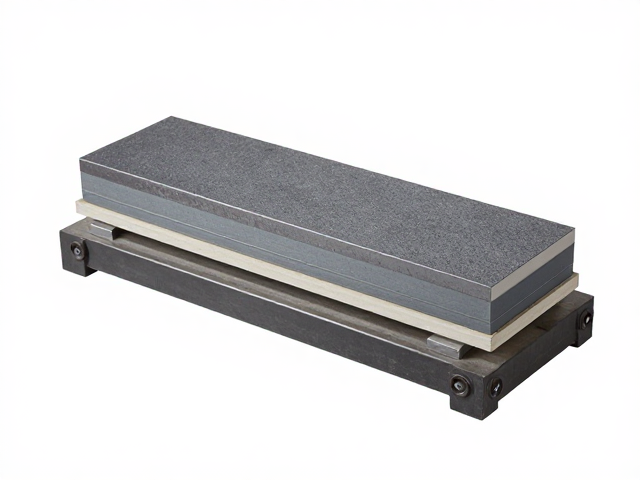
精准打磨方案中的磨石选型与参数设定
针对95度以上的大角度保护刃,磨石床的组配方案需优先选用立方氮化硼(CBN)或高纯度金刚石磨石。CBN磨石具有极高的硬度和自锐性,能高效切削高硬度钢材而不产生过多热量,适合处理合金钢刃口。在参数设定上,磨石转速需根据钢材硬度进行匹配,通常建议在中低转速区间运行,以控制磨削温度。进给速度应保持均匀且缓慢,避免一次性去除过多材料导致刃口烧伤。对于95度以上的刃口,磨石的接触面宽度需略小于刃口宽度,以确保刃口全刃线受力均匀,避免边缘过磨或中心残留。
冷却与润滑系统是精准打磨方案中不可或缺的一环。由于高角度修磨摩擦热集中,必须配备微量喷雾冷却装置,使用水性或油性切削液定期喷洒在接触区域。冷却液不仅起到降温作用,还能带走磨屑,防止磨屑嵌入磨石孔隙影响切削效率。在组配磨石床中,冷却喷嘴的位置需经过精密计算,确保液滴精准覆盖磨削点,同时避免液体飞溅影响操作环境。通过优化冷却参数,可将刃口温升控制在50摄氏度以内,有效防止微观组织变化,确保护刃的耐磨性和韧性。
操作规范与刃口一致性控制
在钢边修磨组配磨石床上进行95度以上保护刃修磨时,操作者的手法与设备配合至关重要。刀具必须通过高精度夹具固定,确保刃口中心线与磨石运动轨迹垂直。在打磨过程中,需采用“轻触多遍”的策略,即每次接触磨石的时间短、力度小,通过多次重复动作逐步去除材料。这种方式能有效避免因单次接触力过大导致的刃口崩裂或形状失真。同时,需频繁检查刃口温度,通过触觉或红外测温仪监控,确保在安全温度范围内作业。
刃口一致性是衡量修磨质量的核心指标。修磨完成后,需通过目视检查刃口光泽度是否均匀,并使用放大镜观察刃口是否有微观崩缺或毛刺。对于高精度要求的应用场景,还可采用染色法或投影比对仪检测刃口线的连续性。在组配磨石床的操作中,定期校准磨石与刀具的相对位置,确保每次修磨的参数一致。通过建立标准化的操作数据库,记录不同硬度钢材对应的磨石转速、进给速度和冷却参数,可实现修磨过程的可追溯性和结果的一致性,确保护刃在长期使用中保持稳定的切割性能。