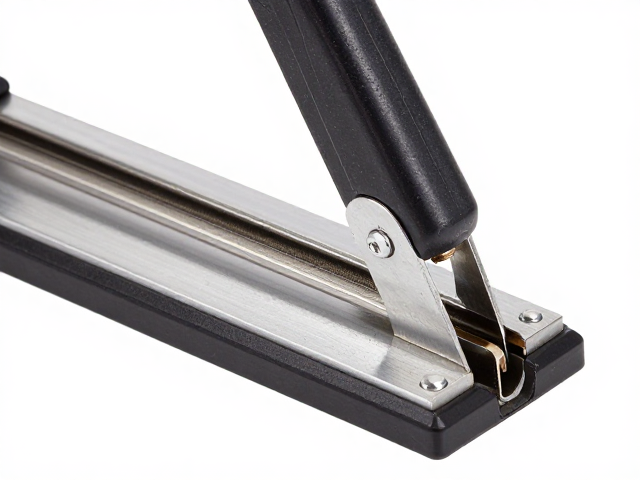
板侧修边器底边温度的设定逻辑
板侧修边器的底边温度是决定封边效果的关键变量,其设定并非固定值,而是需要根据封边材料的物理特性进行动态调整。对于常见的ABS(丙烯腈-丁二烯-苯乙烯)封边条,加工温度通常维持在180℃至200℃之间,这一区间能保证材料充分熔融且不发生分解;若使用PVC(聚氯乙烯)材料,由于其耐热性相对较弱,温度需控制在160℃至180℃,过高的温度会导致封边条表面发黄、起泡甚至释放有害气体。
温度的过高或过低都会直接引发可见的质量缺陷。当底边温度设置过高时,热熔胶会出现碳化现象,导致胶层发黑,不仅影响美观,还会降低粘接强度,使封边条容易脱落;相反,若温度不足,胶液流动性差,无法充分渗透板材孔隙,会造成虚粘、脱胶,特别是在板材表面粗糙或吸油量较大时,低温导致的粘接失效更为明显。因此,操作人员需根据环境温度及机器预热状态,通过试切小样观察胶线状态来微调温控旋钮,确保胶层呈现均匀、半透明的熔融状态。
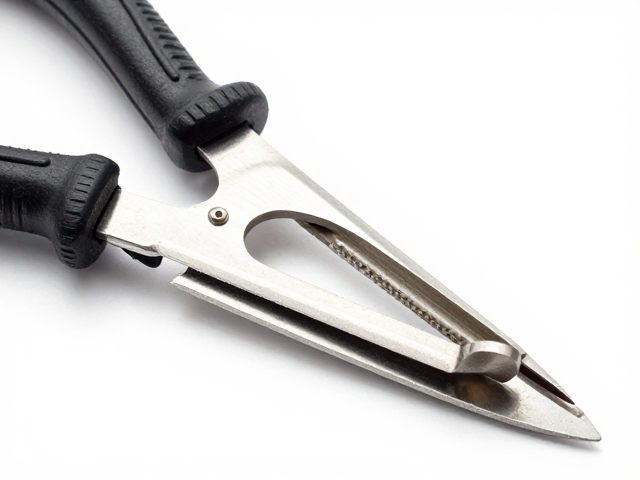
厚度控制与机械间隙的匹配技巧
厚度控制的核心在于修边刀盘与底板之间的间隙配合,这一间隙直接决定了封边条与板材侧面的贴合紧密度。在实际操作中,需先测量板材的标准厚度,随后调整修边头的高度,使刀盘中心略低于板材表面0.1mm至0.2mm,这样可以确保刀盘在切削过程中既能彻底切除多余的封边条,又不会切入板材本体造成损伤。对于不同厚度的板材,必须重新校准这一基准线,不可沿用单一参数进行批量生产。
除了静态的高度设定,动态的进给压力同样会影响厚度控制的精度。修边器通常配备有可调节的压紧装置,在加工过程中,压紧力需适中,过大的压力会导致板材轻微变形或封边条被挤压变形,形成波浪纹;压力过小则会导致修边头晃动,造成修边面不平整或厚度不均。建议在使用不同宽度的修边刀头时,同步检查并调整侧向导轮的位置,确保导轮与板材侧面保持轻微接触但无过大摩擦,从而在移动过程中保持刀具轨迹的稳定,实现厚度的一致性。
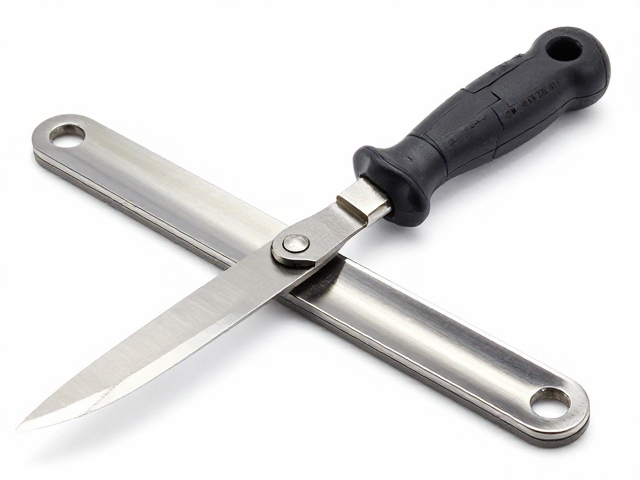
刀具选择与切削参数的协同优化
刀具的几何形状和刃口状态会显著影响修边后的表面质量,进而间接影响底边温度和厚度控制的效果。对于硬质材料如ABS,应选用刃口锋利、螺旋角较大的硬质合金铣刀,以减少切削阻力,降低因摩擦生热导致的局部温度异常;对于软质材料如PVC,则可选用刃口稍钝但散热性好的刀具,避免切削过快导致材料撕裂。刀具的安装必须牢固,任何微小的松动都会在高速旋转中放大震动,导致修边痕迹深浅不一。
切削速度与进给速度的匹配需要结合刀具直径和电机功率进行计算。一般而言,进给速度应与刀具线速度保持合理比例,过快的进给会导致切削负荷过大,引起电机过载或刀具崩刃,进而造成修边面粗糙;过慢的进给则会增加摩擦时间,使局部温度升高,可能导致封边条熔化过度。在实际调试中,应观察切削屑的状态,理想的切削屑应为连续的带状或细碎粉末,若出现大块屑或粉末状过多,需相应调整进给速度或检查刀具磨损情况,以维持最佳的切削效率和质量。
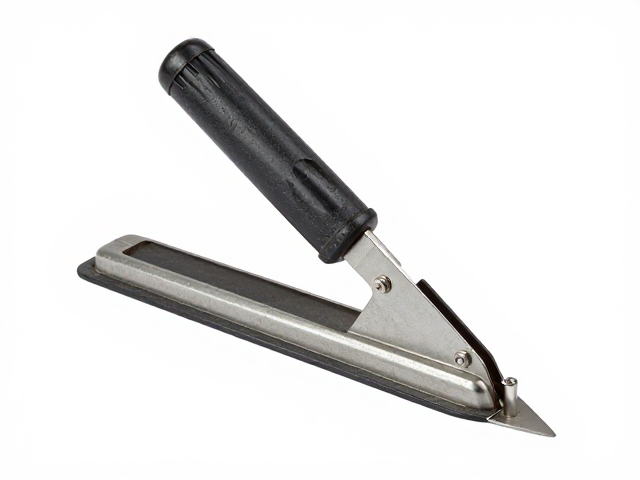
常见故障排查与日常维护要点
在实际生产中,封边条边缘出现毛刺或崩边是常见问题,这通常与刀具磨损或进给速度过快有关。当发现修边面不再光滑,出现细微锯齿状痕迹时,应立即停机检查刀具刃口,若刃口有缺口或变钝,需及时更换或研磨刀具。同时,检查进给机构是否平稳,若导轨有积尘或润滑不足,会导致进给不均,加剧刀具震动,进一步恶化修边质量。
封边条与板材之间出现明显胶线或脱胶,往往源于热熔胶的选择不当或温度控制失效。不同配方的热熔胶具有特定的熔融温度和开放时间,若胶枪温度设定与胶体特性不符,会导致胶水固化过快或过慢。此外,需定期清理胶嘴和胶槽内的积碳,积碳会影响胶液的流动性和温度传导,导致涂胶不均匀。建立定期的设备清洁和刀具检查流程,能有效减少因设备状态不稳定引发的质量波动,确保板侧修边作业的连续性和一致性。