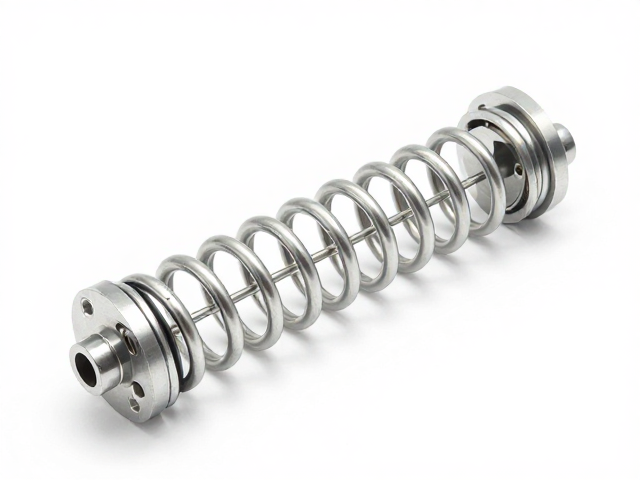
航空铝合金弹簧组件的核心材料特性与选型逻辑
航空铝合金弹簧组件主要依赖于6061-T6、7075-T6以及2024-T3等经过严格热处理的高强度铝合金材料。这些材料在经过固溶处理和时效强化后,能够显著提升屈服强度和抗疲劳性能,从而满足航空结构件在交变载荷下的严苛要求。6061-T6具有优异的耐腐蚀性和中等强度,常用于对重量敏感且环境腐蚀性较强的部位;而7075-T6则以其接近钢的强度特性,被广泛应用于承受极高应力的关键连接部位。选型过程中,必须依据具体的受力模型计算许用应力,确保材料在极限工况下不发生塑性变形或断裂。
弹簧组件的弹性系数与几何尺寸存在严密的数学关联,选型时需精确计算弹簧刚度。对于螺旋压缩弹簧,其刚度公式涉及线径、中径、有效圈数以及材料的剪切模量。航空级铝合金的剪切模量通常在26-28 GPa之间,这一数值会随温度变化产生微小波动,因此在高精度装配中需引入温度补偿系数。设计师需通过有限元分析(FEA)模拟弹簧在最大压缩行程下的应力分布,避免在弹簧内圈表面出现应力集中点,从而防止早期失效。
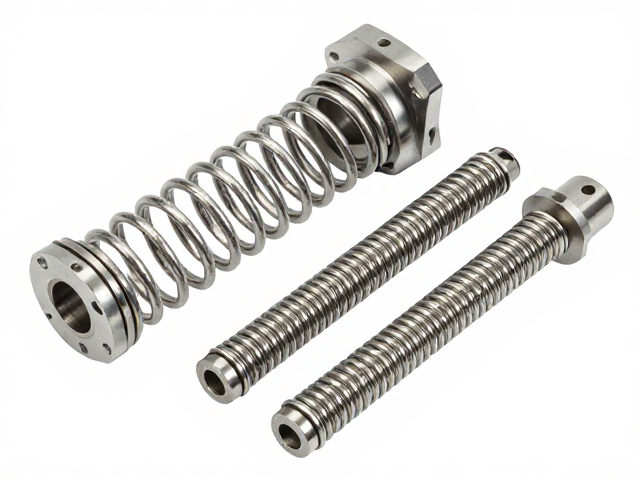
高强度衔接紧固构件的力学匹配与表面处理
紧固构件与铝合金弹簧组件的衔接涉及严密的过盈配合或精密间隙配合设计。高强度螺栓通常选用30CrMnSi或12.9级合金钢,其弹性模量远高于铝合金,这种模量差异要求在螺纹连接处设计防松结构,如采用尼龙嵌圈或双螺母锁紧,以应对航空振动环境。螺纹啮合长度需经过计算,确保剪切应力分布在有效螺纹段,避免因螺纹根部应力过大导致脱扣。同时,紧固界面的摩擦系数控制至关重要,通常通过涂覆二硫化钼或特定聚合物涂层来稳定摩擦系数,保证预紧力的可重复性和一致性。
表面处理是提升铝合金组件耐久性的关键环节。阳极氧化处理能在铝合金表面形成致密的氧化铝陶瓷层,显著提高表面硬度和耐磨性,同时作为绝缘层防止电化学腐蚀。对于处于潮湿或盐雾环境的应用,微弧氧化技术能生成更厚且多孔的陶瓷层,后续封孔处理可进一步提升防护能力。紧固螺栓则常采用达克罗(Zn-Al-Cr)涂层或几何涂层,以提供卓越的耐盐雾性能。所有表面处理工艺必须符合AMS(美国材料规格)或相关航空标准,确保涂层厚度均匀且无起泡、剥落现象,以免影响尺寸精度或导致应力集中。
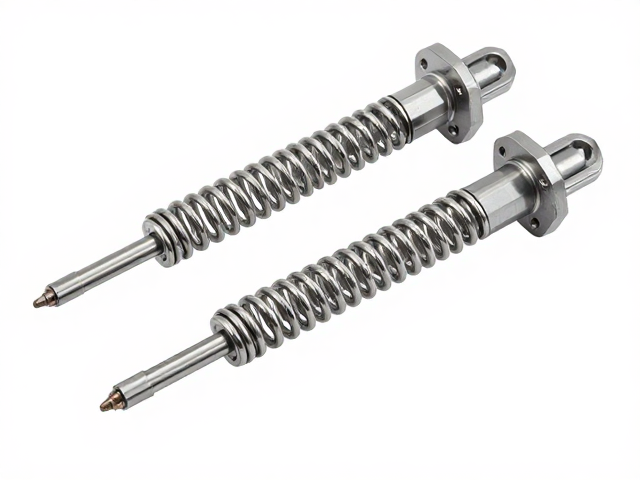
精密安装工艺与扭矩控制规范
安装过程中的扭矩控制直接决定了连接结构的可靠性。由于铝合金的蠕变特性,预紧力会随时间发生松弛,因此安装时需采用高精度扭矩扳手,并遵循“分段拧紧”的原则。通常建议分三次达到最终扭矩值,每次增加约30%-50%的扭矩,以消除螺纹间的空隙并均匀分布接触应力。对于关键受力点,还需进行扭矩-转角法监控,即在达到屈服点前记录转角变化,以验证螺栓是否已进入弹性工作区。安装环境的清洁度需严格控制,灰尘或金属屑进入螺纹副会改变摩擦系数,导致预紧力偏差,进而引发松动或断裂风险。
装配精度对弹簧组件的功能发挥具有决定性影响。弹簧座孔与弹簧外径的配合间隙需控制在微米级别,确保弹簧在压缩过程中不发生偏载。若存在偏载,弹簧侧壁会与座孔产生额外摩擦,导致刚度非线性变化甚至卡死。安装时需使用专用导向工装定位,避免手动操作带来的倾斜误差。对于多层叠片弹簧或复杂弹簧系统,各层间的平行度公差需符合设计图纸要求,通常控制在0.05mm以内。安装完成后,需进行静态刚度测试和行程检查,确认组件响应符合设计曲线,方可进行后续工序。
质量检测标准与失效模式分析
航空铝合金弹簧组件的质量检测涵盖尺寸精度、力学性能及表面完整性。尺寸检测使用三坐标测量机(CMM)验证关键配合面的位置度和轮廓度。力学性能测试包括静载压缩试验和疲劳寿命试验,疲劳试验需在模拟实际工况的载荷谱下进行,记录循环次数直至失效或达到规定寿命。表面检测采用目视检查结合无损检测(NDT),如渗透检测(PT)或涡流检测(ET),以发现表面微裂纹或夹杂物。所有检测数据需记录在可追溯的质量文档中,确保每-个组件的全生命周期可追踪。
失效模式分析有助于优化设计和安装流程。常见的失效形式包括疲劳断裂、应力腐蚀开裂和螺纹松动。疲劳断裂多发生在弹簧圈接触面或螺纹根部,通常由交变应力超过材料疲劳极限引起。应力腐蚀开裂则与环境介质(如氯离子)和残余拉应力共同作用有关,需通过去应力退火或优化表面处理来缓解。螺纹松动常因预紧力不足或振动导致,可通过改进锁紧结构或优化扭矩策略解决。通过根因分析,可针对性地调整材料热处理工艺、改进几何结构或完善安装规范,从而提升整体系统的可靠性。