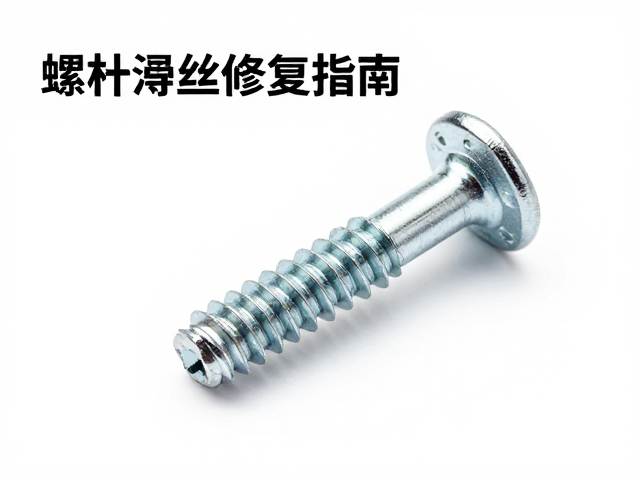
螺丝滑丝的核心成因与失效机制分析
螺丝滑丝现象通常源于螺纹配合面的材料屈服或剪切失效,主要分为内螺纹(螺孔)损坏和外螺纹(螺丝本体)滑牙两种情况。内螺纹滑丝多由攻丝底孔直径过大、攻丝深度不足或旋入角度偏差导致螺纹牙型无法完全啮合;外螺纹滑丝则常因过度紧固、使用不当规格的螺丝或长期交变载荷下的疲劳磨损造成。材料硬度差异也是关键因素,铝合金或塑料件中的螺丝极易因基材较软而率先发生塑性变形,导致螺纹轮廓模糊,丧失夹持力。
在机械结构中,螺纹连接承担着定位与紧固的双重功能,一旦滑丝,连接件的预紧力会迅速衰减,进而引发振动、松动甚至结构性断裂。实际维修场景中,若未识别根本原因,盲目更换同规格螺丝往往无法解决问题,因为受损的螺孔或螺纹槽已无法提供有效的摩擦阻力。理解滑丝的微观形态,如螺纹牙顶的压扁、牙侧的切削痕迹,有助于判断是操作失误还是设计缺陷,从而为后续修复方案提供准确的依据。
损耗零件替换策略与规格选择规范
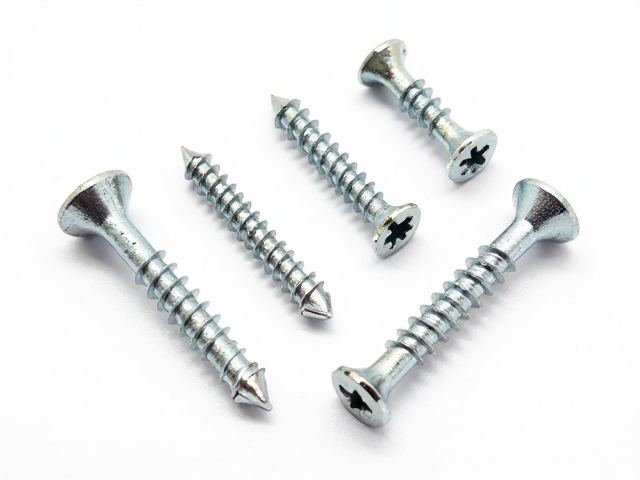
当滑丝程度较轻且未损伤螺孔主体时,更换为高强度等级的螺丝是首选方案。例如,将标准强度的碳钢螺丝替换为12.9级合金钢螺丝,利用其更高的抗拉强度和硬度来应对已存在的配合间隙。若螺孔轻微扩孔,可选用螺纹直径稍大一级或螺距更粗的螺丝,通过增加接触面积和咬合深度来恢复紧固力,但需确保新螺丝能顺利旋入且不产生过大的装配应力。对于金属件,还可考虑使用螺纹修复套(如钢丝螺套),这是一种嵌入螺孔内的螺旋形钢丝,能提供全新的、高强度的内螺纹表面,特别适用于需要频繁拆卸或承受高载荷的关键部位。
在塑料或脆性材料中,损耗替换需格外谨慎。直接使用更大尺寸的螺丝可能导致基材开裂,此时应选用专用塑料螺丝或带锯齿底刃的自攻螺丝,通过切削作用形成新的螺纹配合。若原始螺孔已严重扩孔或基材粉碎,则需评估是否更换整个连接部件。在实际案例中,电子设备外壳或汽车内饰件滑丝时,常因塑料老化变脆而无法通过简单替换螺丝修复,必须替换整个卡扣或支架组件。选择替换件时,必须核对原始零件的材质报告、公差等级以及环境耐受性,确保新零件在长期使用中不会因应力集中再次失效。
阳极氧化处理在修复中的应用与工艺边界
阳极氧化是一种电化学表面处理工艺,主要应用于铝、镁、钛等有色金属表面,形成一层致密的氧化物陶瓷层,以提升耐磨性、耐腐蚀性和装饰效果。在螺丝修复场景中,阳极氧化处理本身并不直接用于修复已滑丝的螺纹,而是作为预防性维护或新零件表面处理的关键步骤。对于铝合金部件上的螺孔,若因氧化层过厚或疏松导致螺丝咬合不良,可通过化学转化或机械打磨去除表面氧化层,确保金属基体直接参与螺纹啮合。若需增强修复后的耐磨性,可对修复后的铝件重新进行阳极氧化,但需精确控制氧化膜厚度,过厚的氧化膜可能在螺纹配合中产生剥落,反而加剧滑丝风险。
阳极氧化过程中的参数控制对螺纹性能有显著影响。电流密度、电解液温度、氧化时间共同决定了氧化膜的硬度和孔隙率。例如,硫酸阳极氧化生成的膜层硬度较高,但若后续封孔处理不当,孔隙中的残留酸液可能引发腐蚀,导致螺纹连接在潮湿环境中失效。对于经过修复的铝合金螺丝或螺孔,若需恢复其原始防护性能,必须重新执行完整的阳极氧化流程,并经过严格的封孔测试。值得注意的是,阳极氧化层本身不具备自润滑性,在高扭矩装配下可能因脆性断裂产生碎屑,因此,对于需要高扭矩紧固的螺纹连接,通常建议在阳极氧化前对螺纹部分进行局部屏蔽保护,或在氧化后通过真空浸渍等封孔技术提高其结合力。