冰爪刃毛刺的形成机理与前期预处理
冰爪在高频踩踏及低温硬雪面摩擦过程中,刃口边缘极易因金属塑性变形产生微观卷边或宏观毛刺,这些结构缺陷会直接削弱抓地力并增加清理难度。预处理阶段需彻底清除附着在金属表面的冰渣、泥土或氧化层,建议使用硬质尼龙刷配合清水冲洗,确保后续抛光介质能直接作用于金属基体,避免杂质混入抛光膏导致刃面出现二次划痕。
在动手处理前,需对冰爪整体结构进行静态检查,确认固定螺丝无松动且主爪与副爪连接处无裂纹。若毛刺位于焊接点附近,需格外谨慎,避免过度打磨破坏焊接强度。此时应佩戴防割伤手套及护目镜,防止微小金属屑飞溅伤眼或划伤手部,为精细作业提供安全的物理环境基础。
专用工具选型与去毛刺介质匹配
高效去毛刺依赖于工具与刃口几何形状的精准匹配,对于大多数碳钢或合金钢冰爪,推荐选用粒度在400-800目之间的金刚石锉刀或碳化硅磨石。金刚石锉刀硬度极高,能快速去除较厚的卷边,而碳化硅磨石表面细腻,适合后续精修。切勿使用普通木工锉刀,其硬度不足以有效切削硬化钢件,且易因打滑造成安全隐患。
抛光介质的选择直接影响刃口的光洁度与耐腐蚀性。高纯度微晶氧化铝抛光膏或专用金属研磨膏能提升刃面镜面效果,减少雪冰粘附。在涂抹介质时,应控制在米粒大小,过多会导致研磨颗粒堆积,反而阻碍切削。若追求极致效率,可选用含纳米氧化铝成分的抛光液,其悬浮颗粒能深入微观凹坑,实现均匀去除,但需配合专用抛光布使用,以防液体渗入关节轴承影响灵活性。
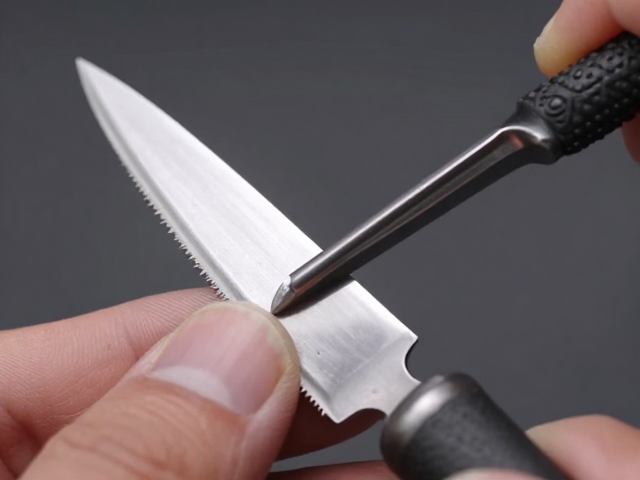
手工抛光操作手法与角度控制
手工抛光的核心在于角度恒定与受力均匀。将冰爪固定于稳固台面,使用金刚石锉刀以30-45度倾角接触刃口,动作需呈单向或小幅往复运动,严禁垂直下压或大幅来回推拉,以免造成刃口不对称磨损。每锉3-5次,需用干布擦拭刃面,观察毛刺去除情况并清理脱落金属屑,防止碎屑再次嵌入刃面造成划伤。
针对刃口根部及难以触及的转角区域,需改用小型油石或百洁布卷曲后进行精细处理。操作时手指需轻触金属表面感受阻力变化,当触感由粗糙阻滞转为顺滑时,表明毛刺已基本去除。此过程需保持耐心,每次处理时间控制在10-15秒,避免局部过热导致金属退火变软。抛光过程中需定期用放大镜观察刃口微观状态,确保无遗漏的微小卷边残留。
刃口钝化处理与最终检验标准
去毛刺并非越锋利越好,过度锋利的刃口在硬冰面易崩裂,因此需进行适度的钝化处理。使用细粒度(1000目以上)磨石轻轻打磨刃尖,去除尖锐棱角,使刃口呈现微小的圆弧过渡。这一步骤能显著提升冰爪在极端工况下的抗冲击性能,延长使用寿命。钝化时需严格控制力度,仅去除肉眼可见的高光尖点即可。
最终检验需通过触觉与视觉双重确认。视觉上,刃口应无明显划痕、黑斑或残留毛刺,整体色泽均匀;触觉上,指腹轻抚刃面应感觉平滑无挂手感,但不可完全光滑如镜,需保留细微纹理以维持摩擦力。完成检验后,立即用无水乙醇擦拭刃面,去除残留抛光膏及指纹,随后涂抹薄层防锈油,置于干燥通风处存放,防止潮湿空气导致金属氧化生锈。