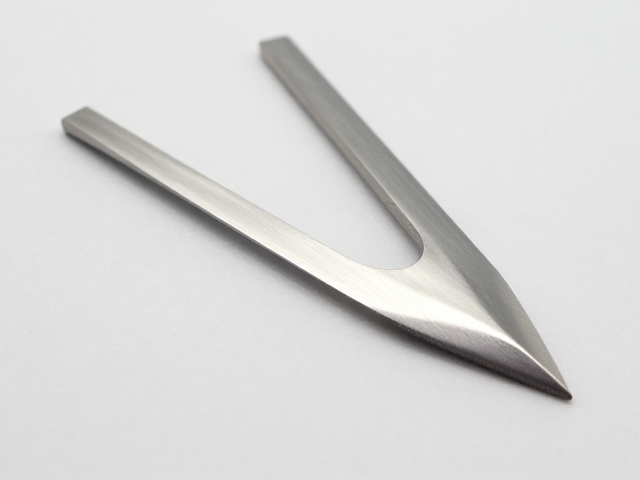
U型刃抛光件的预处理与基础研磨
U型刃作为刀具或精密模具中的常见结构,其抛光难点在于刃口与侧壁形成的内角难以通过常规平面打磨触及。在进行任何抛光工序前,必须对U型槽进行严密的清洁与检查,去除原有的锈迹、氧化皮或旧涂层,确保基材表面均匀一致。这一步骤至关重要,因为残留杂质会导致砂纸或抛光轮打滑,进而造成抛光深度不一,甚至在刃口处形成肉眼可见的崩口或波浪纹。使用无水酒精配合无尘布擦拭槽体内部,再用放大镜观察微观缺陷,是确定后续研磨目数的基准。
针对U型结构的特殊性,初始研磨通常选用粒度较粗的百洁布或金刚石磨条,重点在于修正U型槽底部的平整度以及刃口两侧的垂直度。操作时,需将磨具保持与U型槽底面垂直的状态,以稳定的压力进行短距离往复运动。由于U型槽内部空间狭窄,直接接触打磨容易因角度偏差导致槽壁被过度磨损,因此建议使用定制宽度的磨条,或者将砂纸包裹在硬质橡胶块上,利用橡胶的弹性贴合槽壁,确保研磨面与U型几何形状高度吻合,为后续精细抛光奠定平整的基础。
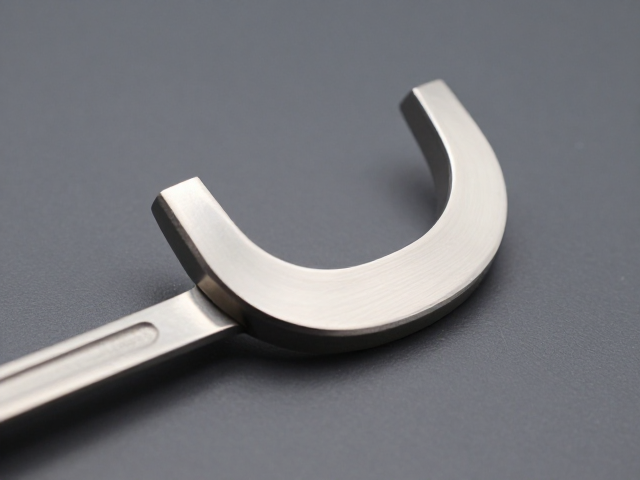
单向打磨技巧的核心逻辑与操作细节
单向打磨是U型刃抛光中提升表面一致性的关键技法,其核心在于消除交叉划痕并引导金属纤维沿统一方向排列。在U型槽的侧壁处理上,完全禁止使用来回推拉的动作,而应采用单一方向的直线推进或大弧度画圈。具体操作中,将细粒度砂纸(如1200目至3000目)固定在打磨块上,严格遵循从上至下或从槽底向刃口的单一方向进行施压打磨。这种手法能确保每一道磨痕都平行排列,避免不同方向的磨痕相互切割形成复杂的微观锯齿,从而显著降低后续抛光的难度。
实施单向打磨时,力度控制比角度更为重要。过大的压力会导致砂纸迅速堵塞并产生局部高温,改变金属表面的微观应力分布,甚至引起刃口微变形。正确的做法是施加轻微且恒定的压力,依靠砂纸与金属表面的摩擦系数变化来感知打磨进度。当感觉到阻力均匀减小,且U型槽内壁反射出均匀、无杂光的光泽时,即可停止当前目数的打磨。此时,应彻底清洁槽体,通过侧光观察确认无残留划痕后,方可更换更高目数的砂纸进行下一级处理,严禁在未清理的情况下直接叠加打磨。
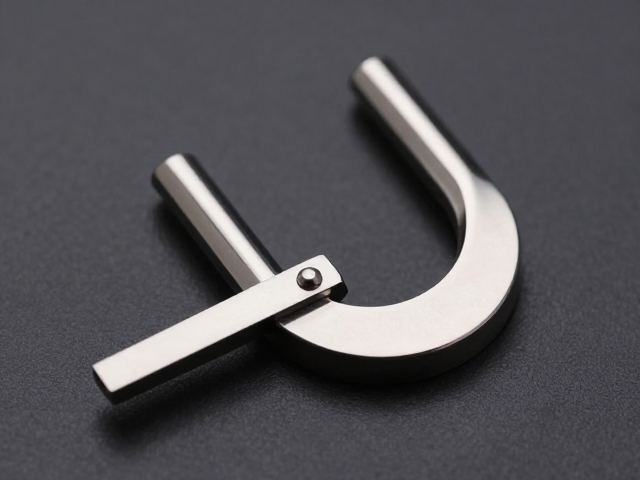
刃口抛光的精细工艺与最终呈现
刃口抛光并非简单的表面亮化,而是对切削刃微观几何形状的最终修整。对于U型刃,刃口尖端是受力最集中的部位,抛光时需使用极细的抛光膏配合软质布轮或羊毛盘。操作时,将抛光盘轻轻接触刃口,利用抛光盘的圆周运动带动抛光膏,对刃口进行极短时间的轻触式抛光。重点在于保护刃口的锋利度,避免过度抛光导致刃口变钝或圆角过大。对于U型槽内部的死角,可使用镊子夹持小块麂皮或海绵,蘸取微量抛光膏,对槽壁与刃口连接处进行精细擦拭,消除因打磨过渡产生的细微棱线。
最终成品的质量检验应结合视觉检查与触感测试。在自然光或强侧光下,U型槽内壁应呈现均匀细腻的丝绒状光泽,无明显的拉丝痕迹或斑驳色差。刃口线条应流畅连贯,无崩缺或毛刺。在实际应用中,经过规范单向打磨与精细抛光的U型刃,其切削阻力显著降低,排屑更加顺畅,且不易因微观应力集中而产生早期磨损。通过严格遵循从粗磨到精抛的目数递进逻辑,以及单向打磨的规范操作,可有效提升U型刃件的整体性能表现与外观质感。