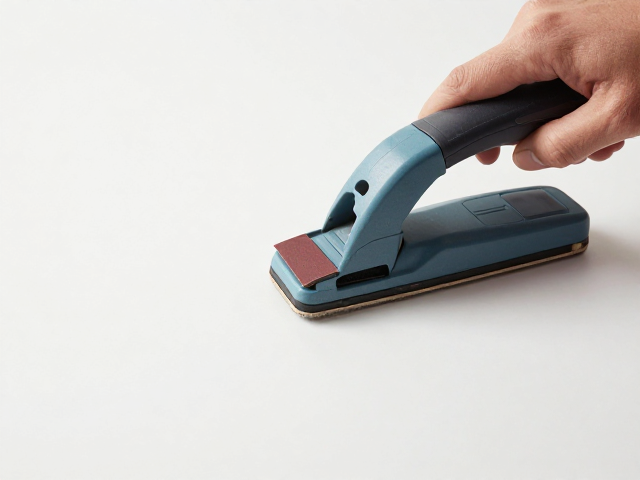
板侧修边器清砂纸粉尘的核心逻辑
板侧修边器在作业过程中,砂纸与板材侧面持续摩擦会产生大量细微粉尘,这些粉尘极易嵌入砂纸孔隙,导致切削力下降和散热不良。清理粉尘并非简单的表面擦拭,而是需要利用物理振动或气流将附着在砂纸表面的微粒剥离。不同目数的砂纸其砂粒分布密度和孔隙大小存在显著差异,目数越低,砂粒越粗大,孔隙相对开阔,粉尘容易脱落;而高目数砂纸砂粒细腻,孔隙微小,粉尘一旦堵塞便难以通过常规方式清除,因此清理策略必须根据砂纸目数进行动态调整。
实际操作中,许多操作人员习惯使用硬物敲击砂纸表面试图震落粉尘,这种做法对于粗目数砂纸效果尚可,但对于精细打磨阶段则会导致砂粒脱落,缩短砂纸寿命。更有效的方式是结合修边器自身的结构特点,利用高速旋转产生的离心力配合专用的清洁刷或压缩空气。当修边器处于低速空转状态时,使用尼龙刷定期轻触砂纸表面,可以有效梳理砂粒间的空隙,使嵌入的粉尘松动并因离心力甩出,这一过程能显著保持砂纸的切削活性,减少因粉尘堵塞造成的重复打磨现象。
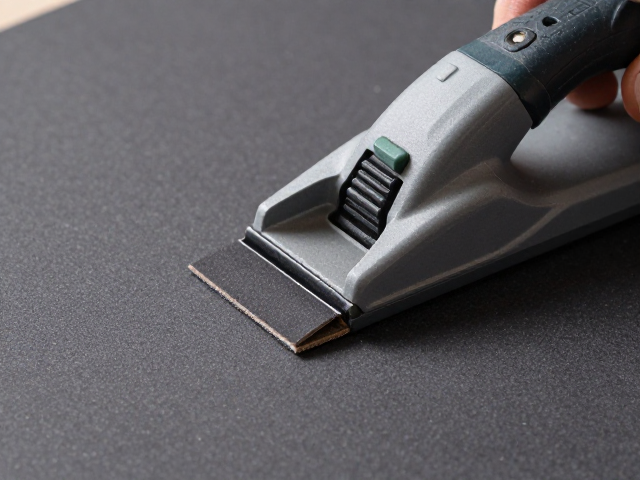
砂纸目数对清理难度与效率的影响
粗目数砂纸(如80-120目)主要用于快速去除材料余量,其砂粒较大且排列相对疏松,粉尘多为大颗粒碎屑,附着力较弱。在处理这类砂纸时,清理工作相对轻松,通常只需在作业间隙定期用刷子扫去表面浮尘即可。由于砂粒间存在较大间隙,粉尘不易深入内部,因此即使长时间作业,砂纸的切削效率下降也较为缓慢。这种特性使得粗目数砂纸在板侧修边初期能保持较高的去料速度,清理频率低,整体作业节奏紧凑,适合需要快速成型的场景。
相比之下,高目数砂纸(如240目以上)用于精细修整,砂粒细小且分布紧密,粉尘呈粉状,极易嵌入砂粒间的微小缝隙中,形成致密的堵塞层。一旦堵塞,砂纸表面变得平滑,切削力急剧下降,产生大量热量而非切削碎屑。清理高目数砂纸需要更高的技巧和更频繁的操作,单纯依靠震动难以彻底清除深层粉尘。若清理不当,不仅会降低打磨质量,还可能因局部过热导致砂纸基底受损。因此,在使用高目数砂纸时,必须采用更精细的清洁手段,如使用软毛刷配合轻柔的旋转动作,以维持砂纸的微观切削结构。
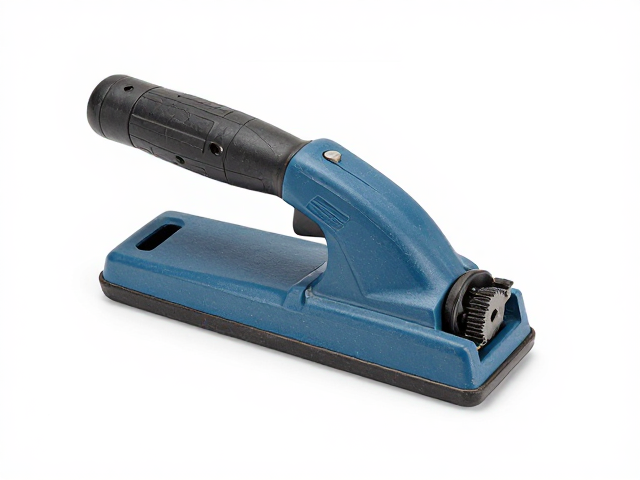
匹配目数的清洁策略与操作规范
针对粗目数砂纸,建议采用“扫”与“震”结合的方式。在修边器运行中,定期用硬质尼龙刷沿砂纸径向快速扫过,利用刷毛的刚性清除表面大颗粒粉尘。作业间隙可将修边器断电,用手持压缩空气吹扫砂纸中心区域,利用气流带走缝隙中的积尘。这种粗犷但高效的清理方式能保持砂纸表面的开放性,确保切削效率。操作时需注意刷子角度,避免刷毛勾住砂纸边缘造成破损,同时压缩空气压力不宜过大,以防粉尘飞溅影响视线或进入机器内部。
对于高目数砂纸,清洁策略应转向“柔”与“净”。使用软毛刷或专用砂纸清洁石,以打圈方式轻柔擦拭砂纸表面,重点清理砂粒间的细微粉尘。由于高目数砂纸对温度敏感,清理时应避免长时间摩擦产生热量,建议采用短时、多次的清洁频率。若粉尘堵塞严重,可考虑更换新砂纸,因为强行清理高目数砂纸往往效果有限且易损坏砂纸。此外,保持作业环境的清洁,减少空气中悬浮粉尘,也能从源头降低砂纸堵塞的风险,使高目数砂纸能更持久地保持其精细打磨的性能。