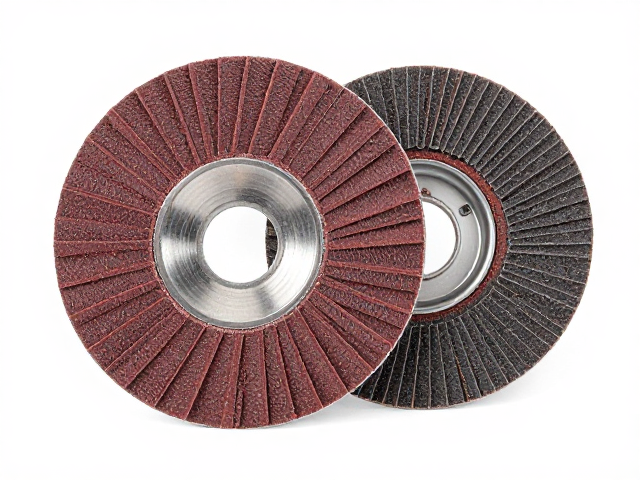
理解多粒度砂轮的物理特性与适用场景
棱角修整的核心在于去除材料,因此砂轮表面的磨料粒度直接决定了切削效率与表面光洁度的平衡。粗粒度砂轮(如40-80目)通常由较大的碳化硅或氧化铝颗粒组成,其切削能力强,能快速去除多余的边角材料,适合处理木材、石材或硬质塑料的大规模修整。然而,过大的颗粒容易在表面留下深划痕,若后续处理不当,会严重影响最终成品的质感。
细粒度砂轮(如120-400目及以上)则侧重于表面精修,颗粒细小且分布均匀,能产生更平滑的切面。在使用粗磨后,必须逐步过渡到细磨,以消除粗磨留下的痕迹。不同材质对粒度的响应不同,例如软木容易堵塞细砂纸,而大理石则需要极细的抛光轮才能达到镜面效果。正确匹配材质与粒度,是避免表面损伤的基础逻辑。
压力控制对修整质量的影响机制
施加的压力大小会显著改变砂轮与工件的接触面积及摩擦热,进而影响修整效果。过大的压力会导致磨料迅速钝化甚至脱落,造成砂轮“堵塞”,使得切削能力急剧下降,同时高温可能烧伤木材或导致塑料变形。实际操作中,应采用轻触式施力,让砂轮依靠自身的旋转切削力进行工作,而非依靠人力强行按压。
对于不同硬度的材料,压力策略需动态调整。处理较硬的石材或金属时,可适当增加稳定性,但仍需避免持续性重压;处理木材时,应保持手部跟随工件轮廓的弧度移动,压力要均匀且柔和,以防止棱角处因受力不均产生崩边或凹陷。保持手腕放松,利用小臂带动而非手指死磕,能更有效地控制接触点的稳定性,确保修整面的平整度。
套装组合中的粒度递进策略
多粒度套装的优势在于提供完整的修整链路,从粗加工到精抛光形成闭环。典型的搭配逻辑是从80目起步,快速定形;接着使用120目和240目逐步消除粗磨痕迹;使用400目或更高目数的砂纸进行精细打磨。这种阶梯式的递进能避免跳过中间步骤导致的表面瑕疵残留,确保每一层打磨都为下一层提供更好的基础。
在实际操作中,每一级粒度打磨完成后,需仔细检查表面,确认上一级的划痕已完全消失,方可进入下一级。例如,在使用120目砂纸时,若发现240目砂纸无法有效覆盖或去除120目留下的深痕,说明前序打磨不到位或压力过大,需退回重新处理。这种严密的流程控制能最大化发挥多粒度套装的效率,减少返工所需的时间与材料损耗。
安全防护与工具维护要点
棱角修整过程中产生的粉尘含有细微颗粒,长期吸入可能对呼吸系统造成危害,因此佩戴符合标准的防尘口罩是必要的安全措施。同时,高速旋转的砂轮可能因操作不当引发飞溅,护目镜能有效保护眼部免受异物伤害。保持工作区域的通风与清洁,有助于降低粉尘浓度,提升整体作业环境的安全性。
砂轮的寿命与清洁状况直接影响修整效果。使用完毕后,应及时清理砂纸表面的木屑或石粉,可使用专用砂盘清洁刷或硬毛刷定期清理,防止堵塞降低切削力。对于可水洗的砂纸,在干燥后使用能恢复部分活性,但需注意受潮后强度可能下降。定期检查砂轮边缘是否有破损或卷曲,确保工具处于最佳工作状态,避免因工具缺陷导致修整失败或安全隐患。