侧边打磨构件的精准定位与角度校准
侧边打磨是表面处理中极易出现瑕疵的关键环节,构件边缘的直角或倒角处理直接决定了成品的精细度。实际操作中,打磨头与工件表面的接触角度需严格控制在规定范围内,过大的倾斜会导致边缘圆角过度塌陷,破坏设计线条;过小的倾斜则可能因接触面积不足造成打磨不均,留下明显的接痕。建议在使用柔性打磨盘时,保持打磨机底座与工件侧面呈垂直或微带预设倾角,利用机械结构的稳定性来抵消手部晃动带来的误差。
构件材料的硬度差异会显著影响打磨效率与最终质感。对于硬质合金或高韧性钢材,需选用粒度较粗的砂轮进行初步修整,以快速去除毛刺和焊接余高;而对于铝合金或经过阳极氧化处理的部件,则应切换至细粒度砂纸或百洁布,配合低压低速的操作手法,避免材料表面因过热产生烧伤或变色。每次更换打磨耗材前,务必检查构件侧边的平整度,确保无残留的顽固污渍或旧涂层,这些微观杂质会在打磨过程中形成硬性阻碍,导致打磨轨迹出现断续或划痕。
底边温度控制的热力学管理
底边区域由于结构紧凑且散热条件相对较差,在连续作业中极易产生热量积聚。过高的温度不仅会加速打磨耗材的磨损,还可能改变工件基体的金相结构,导致局部硬度下降或产生微裂纹。因此,实时监控底边温度是保障工艺稳定性的核心。操作人员需配备高精度红外测温仪,在打磨启动前、间歇期以及作业结束后对底边关键部位进行多点测温,确保表面温度维持在材料允许的安全阈值之内,通常建议不超过60摄氏度,具体数值需依据材料热容特性动态调整。
为了有效疏导底边热量,合理的冷却与散热策略不可或缺。在干式打磨环境中,可采用间歇性作业模式,即打磨3-5秒后停顿1-2秒,利用空气自然对流降低温度;若条件允许,引入微雾冷却系统或压缩空气吹扫,能显著提升散热效率。同时,打磨路径的设计应避开热量集中区,采用由内向外、由低配高位的扫掠式路径,避免在同一微小区域反复停留。对于大面积底边处理,可分段作业,每完成一个区段后立即检查温度变化,防止热量累积效应引发不可逆的热损伤。
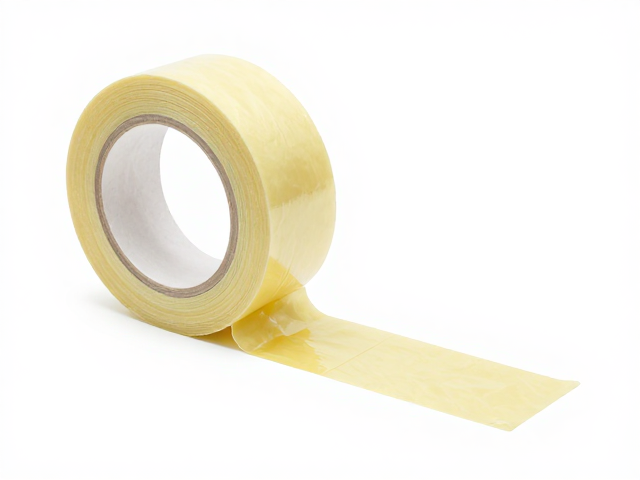
保护胶带的材质选择与贴合规范
保护胶带在防止打磨飞溅、划伤及污染未处理区域发挥着不可替代的作用。不同材质的胶带具有不同的耐温性、粘性及抗撕裂性能,需根据打磨工艺的具体需求进行匹配。对于高温打磨环境,应选用耐高温硅胶或特种聚酯材质的胶带,其在高温下不易软化脱落,且残留胶体少;对于需要频繁更换位置或表面纹理复杂的工件,则需考虑背胶的柔韧性,确保胶带能紧密贴合曲面,不留缝隙,防止打磨粉尘渗入。
贴合质量直接影响保护效果,错误的粘贴方式会导致胶带翘边、脱落或覆盖不全。操作时,应保持工件表面清洁干燥,无油污和灰尘,从一端开始缓慢铺设,同时用手指或专用刮板轻轻抚平,排出空气,确保胶带与基材之间形成严密的贴合层。对于棱角、焊缝等复杂部位,需预先裁剪胶带形状或使用辅助工具进行预成型,避免直接覆盖导致褶皱。粘贴后需检查胶带边缘是否平整,如有翘起应立即压平,确保在后续打磨过程中,胶带能牢固固定,有效隔离打磨区域与非处理区域,防止交叉污染。