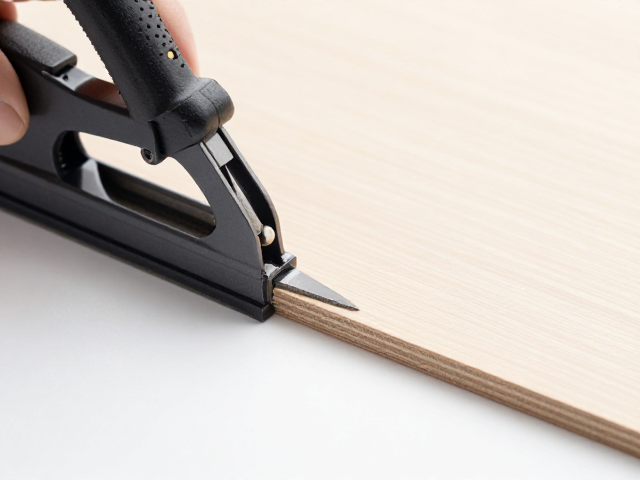
板侧修边器推刀力度均匀的核心原理
板侧修边作业中,推刀力度的稳定性直接决定了板材边缘的平整度与贴合质量,其核心在于机械结构的刚性配合与气压系统的精准控制。冷压底边工艺依赖于持续且恒定的压力将封边带紧密压合在板材侧面,若压力波动,极易导致封边带起翘、溢胶或贴合不匀。现代修边设备通常采用气缸驱动或液压驱动系统,通过减压阀对输入气压进行精确调节,确保输出压力的一致性。操作时需关注气压表的读数稳定性,避免因管路漏气或阀门老化造成压力骤降,这是维持推刀力度均匀的基础物理条件。
刀具组件的导向机构设计对力度均匀性起着决定性作用。高精度的直线导轨或导向轴能限制刀具在推送过程中的横向晃动,确保受力方向垂直于板材表面。在实际运行中,弹簧复位机构或平衡缸常被用于抵消刀具自身的重力影响,使推刀动作仅由预设动力源驱动,从而消除因机械自重或惯性带来的压力波动。这种机械层面的自平衡设计,使得无论刀具处于行程的起始、中间还是末端位置,施加在封边带上的法向压力始终保持恒定,为冷压工艺提供了稳定的力学环境。
气压系统与机械调节的关键参数
气压控制是实现力度均匀最直观且可量化的环节,实际操作中需建立严密的参数监控体系。标准工业应用中,工作气压通常维持在0.4至0.6 MPa区间,具体数值需根据封边带材质厚度及胶水特性进行微调。过高的气压会导致胶层过薄甚至崩边,过低则无法形成有效粘接。设备配备的高精度压力传感器会实时反馈数据,操作人员在设定程序时需锁定压力上限与下限,确保系统在动态负载下仍能维持设定值。此外,气源处理单元中的油水分离器和过滤器必须定期维护,防止杂质进入气缸导致活塞摩擦力不均,进而引发推刀力度时的波动。
机械结构的微调螺栓与阻尼装置是应对细微力度偏差的关键手段。在设备调试阶段,技术人员需检查推刀气缸的缓冲垫状态,确保其在行程末端能平稳减速,避免冲击力破坏胶层结构。对于高精度要求的场景,部分设备采用伺服电机替代传统气缸,通过闭环控制算法实时调整推力,完全消除气压波动的影响。在实际操作中,需定期校验导向轮的平行度,确保其与板材侧面无间隙接触。若发现推刀力度不均,应优先检查导向轴润滑状况及连接螺丝的紧固力矩,机械间隙是导致压力传递不均的主要隐性因素。
操作规范与工艺参数的协同优化
操作人员的手法与设备程序的协同是维持力度均匀的外部保障。在启动修边器前,需确认板材侧面的清洁度,任何灰尘或毛刺都会改变接触面积,导致局部压力集中或分散。推刀过程中,设备移动速度应与气压输出保持动态平衡,速度过快可能导致压力响应滞后,造成边缘压实不足。建议采用恒速推进模式,避免急停急启引起的惯性冲击。同时,封边带的张力控制至关重要,过松的封边带会在压力下产生褶皱,过紧则会增加摩擦阻力,干扰推刀系统的力平衡。
工艺环境的温湿度变化会间接影响胶水的流变特性,进而改变冷压所需的最佳压力值。在低温环境下,胶水粘度增加,可能需要略微增加推刀压力以克服内摩擦力;而在高温高湿环境中,胶水固化速度加快,需确保压力施加的即时性与均匀性,防止胶水在受压前过早定型。操作人员应建立详细的工艺参数记录表,记录不同批次板材、胶水及环境条件下的最佳压力设定值。通过对比分析,逐步优化参数组合,形成稳定的工艺数据库,从而在不同工况下快速还原最佳的推刀力度状态,确保每一道工序的压力输出高度一致。