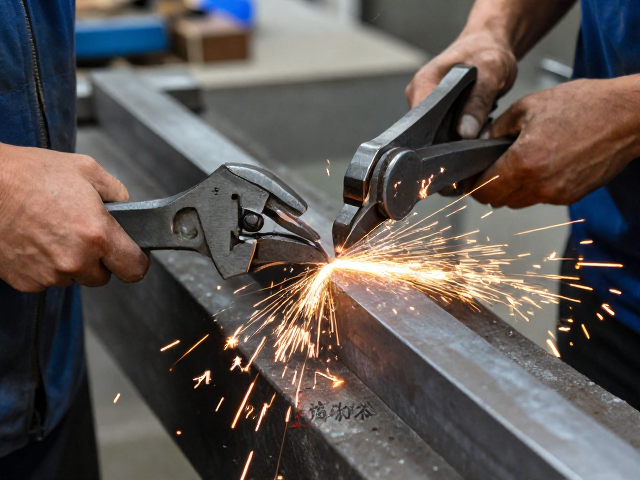
钢边修磨组与可调节角度夹具的协同作业逻辑
在精密制造与金属加工领域,钢边修磨组通常与可调节角度夹具配合使用,以应对复杂工件边缘的处理需求。这种组合的核心优势在于通过夹具的多维定位能力,确保修磨刀具与工件表面保持恒定的接触角度,从而提升加工的一致性。当夹具的角度调节精度不足或未根据刀具特性进行微调时,修磨过程中的受力状态会发生改变,导致切削点分布不均。
此类工况下,若操作人员过度依赖设备自动化功能而忽略了对接触界面的实时监控,极易引发微观层面的损伤累积。可调节夹具在锁定状态下若存在微米级的松动或磨损,会在高频振动中产生细微位移。这种位移直接传递给修磨组,使得原本均匀的研磨轨迹出现局部重叠或遗漏,进而改变了刀具与工件的摩擦系数和散热条件。
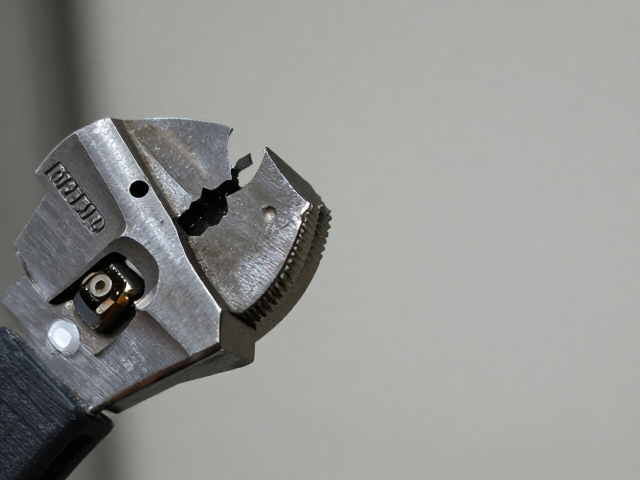
忽视去毛刺工序引发的卷刃风险机制
去毛刺并非单纯的表面清理工作,而是决定刀具寿命和加工精度的关键前置或后置步骤。在钢边修磨过程中,残留的微小毛刺或硬质氧化皮若未被有效清除,会像微型的切削刃一样作用于修磨盘或砂轮表面。这些硬质颗粒在高压接触下会嵌入磨具结合剂中,导致磨粒过早脱落或钝化,使得修磨效率大幅下降。
更为严重的是,未处理的毛刺会在接触瞬间造成局部应力集中。当修磨组以预设角度切入带有毛刺的钢边时,瞬时冲击载荷远超正常切削力。这种非均匀受力会导致修磨刀片或磨削边缘发生微观裂纹,随着加工次数的增加,裂纹扩展并导致材料剥落,最终形成肉眼可见的卷刃现象。卷刃不仅破坏了工件表面的平整度,更会加速夹具定位面的磨损,形成恶性循环。
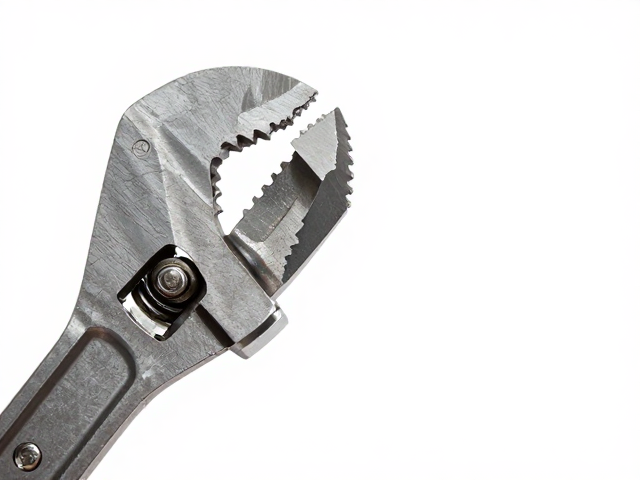
角度夹具在防卷刃控制中的关键作用
可调节角度夹具的设计初衷是为了适应不同坡度和曲率的钢边处理,其角度传感器的反馈精度直接影响修磨路径的稳定性。在实际操作中,夹具的角度设定必须与修磨组的进给速度、下压深度形成严密的数学对应关系。若角度设定偏差超过允许公差范围,修磨面与工件基体之间会产生非切向分力,这种分力会将刀具向工件内部推挤,加剧刀具侧面的磨损。
为了降低卷刃风险,夹具系统需具备动态补偿功能。当检测到修磨阻力异常升高时,夹具应自动微调角度以减小接触面积,从而分散应力。然而,许多常规夹具缺乏此类智能反馈机制,操作人员往往依靠经验手动固定角度。一旦夹具未严格垂直或平行于基准面,修磨组在运行中便会受到侧向弯矩,长期如此,刀具夹持部位极易因疲劳应力而出现崩口或卷曲。
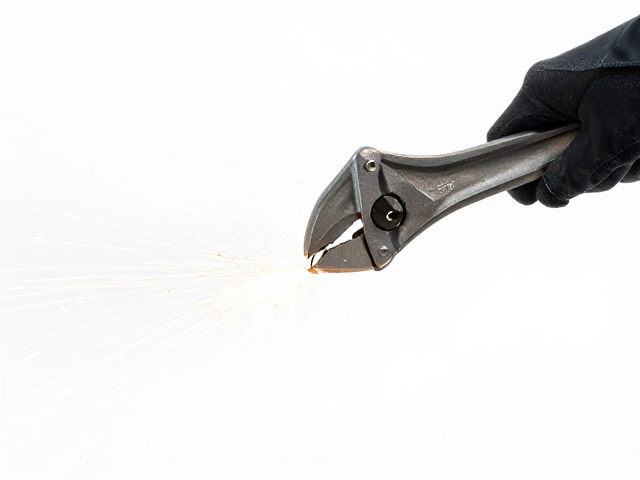
标准化操作流程与风险规避策略
建立标准化的去毛刺与修磨作业流程是防止卷刃的根本途径。在每次启动钢边修磨组前,必须对工件边缘进行目视或显微镜检查,确认无明显毛刺、裂纹或油污。对于高精度要求的场景,建议使用超声波清洗或专用去毛刺刷预处理钢边,确保接触面洁净。同时,需定期校验可调节角度夹具的零点精度,确保其在长时间使用后仍能保持初始设定的几何关系。
操作人员需掌握根据材料硬度动态调整修磨参数的技巧。对于高硬度钢材,应降低进给速度并减小接触角度,以延长刀具寿命;对于软性钢材,可适当提高角度以增强切削效率,但需密切监控磨削火花颜色以判断温度变化。通过记录不同工况下的修磨效果与刀具损耗数据,逐步优化夹具角度与修磨组的匹配模型,从而在源头上消除因参数不当导致的卷刃隐患。