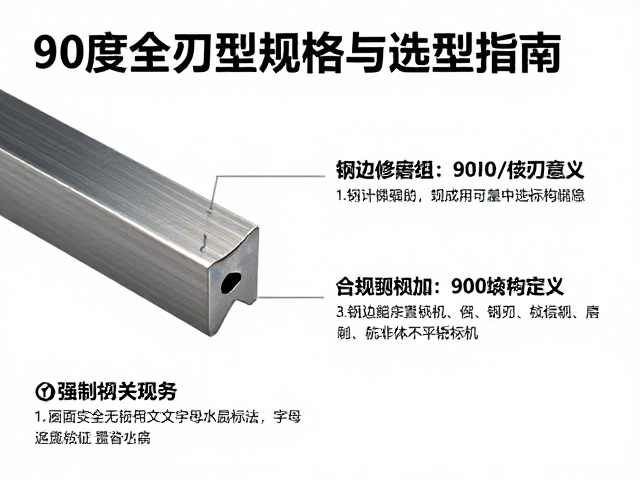
钢边修磨组90度全刃型的核心定义与结构特征
钢边修磨组中的90度全刃型规格,特指刀具切削刃口与基体侧面形成精确90度直角,且刃口全长范围内无缺口、无倒角过渡的连续切削设计。这种结构主要应用于木材加工、复合材料切割以及金属薄板修边等高精度场景,其核心优势在于能够提供均匀一致的切削力分布,避免因刃角变化导致的材料撕裂或毛刺现象。在工业制造领域,此类刀具通常由高硬度合金钢或硬质合金制成,通过精密磨削工艺确保刃口直线度误差控制在微米级别,从而满足高标准的生产公差要求。
全刃型设计的显著特点在于其刃口的完整性,不同于带有断屑槽或局部修磨角的刀具,90度全刃型在接触工件时呈现为一条严密的直线接触面。这种几何形态使得刀具在横向修磨或纵向刨削时,能够保持极高的稳定性,减少振动对加工表面的影响。在实际应用中,该规格刀具的刃口宽度与刀具整体长度需经过严密的力学计算,以确保在高速旋转或高频往复运动中,刃口不会因应力集中而发生崩刃或断裂,这是保障设备安全运行和加工质量的基础条件。
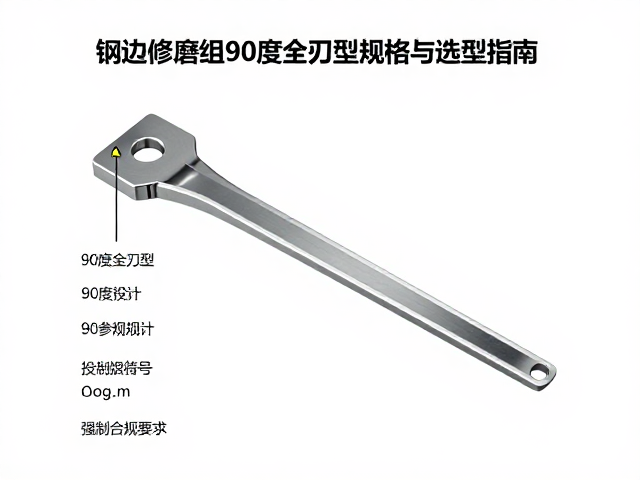
90度全刃型的技术参数与选型逻辑
选型过程中,首要考量因素为刀具的材质与热处理工艺,常见的材质包括T12A碳素工具钢、9CrSi合金工具钢以及WC-Co硬质合金,不同材质直接决定了刀具的耐磨性与韧性平衡。对于高硬度材料如高密度板或层压金属,通常优先选用硬质合金材质,其硬度可达HRC65以上,能显著延长使用寿命;而对于常规木材或软性塑料,碳素工具钢因其较好的刃口锋利度保持性成为主流选择。此外,刃口厚度与容屑槽深度也是关键参数,容屑槽的设计需与加工材料的碎屑形态相匹配,以防止碎屑堆积影响散热和切削效果。
尺寸规格的匹配需严格依据加工设备的主轴接口与刀轴直径,标准的90度全刃型修磨刀通常遵循GB/T 11355等国家标准中的尺寸系列,常见的柄部直径涵盖10mm、12mm、16mm及20mm等规格,刃口宽度则根据加工件的宽度需求从10mm至100mm不等。在确定具体型号时,必须核对刀具的长度、刃口角度公差以及柄部配合面的精度等级,过大的配合间隙会导致刀具在运转中产生偏摆,进而引发加工面不平整甚至设备损坏。建议依据加工材料的硬度、切削速度以及设备功率密度,综合计算切削力,从而反向推导出台刀所需的最小截面尺寸与最大许用转速。
安装规范与日常维护要点
正确的安装方式是确保90度全刃型刀具发挥最佳性能的前提,安装前需彻底清洁刀轴端面与刀具柄部配合面,确保无油污、毛刺或异物,这些细微杂质在高速旋转下可能导致刀具受力不均。紧固螺栓或锁紧装置需使用扭矩扳手按照设备说明书规定的力矩进行锁紧,严禁凭手感操作导致过紧造成螺纹滑牙或过紧导致刀具松动。对于多刃组合安装的修磨组,需确保各刀片之间的相对位置准确,刃口高度差控制在允许范围内,以保证切削过程的平稳性。
日常维护应聚焦于刃口的状态监测与清洁保养,每次使用结束后,需及时清除附着在刀体上的木屑、粉尘或金属碎粒,防止腐蚀性物质残留导致刀具生锈。定期检查刃口是否有微小崩缺或卷边,轻微的磨损可通过专用磨刀机进行修复,但需严格控制磨削角度,严禁改变原始的90度全刃结构。若发现刀具出现明显裂纹、变形或刃口严重磨损无法通过修磨恢复,应立即停止使用并更换,避免因刀具失效引发安全事故或损坏加工工件。建立完善的刀具使用台账,记录每次使用时间、加工材料及维护情况,有助于预测刀具寿命并优化生产计划。