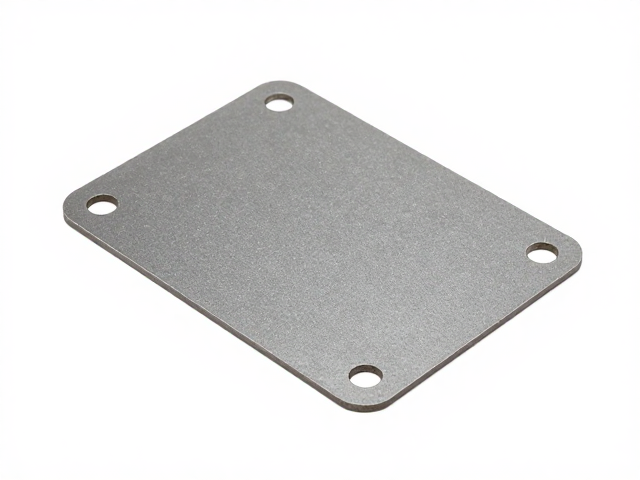
底座固定片的选型逻辑与核心考量
在机械装配与结构连接场景中,底座固定片承担着传递载荷与维持整体稳定性的关键作用。选型的核心并非盲目追求单一指标,而是基于实际工况下的受力分析。材质通常分为碳钢、不锈钢及铝合金三大类,碳钢凭借优越的强度与低廉的成本,广泛应用于一般工业设备;不锈钢则因耐腐蚀特性,多见于潮湿或户外环境;铝合金轻量化优势明显,适合对重量敏感的设备底座。不同材质的屈服强度、延伸率等物理参数直接决定了固定片的承载上限,需严格对照国家标准中的材料规范进行匹配,避免因材料失效导致的安全隐患。
表面处理工艺是决定固定片使用寿命的外部屏障。常见的处理方式包括镀锌、发黑、磷化及达克罗等,其中电镀锌层厚度通常在5-12微米之间,能提供基础的防锈保护;达克罗处理则能在复杂几何形状表面形成均匀的防腐膜,耐盐雾测试时间远超传统镀锌工艺。选型时需评估设备所处的腐蚀环境等级,例如室内干燥环境可选用普通镀锌件,而沿海高盐雾地区则需优先考虑达克罗或双层防锈处理,以确保固定件在长期使用中不发生锈蚀松动,维持连接的可靠性。
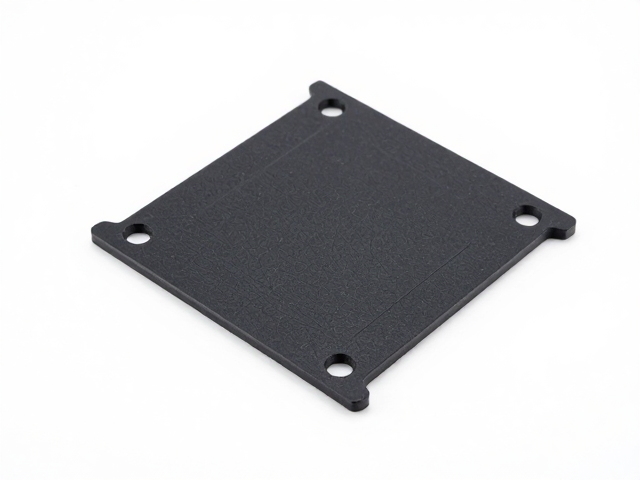
第三方兼容件的优势解析
第三方兼容件在市场中占据重要地位,其核心价值在于打破了原厂配件的排他性限制,为设备维护与组装提供了更灵活的解决方案。这类配件通常遵循通用的行业标准尺寸,如M6、M8、M10等标准螺纹规格,以及国际通用的法兰面尺寸,使得不同品牌、型号的底座能够通过标准化接口实现互换。对于设备升级或非标定制场景,第三方兼容件能显著缩短采购周期,降低因等待原厂定制件带来的停机时间。此外,大量生产带来的规模效应,使得兼容件在单价上往往低于原厂专用件,为批量装配项目提供了更优的成本控制空间。
兼容件的广泛适用性体现在其严密的公差控制上。正规厂家生产的第三方固定片,其孔径、边距、厚度等关键尺寸均经过精密加工,公差范围控制在±0.1mm以内,确保了与底座孔位的精准配合。这种高精度制造减少了安装过程中的打磨或扩孔需求,提升了装配效率。同时,兼容件的设计往往经过多次迭代,优化了应力分布结构,如增加加强筋或优化倒角,从而在承受振动或冲击载荷时,比部分老旧设计的原厂件表现出更好的抗疲劳性能,实现了“通用”与“高性能”的平衡。
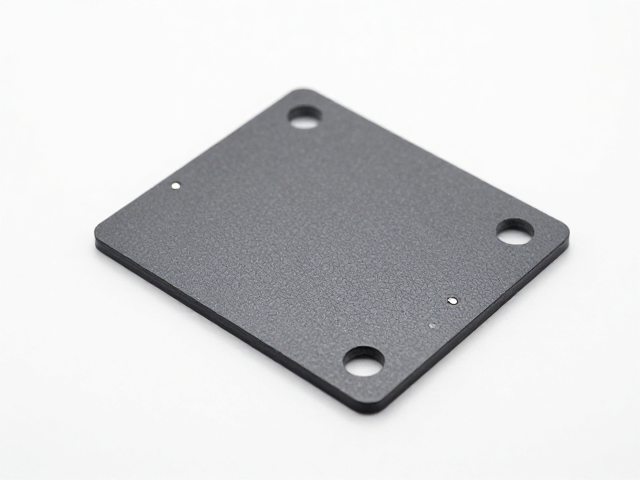
衔接紧固与牢固性验证
紧固效果的直接体现是预紧力的建立与保持。在安装过程中,需根据固定片材质和螺栓规格选择合适的拧紧扭矩,过大的扭矩可能导致螺纹滑牙或固定片塑性变形,过小则无法产生足够的摩擦力防止松动。对于高振动环境,建议采用带有尼龙锁紧圈或齿形防松垫圈的螺栓组合,利用机械摩擦与材料弹性变形双重作用,防止紧固件在动态载荷下自行松脱。固定片与底座接触面的平整度至关重要,任何微小的间隙都会导致应力集中,长期运行下可能引发裂纹,因此安装前需清理接触面,确保无油污、毛刺或氧化皮。
在验证衔接牢固性时,可通过目视检查与简单工具检测来评估安装质量。使用扭力扳手确认最终拧紧力矩符合设计规范,观察固定片边缘是否有因受力过大产生的变形或压痕。对于关键承重部位,可定期进行复紧检查,监测预紧力的衰减情况。此外,在实际工况下,应关注设备运行时的异响与震动情况,若发现固定片周围有松动征象,需立即停机排查。通过规范的安装流程与定期的维护检查,第三方兼容件能够像原厂件一样提供稳定可靠的紧固效果,满足大多数工业应用场景的安全与稳定性要求。