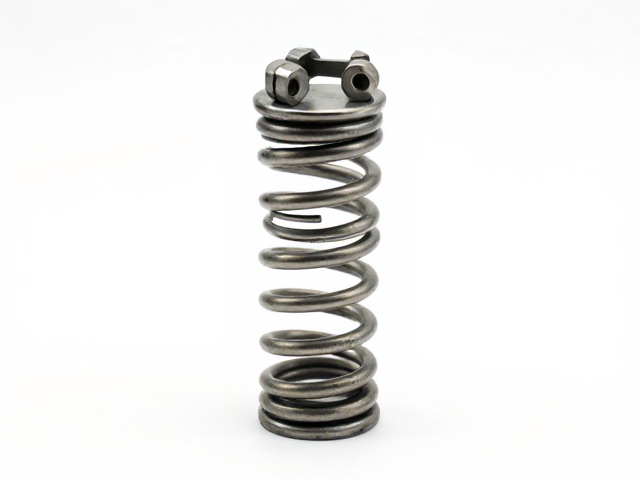
弹簧组件中心偏移的成因与早期征象
弹簧组件在长期高频往复运动或承受非对称载荷时,极易因安装基准面磨损、导向轴公差累积或固定螺栓松动出现中心偏移。这种微观层面的位移初期往往难以通过肉眼直接察觉,但设备运行时会伴随可测量的异常。例如,某工业自动化生产线中的线性模组,在连续运行5000小时后,其弹簧复位组件出现约0.5毫米的横向偏差,导致导轨摩擦系数异常升高。
早期征象通常表现为设备运行噪音的改变或定位精度的细微漂移。维修人员在巡检中若发现弹簧端盖与底座之间存在非均匀间隙,或观察到弹簧线圈出现单侧挤压变形,即可初步判断存在中心偏移问题。这种物理形变会直接改变弹簧的刚度特性,使得复位力不再均匀分布,进而引发后续更严重的机械干涉。
精密测量与偏差量化分析
在确认偏移现象后,需使用千分表或激光位移传感器对弹簧组件进行量化检测。将传感器探头垂直固定于弹簧中心轴线附近,缓慢旋转或移动执行机构,记录弹簧伸缩过程中的径向跳动数据。若径向跳动值超过设备技术手册规定的0.05毫米标准,则确认为严重中心偏移,必须立即停机处理。
数据分析需结合设备运行负载曲线。当弹簧组件在低负载下偏移明显,而在高负载下趋于稳定,通常指向导向结构松动;反之,若高负载下偏移加剧,则可能涉及弹簧材质疲劳或内部断裂。通过对比不同时间节点的测量数据,可以建立偏移趋势模型,为更换零件提供精确的决策依据,避免盲目维修。
标准化替换零件与拆装流程
修复核心在于严格遵循原厂技术规范的替换流程。拆卸时需先释放弹簧预紧力,使用专用压钳固定弹簧端部,再依次松开固定螺栓。严禁在未释放应力情况下强行撬动,以免弹簧崩出造成人身伤害或零件损坏。新零件入场前,需核对材质报告、硬度等级(如HRC45-50)及尺寸公差,确保与原始设计参数完全一致。
安装过程中,建议使用扭矩扳手分三次逐步紧固螺栓,每次施加50%、70%、100%的目标扭矩,以确保弹簧组件受力均匀。同时,检查导向轴清洁度,清除积碳或金属屑,必要时涂抹微量润滑脂以减少初始磨损。安装完成后,手动按压弹簧数次,确认无卡滞现象,再恢复设备供电进行空载测试。
修复后验证与长期维护建议
修复验证阶段需进行多工况测试。先在低速模式下运行设备,监测弹簧组件在完整行程内的振动频谱,确保无异常高频信号。随后逐步提升负载至额定值,观察弹簧复位时间是否恢复至标准范围(通常为0.2-0.5秒,视具体型号而定)。若复位时间过长或存在回弹滞后,需重新检查安装同心度。
长期维护应建立定期巡检机制,每半年使用塞尺检查弹簧端盖间隙,每年校准一次中心位置。避免设备超负荷运行,并在润滑系统中定期更换指定型号润滑油,以维持导向结构的润滑状态。通过规范的安装与严密的监测,可显著降低因弹簧组件中心偏移导致的意外停机风险,延长核心部件使用寿命。