钢边修磨组的机械特性与去毛刺痛点
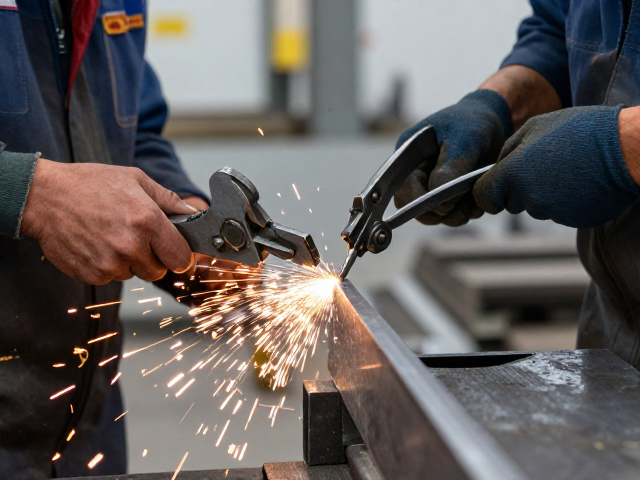
钢边修磨组通常由高精度砂轮、驱动电机及刚性支撑架构成,其核心作用是在加工过程中去除材料边缘因切割或冲压产生的微观凸起与毛刺。在实际作业场景中,钢边材料如不锈钢板、镀锌钢条等,其边缘往往存在硬化层,若修磨参数设置不当,极易造成砂轮异常磨损或加工面不平整。这种微观缺陷若未被及时识别,会在后续工序中引发连锁反应,直接影响最终产品的装配精度与外观质量。
去毛刺环节常被视为辅助工序,许多操作人员倾向于简化流程,认为只要基本平整即可。然而,完全忽略细致的去毛刺处理,使得毛刺残留成为潜在隐患。这些残留的硬质颗粒在高速运转或受力部件中扮演着微切削刃的角色,不仅加速接触面的磨损,更会在应力集中点引发微观裂纹。这种忽视往往源于对“效率优先”的片面理解,却忽略了长期运行中因缺陷累积导致的设备损耗与质量事故。
可调节夹具的夹持逻辑与稳定性关联
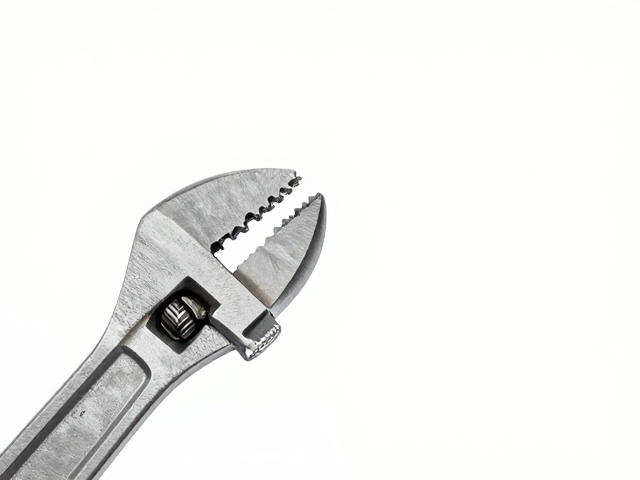
可调节夹具的设计初衷是为了适应不同厚度、宽度的钢边材料,通过螺杆或液压系统实现快速定位。其关键在于夹持力的均匀分布与自锁功能的可靠性。当夹具的调节机构磨损或精度下降时,夹持点会出现微小位移或晃动。这种动态不稳定性使得钢边在修磨过程中无法保持恒定的进给姿态,导致修磨深度不均,进而加剧砂轮的不规则磨损。
夹具的刚性不足或调节滞后,会直接改变工件与砂轮之间的接触角度。在修磨过程中,若夹持力不足以抵抗修磨反力,工件会产生微幅振动。这种振动不仅降低了表面光洁度,更会导致修磨组在受力瞬间出现非预期的冲击。对于高硬度钢边而言,这种冲击载荷会直接传递至修磨主轴,造成轴承过早失效或砂轮结合剂断裂,使得原本精密的修磨组失去应有的稳定性。
忽视去毛刺对卷刃现象的诱导机制
卷刃是刀具或修磨边缘在受到局部冲击或过热时发生的微观崩缺现象。当钢边残留大量毛刺时,这些毛刺在进入修磨区域或后续加工环节时,会像硬质异物一样嵌入接触面。在修磨组持续工作中,毛刺与砂轮或导向轮形成点接触,导致局部压强急剧升高。这种非均匀受力使得修磨边缘或后续刀具承受超出设计极限的剪切应力,从而诱发卷刃。
此外,毛刺的存在改变了摩擦系数,导致修磨过程中的热量积聚不均。局部高温会软化金属表层,降低材料硬度,使得修磨边缘更容易发生塑性变形而非脆性断裂。随着热循环的反复,材料疲劳加剧,卷刃现象从微小的缺口逐渐扩展为明显的刃口缺损。这一过程往往是渐进的,初期表现为修磨效率下降,后期则表现为明显的卷刃缺陷,直接导致工件报废或设备停机维修。
工艺优化与风险控制的实操路径
针对上述风险,建立标准化的去毛刺前置工序至关重要。在钢边进入修磨组前,应设置物理检查或自动化视觉检测环节,确认毛刺高度与分布情况。对于可见毛刺,需采用专用的去毛刺刷或低功率预磨盘进行初步处理,确保进入主修磨工序的材料边缘处于相对洁净状态。这种预处理步骤能有效降低主修磨组的负荷,延长砂轮寿命,并减少因异物冲击导致的卷刃风险。
夹具的定期校准与维护是维持系统稳定性的另一关键。操作人员需定期检查可调节夹具的滑块精度、螺杆磨损情况以及夹持力的反馈机制。建议引入微米级的位移传感器或定期使用标准量块验证夹持定位精度。通过数据化的维护记录,分析夹具状态与修磨质量的相关性,及时调整保养周期。这种基于数据驱动的维护策略,能显著降低因夹持不稳定引发的卷刃事故,确保生产过程的连续性与一致性。