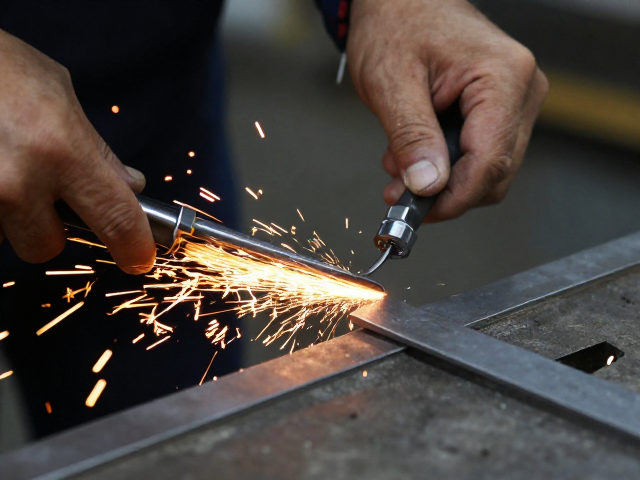
钢边修磨组的基础处理与刃口预处理
钢边修磨组在投入使用前,必须对原始刃口进行严密的目视检查与微观评估。金属表面的微观裂纹、毛刺或出厂留下的氧化皮会直接导致后续抛光效率低下,甚至引发崩刃风险。操作时需选用粒度适中的金刚石锉刀或粗目砂纸,以稳定的角度对刃口进行初步修整,去除不规则边缘。这一步骤的核心在于建立均匀的几何基准,确保每一片修磨组的刃口厚度一致,为精细抛光提供平整的从属面。
预处理过程中,冷却与清洁是维持材料硬度的关键环节。干式修磨极易因局部高温导致金属金相结构改变,进而削弱耐磨性。因此,建议在修磨间歇期定期用无水乙醇擦拭刃口,清除附着的金属粉末与油污。保持刃口干燥洁净不仅能提升后续抛光介质的附着力,还能有效防止因杂质嵌入造成的表面划痕,为后续获得镜面效果奠定严密的物理基础。
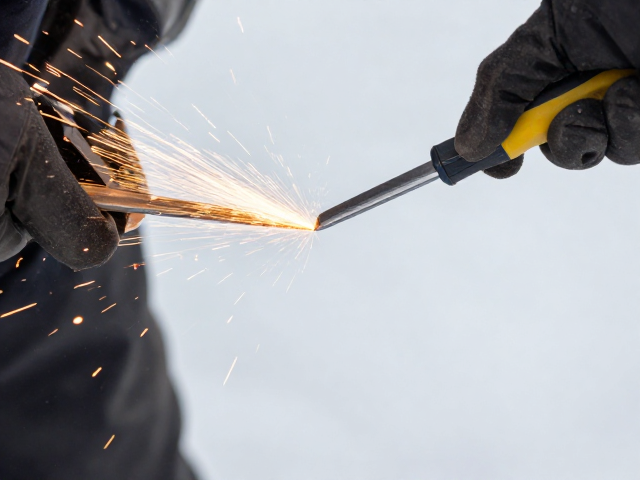
冰爪刃细磨抛光的介质选择与手法控制
冰爪刃的细磨抛光需严格遵循“由粗配细”的介质递进逻辑,通常选用氧化铈或氧化铝抛光膏作为核心介质。氧化铈具有优异的化学活性,能通过微切削与化学软化双重作用,快速消除细砂纸留下的细微划痕。操作时,应将抛光膏均匀涂抹于柔性抛光垫或羊毛轮上,保持工具与刃面接触角度在15至30度之间。这种低角度接触能确保抛光压力均匀分布,避免刃口边缘因受力不均产生卷边或钝化。
手法控制的核心在于“匀速”与“轻压”。高速旋转或过大的按压力会导致抛光膏堆积,形成抛光瘤,反而掩盖真实表面质量。建议采用往复直线运动配合小幅度的圆周摆动,重点覆盖刃口受力频繁的区域。在抛光过程中,需定期用放大镜观察刃口反光情况,当光线反射呈现连续、无断点的银色光泽带时,表明微观划痕已基本消除。此阶段切忌追求极速,耐心细致的往复运动能显著提升金属表面的致密度。
表面致密化处理与耐磨性提升机制
抛光后的钢边与冰爪刃表面存在大量微观孔隙,这些孔隙是腐蚀介质侵入的薄弱环节。为了提升工具在极寒、高湿环境下的耐用性,需进行表面致密化处理。可采用低温烘烤或专用防锈油渗透工艺,使润滑分子充分填充微观缺陷。对于高频使用的冰爪刃,部分专业维护流程中会引入极薄的硬化涂层技术,通过物理气相沉积在表面形成纳米级保护层,进一步隔绝水汽与冰晶的物理冲击。
致密化处理的效果可通过水滴测试进行简易验证。将纯净水滴落在处理后的刃面,若水滴能长时间保持圆润形态而不迅速铺展渗透,说明表面能极低且致密性良好。这种状态下的钢边修磨组能有效抵抗电化学腐蚀,延长使用寿命。同时,经过致密化处理的冰爪刃在接触冰雪时,摩擦系数更加稳定,减少了因冰层粘附导致的打滑现象,从而在实际作业中提供更持久的抓地力与安全性。
日常维护周期与失效前兆识别
工具的耐用性不仅取决于初始加工质量,更依赖于科学的维护周期。建议每使用50小时高强度作业后,对钢边修磨组进行一次深度清洁与轻度抛光复核。冰爪刃则需根据冰质硬度调整维护频率,在遇到高硬度冰层时,维护周期应缩短至20小时。维护内容包括清除嵌入刃口的冰渣、检查刃口对称性以及重新涂抹保护性油脂。建立详细的维护记录,有助于追踪工具磨损趋势,及时干预潜在的结构疲劳。
识别失效前兆是避免工具突然损坏的关键。当钢边修磨组出现明显的振动异常、抛光效率大幅下降或刃口出现肉眼可见的微缺口时,表明其已处于疲劳期。冰爪刃若发现刃尖变圆、侧面出现横向裂纹,应立即停止使用并进行专业修复或报废处理。忽视这些先兆会导致微小缺陷迅速扩展,引发结构性断裂。通过定期自检与及时维护,可最大程度延长工具的使用寿命,确保其在关键作业中的可靠性。