粗磨去损后的基准建立与预处理
刃口经过粗磨去除损伤后,表面往往残留着深浅不一的磨痕和微小的凹凸,直接进行精细抛光极易导致受力不均,造成刃线歪斜或抛光面过深。在进入抛光流程前,必须使用高精度角度导向器或等边三角板,在侧光下反复检查刃脊与刃面的平行度。这一步骤的核心在于确认粗磨后的几何形状是否已经回归到预定的刃角范围内,若发现局部角度偏差超过0.5度,需立即使用更细目数的金刚石锉刀或砂带进行局部修整,而非直接依赖抛光片来修正角度,因为抛光材料主要作用于表面光洁度,不具备显著的形貌修正能力。
清理是确保抛光效果一致性的关键前置环节。粗磨过程中产生的金属碎屑和冷却液残留会附着在刃口微观结构中,若不清除,抛光盘的高速旋转会将这些硬质颗粒压入刃面,形成新的划痕或导致抛光效率急剧下降。建议使用超声波清洗机配合中性清洗剂对刃具进行彻底清洗,随后用无水乙醇擦拭并自然风干。对于无法水洗的大型或特殊材质刃具,可使用压缩空气吹扫结合高纯度无尘布擦拭,确保刃口表面处于绝对洁净状态,这是后续抛光介质能够均匀接触刃面、形成一致光泽的基础保障。
抛光介质的选择与受力控制逻辑
抛光介质的硬度与粒度必须与粗磨后的表面状态相匹配,通常遵循“由硬配软,由粗配细”的递进原则。若粗磨痕迹较深,初期应选用硬度较高且带有研磨颗粒的抛光盘(如氧化铈或碳化硅材质的硬棉盘),配合中等粘度的研磨膏,利用盘面的切削力快速消除粗磨留下的宏观缺陷。随着抛光进程推进,需逐步更换为较软的中性棉盘或毛毡盘,并降低研磨膏的粒度,此时重点在于通过介质的微切削作用细化表面纹理,而非强力去除材料。切勿在粗磨后直接使用高软度抛光盘,这会导致介质堆积在刃峰处,形成所谓的“抛光台”,反而掩盖了真实的刃线状态,影响后续使用体验。
受力控制是防止刃口变形和抛光不均的核心技巧。抛光时应保持工具与刃面呈恒定且极小的接触角,通常建议刃面与抛光盘表面夹角控制在15至30度之间,具体角度需根据刃具材质和预设刃角微调。操作时需施加轻柔且稳定的压力,严禁使用蛮力按压,过大的压力会导致刃口局部过热,引发微观退火或烧伤,同时会增加抛光盘的不规则磨损。正确的手法是让抛光盘“抚摸”刃面,利用盘面的线速度产生切削作用,操作者应通过指尖感知反馈力度,确保每一寸刃面受到的研磨强度一致,特别是在处理刃尖和刃根等应力集中区域时,需适当减小压力并延长处理时间。
刃面对齐的视觉检测与修正
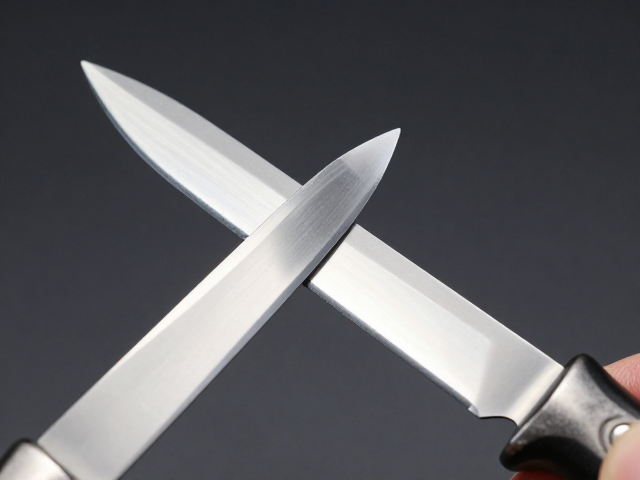
判断刃口对齐情况最直观且有效的方法是侧光检测法。在暗室环境中,使用高亮度的LED手电筒或专用检测灯,以极低角度(接近1-2度)平行照射刃面。此时,任何微小的错位、卷边或未对齐的刃线都会在对侧形成明显的黑色阴影或亮线。若发现亮线不连续、发虚或出现双影,即表明刃口两侧不对称或存在未对齐的卷刃。此方法无需依赖高精度量具,仅凭肉眼观察亮线的连续性和锐度,即可快速定位需要重点处理的区域。对于高精度要求的刀具,可配合放大镜进一步观察亮线的边缘形态,确保其呈现为一条均匀、细直的黑线,而非波浪状或断续状。
若侧光检测发现明显不对齐,需立即停止大面积抛光,转而使用高精度的角度研磨石或等边三角板进行局部修正。修正时需严格遵循“哪边高磨哪边,哪边低补哪边”的原则,通过细微的往复运动调整刃面高度差。修正过程中需频繁进行侧光检测,以验证对齐效果。值得注意的是,修正动作必须轻柔且精准,避免因过度修正导致刃角过大或刃面过厚。对于顽固的对齐偏差,可能需要重新进行轻度粗磨,以彻底消除因粗磨阶段受力不均造成的深层几何误差,切忌试图通过抛光来弥补粗磨阶段的严重几何缺陷,这是工艺逻辑上的根本误区。
常见陷阱与质量自检标准
抛光过程中最常见的陷阱是“抛光过度”导致的刃面塌陷。许多操作者误以为抛光时间越长,刃口越锋利,实则不然。过长的抛光时间会磨去刃尖微观结构,使刃口变钝,甚至导致刃面出现肉眼可见的凹陷。此外,抛光盘磨损不均会导致刃面出现“台阶”或“波纹”,特别是在处理硬质钢材时,若抛光盘表面嵌入大量硬质颗粒,会像砂纸一样对刃面产生非均匀切削。为避免此类问题,应设置严格的抛光时间上限,并每隔一定时间(如30秒)检查刃面光泽度和锋利度变化,一旦发现光泽发乌或阻力增大,应立即停止该区域的抛光。
质量自检应包含多维度评估,而非仅凭手感判断。除了侧光检测对齐情况外,还需进行纸片切割测试,观察纸张切口是否平整、无撕裂,以及切割过程中阻力是否均匀。对于高精度刃具,还可使用高倍显微镜观察刃尖微观形态,确认无卷刃、崩口或氧化痕迹。若发现刃面存在细微划痕或光泽不均,应更换更细粒度的抛光介质进行精修,而非增加压力强行抛光。建立标准化的自检流程,确保每一把刃具在出厂或交付前均经过严格的视觉、触觉和功能测试,是保证刃口抛光质量一致性和长期耐用性的必要措施。