固定器螺丝的初始状态确认
在进行任何滑行活动前,固定器螺丝的紧固状态是决定动作稳定性与安全性的核心变量。长期处于高频震动环境下的滑板或远行板,其固定组件极易因金属疲劳或应力释放出现松动现象。检查时需先观察螺丝头部是否有滑丝、变形或明显的位移痕迹,这通常是受力不均或过度拧紧后再次拆卸留下的物理特征。若发现螺丝槽口磨损严重,强行使用常规工具可能会导致螺丝断裂,进而引发更严重的结构损伤。
清洁螺丝周围区域是检查流程中不可忽视的一环。泥土、沙砾或旧有的润滑脂残留会掩盖螺丝的真实状态,甚至在拧紧过程中造成螺纹咬死。使用软毛刷或干布清理固定板与板面接触处的杂物,能更清晰地识别螺丝底部的垫片是否平整,以及弹簧垫圈是否因长期挤压失去弹性。这一基础步骤能确保后续扭矩测量的准确性,避免因异物干扰导致假性紧固。
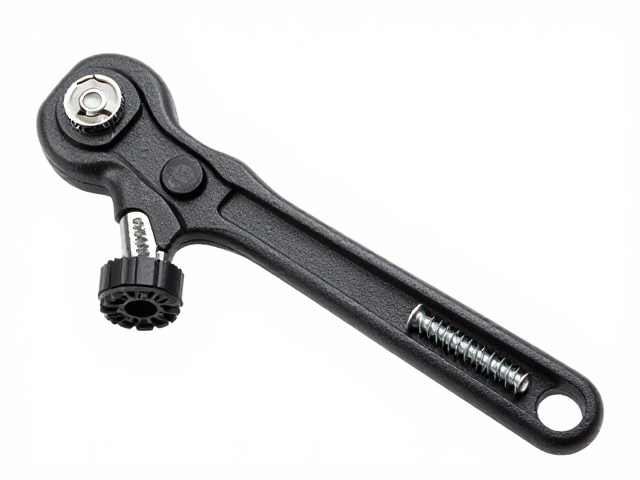
专用工具与扭矩控制
高精度的扭矩扳手是维持固定器最佳状态的关键工具。不同材质的螺丝(如不锈钢、铝合金或钛合金)对扭力值的要求存在显著差异,过大的扭力会导致螺丝拉伸变形甚至断裂,而过小的扭力则无法提供足够的夹持力。对于常见的6mm或8mm固定器螺丝,通常建议的扭矩范围在2.5至3.5牛·米之间,具体数值需参考板面材质的官方技术参数。使用扭矩扳手可以精确施加预设扭力,避免凭手感操作带来的误差。
在使用扭矩扳手时,应保持施力平稳,听到“咔哒”声或看到指针到达设定值后立即停止加压。切勿在达到设定扭矩后继续追加力量,这种“过冲”行为会直接破坏螺丝内部的微观结构,降低其抗疲劳强度。此外,应选用尺寸完全匹配的工具头,滑动的工具不仅会损坏螺丝槽口,还可能因突然脱手造成人身伤害。工具的日常维护同样重要,确保扳手内部弹簧机构灵敏可靠,是保证每次测量数据真实有效的前提。
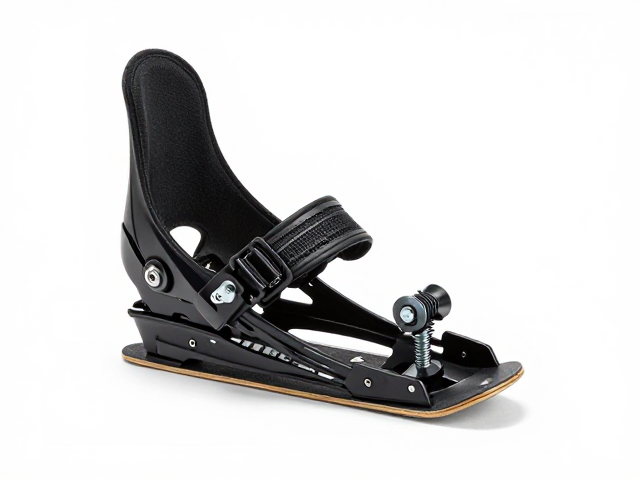
对角紧固与受力均匀
固定器螺丝的紧固逻辑遵循对角线原则,而非按顺序逐一拧紧。这种操作方式能确保固定板在板面上均匀受力,避免局部应力集中导致板面变形或螺丝受力不均。具体操作中,应先将所有螺丝手动旋入到底,确保螺纹完全啮合,然后再使用工具进行最终紧固。从中心螺丝开始,依次对角交替施加扭矩,每次施加约三分之一到一半的预设扭矩,分2-3次完成整个固定器的紧固过程。
这种分步紧固法能有效消除金属件之间的微观间隙,使螺丝与螺纹孔之间形成更稳定的预紧力。如果在一次操作中直接将所有螺丝拧至最大扭矩,可能会导致板面局部凹陷,进而影响滑行时的脚感反馈。定期检查对角螺丝的紧固状态,能及时发现因震动导致的松动迹象。对于高频使用或进行高难度技巧的板子,建议在每次滑行结束后快速复查对角螺丝的紧固情况,以维持最佳的机械性能。
周期性维护与隐患排查
固定器螺丝的检查不应仅停留在肉眼观察层面,需建立周期性的深度维护机制。建议每两周或每完成一定里程的滑行后,进行一次全面的上紧与状态评估。在检查过程中,若发现螺丝表面出现锈迹或腐蚀斑点,应立即使用专用清洁剂去除,并涂抹少量防松胶或润滑脂进行保护,以防止电化学腐蚀导致的强度下降。对于已出现明显磨损或损伤的螺丝,必须立即更换,严禁带病服役。
除了螺丝本身,还需关注固定器底座与板面之间的缓冲垫片状态。垫片老化变硬或碎裂会失去减震功能,导致震动直接传递至板面及螺丝连接处,加速紧固件的松动。更换垫片时,应选择材质均匀、厚度标准的配件,确保其与螺丝长度相匹配。通过这种系统性维护,不仅能延长板具的使用寿命,更能从根本上降低因机械故障引发的滑行事故风险,让每一次远行都建立在严密的机械逻辑之上。