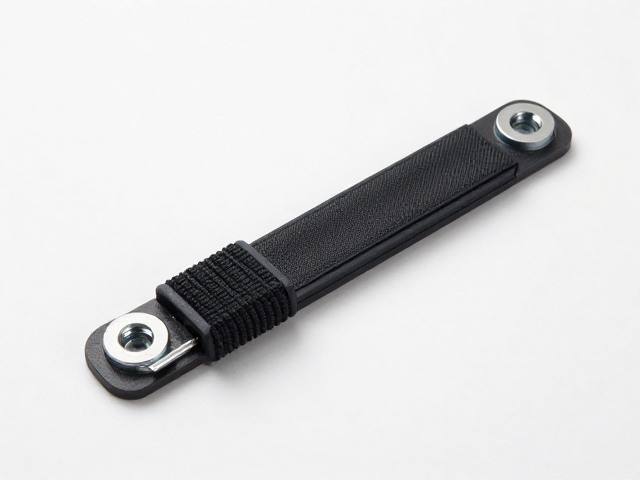
Channel系统防滑绑定件的安装前准备与基材确认
在实施Channel系统防滑绑定件的安装作业前,必须对安装基材进行严密的物理状态评估。混凝土或钢结构表面若存在浮灰、油污或疏松层,会直接削弱连接点的摩擦力,导致扭矩失效。施工人员需使用钢丝刷或高压空气清理结合面,确保金属件与基材之间无异物阻隔。对于混凝土基材,还需确认其强度等级是否符合设计要求,通常建议基材抗压强度不低于20MPa,以支撑紧固过程中产生的径向膨胀力,避免基材开裂或剥落。
防滑绑定件的选型需严格匹配Channel型材的规格尺寸。不同槽宽(如C100、C150等)对应的卡爪厚度和锁紧片形状存在细微差异,错误的型号会导致卡接不紧密,产生虚假紧固现象。在安装前,应核对绑定件上的型号标识与Channel型材的边宽数据,确保卡爪能完全嵌入槽钢内部并贴合内壁。同时,检查螺丝螺纹部分是否有机械损伤或锈蚀,受损的螺纹在受力时极易发生剪切断裂,引发严重的安全隐患。
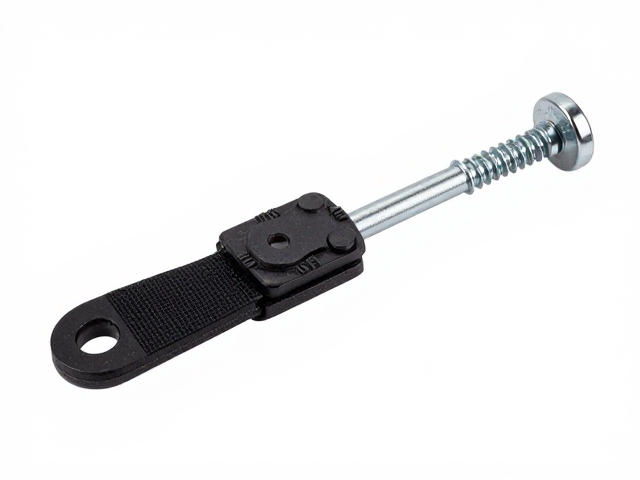
扭矩规范的核心参数与工具校准
Channel系统防滑绑定件的紧固质量高度依赖于螺丝扭矩的精确控制。过大的扭矩会导致螺丝屈服变形或滑丝,过小的扭矩则无法提供足够的预紧力,使绑定件在动态载荷下松动。一般建议使用的扭矩范围需参考紧固件制造商提供的技术数据表,对于常见的M8或M10高强度螺栓,初始紧固扭矩通常控制在20-30 N·m之间,具体数值需根据螺丝强度等级(如8.8级或10.9级)及表面处理方式(镀锌或达克罗)进行调整。严禁凭手感估算扭矩,必须使用经过校准的数显扭矩扳手进行作业。
工具的校准状态直接影响数据的真实性。在连续作业过程中,扭矩扳手内部的弹簧元件可能发生疲劳,导致读数偏差。因此,每完成一定数量的安装点(例如每50-100颗螺丝)后,应使用扭矩测试台对扳手进行复测,确保误差控制在±4%以内。此外,需定期清洁扭矩扳手的头部卡位,防止油污堆积导致卡爪打滑,这种隐性误差往往难以通过肉眼察觉,却是造成紧固失效的主要技术原因。
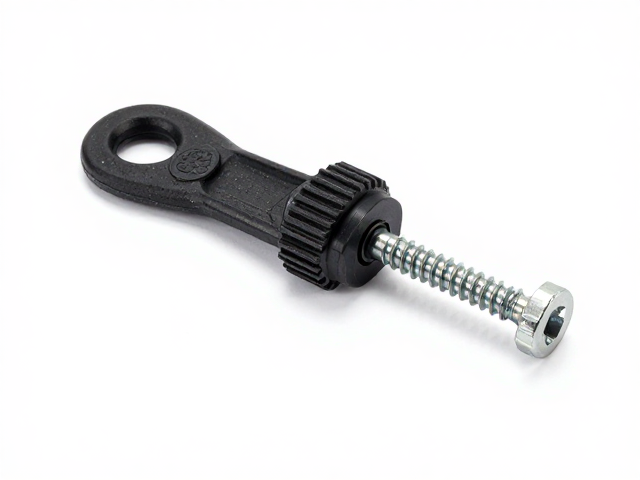
标准紧固操作流程与角度控制
正确的紧固动作应遵循“对角交叉、分步拧紧”的原则。对于双点或多点固定的防滑绑定件,不应一次性将单颗螺丝拧到底,而应先手动预紧,再使用扭矩扳手以对角线顺序分两次以上完成最终紧固。第一次紧固至目标扭矩的50%-70%,使各部件充分贴合;第二次紧固至规定值,以消除因材料变形产生的应力松弛。操作过程中,扳手应与螺丝轴线保持垂直,避免施加侧向分力,防止螺丝螺纹产生额外的摩擦损耗,导致实际预紧力低于设定值。
紧固过程中需密切观察绑定件与Channel型材的接触状态。当扭矩达到规定值时,防滑齿应牢固咬入槽钢内壁,此时螺丝头部与绑定件底座之间应无可见间隙,但不可出现螺丝被拧断或绑定件明显塑性变形的现象。若发现扭矩迅速上升但部件未完全锁紧,应立即停止操作,检查螺丝是否歪斜或螺纹是否受损。对于带自锁功能的螺母或螺丝,严禁在紧固后进行敲击或震动测试,以免破坏自锁结构。
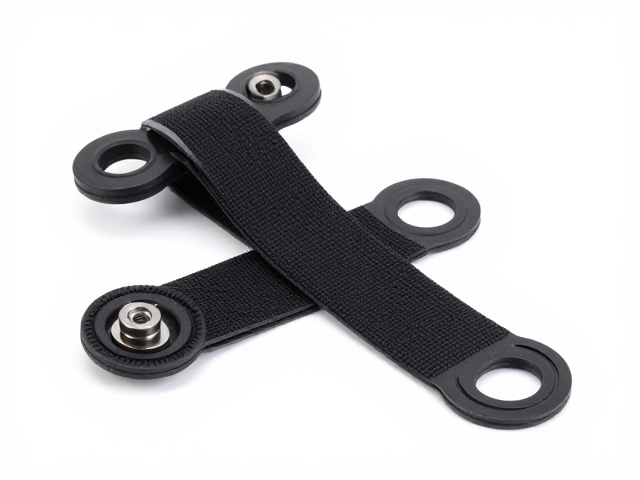
紧固后的质量自检与维护要点
完成紧固后,需进行直观的目视检查与简单的机械验证。检查重点包括螺丝头部是否完全沉入或平齐,防滑绑定件是否有松动迹象,以及Channel型材表面是否有因过度紧固导致的压痕或变形。对于关键受力部位,可使用同规格的空件进行扭矩复测,对比安装前后的数值差异,确保预紧力处于稳定区间。若发现个别点位扭矩不足,需记录位置并进行补拧,但需注意多次拧入会改变螺纹摩擦系数,补拧后的扭矩值应略高于初次设定值以补偿摩擦损耗。
长期运行环境中的维护检查也是保障系统安全的重要环节。在设备运行一段时间后,建议对连接点进行复检,特别是处于振动频繁或温差变化较大的区域。检查时可使用扭矩扳手对关键点位进行抽检,若发现扭矩值下降超过10%,应立即分析原因并进行重新紧固。避免使用润滑剂涂抹已安装的紧固点,除非设计规范中明确允许,因为润滑会大幅降低摩擦系数,导致相同扭矩下产生的预紧力不可控增加,进而引发连接失效。