极硬刃材的物理特性与选石逻辑
95度以上的高硬度钢材,通常伴随着极细密的碳化物颗粒和紧密的晶体结构,这种微观形态使得传统磨石难以在其表面形成有效的切削纹理。面对此类钢材,磨石的选择必须严格遵循“硬度匹配”原则,过软的磨石会被瞬间堵塞,而过硬的磨石则可能因切削效率过低导致操作者失控。陶瓷磨石因其颗粒结合紧密、自锐性相对较好,成为处理高硬度钢材的主流介质,它能通过稳定的切削动作剥离微小金属屑,而非单纯依靠摩擦生热。
在实际操作中,新手往往误以为越硬的石头磨得越快,实则不然。对于95度硬度的刃材,重点在于磨石颗粒的均匀度与结合剂的强度。陶瓷磨石通过高温烧结形成多孔结构,这种结构在接触高硬钢面时,能够保持锋利的切削刃口,避免颗粒脱落造成的划痕不均。选择时需关注磨石表面的平整度与颗粒目数,通常建议从中等目数的陶瓷磨石开始建立基础几何形状,利用其稳定的切削特性逐步过渡到精细打磨,这一过程能最大程度减少因石材特性不适配导致的刃口卷曲或崩缺。
钢边修磨组的力学引导作用
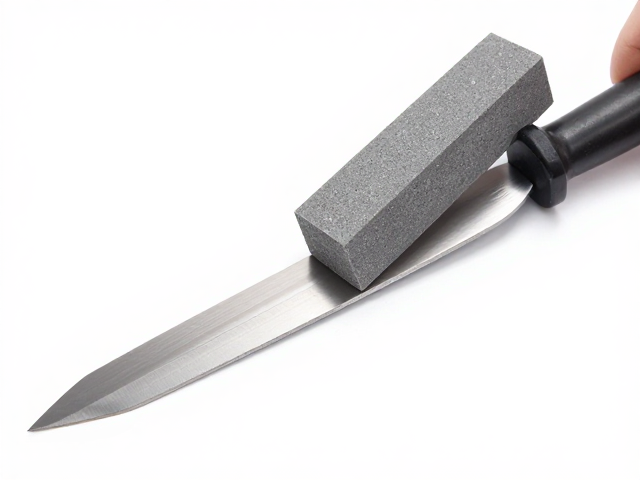
钢边修磨组的核心价值在于提供刚性的物理约束,这对于高硬度钢材的几何定型至关重要。高硬度钢材在受力时形变极小,若缺乏刚性引导,磨石与刃面的接触点极易发生微小滑动,导致刃线不直或出现波浪纹。修磨组中的金属或硬质塑料导板能够强制固定研磨角度,确保每一道砂痕都平行且均匀,这对于消除因手工角度不稳造成的微观缺陷具有奇效。
在使用修磨组时,关键在于压力的控制与运动的轨迹。由于95度钢材抗磨性极强,任何角度的偏差都会被放大并保留在刃面上。修磨组通过机械结构限制了手腕的自由摆动,迫使磨石严格遵循预设轨迹运动。这种强制性的一致性,使得新手能够快速建立起对刃面几何结构的直观认知。通过反复在修磨组引导下进行短距离、高频率的推拉动作,可以逐步去除前序粗磨留下的深痕,为后续精细抛光奠定平整的基础,从而显著提升刃口的直线度与对称性。
陶瓷磨石的操作手法与去痕技巧
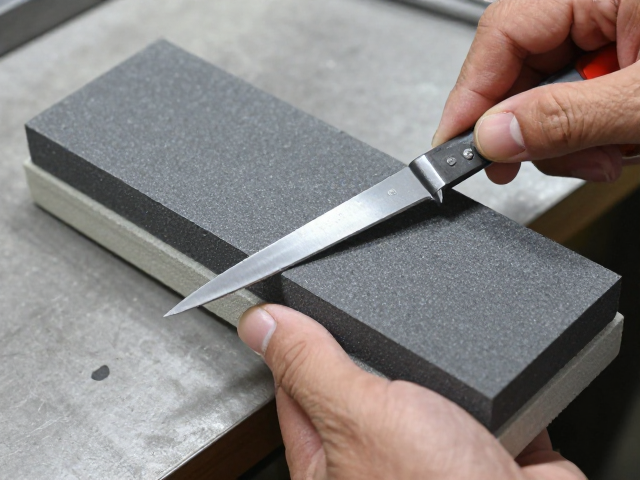
陶瓷磨石的切削过程需要配合严密的节奏与严丝合缝的层进逻辑。由于高硬度钢材会迅速钝化磨石表面,操作者需频繁检查磨石状态,并通过在粗糙混凝土或专用研磨膏上短暂摩擦来恢复其切削能力。在打磨过程中,应保持刃面与磨石表面的全接触,避免点状受力导致的局部凹陷。对于95度以上的钢材,建议采用“轻压慢移”的策略,利用陶瓷颗粒的锋利切削刃逐步剥离金属,而非依赖重力压磨。
去痕是检验磨石效果的关键环节。在完成某一目数的打磨后,必须彻底清除该目数的所有划痕,才能进行下一目数的作业。对于陶瓷磨石,由于其颗粒较硬,划痕通常较为明显,因此需要增加在该目数的打磨时间,直至整个刃面呈现出均匀一致的哑光质感。新手常犯的错误是急于更换磨石,导致不同目数的划痕交错,最终形成难以消除的“麻脸”。正确的做法是,在每一级磨石上反复操作,直至上一级痕迹完全消失,再转向下一级,这种严密的层进逻辑能确保刃口达到镜面般的平整度。
保护刃的微观定型与终检标准
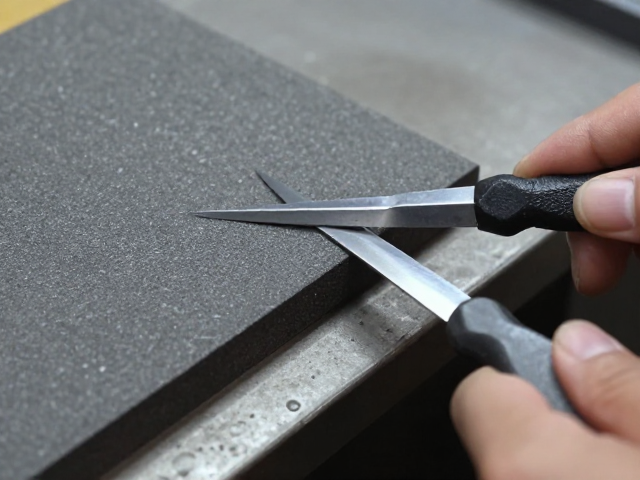
保护刃的形成并非依赖单一磨石,而是整个研磨流程末端对刃尖微观结构的精细修整。在95度高硬钢的语境下,保护刃指的是刃尖处经过精细抛光后形成的极小角度过渡区,这一区域需要具备极高的韧性以抵抗冲击,同时保持锋利的切削能力。通过极细目数的陶瓷磨石或硬质树脂磨石,对刃尖进行短促、轻柔的修整,可以消除微观层面的崩口与裂纹,使刃尖呈现圆润而锋利的几何特征。
终检的标准在于刃口在显微镜下的形态以及实际切割测试中的表现。合格的保护刃在侧视时应无明显反光带,表明刃线平整且无卷边。在实际应用中,可通过切割纸张或木材测试其连贯性,若切割过程中出现卡顿或撕裂,则说明保护刃区域存在微观缺陷,需返回细目磨石进行局部修正。这一过程强调细节的极致把控,通过反复的微调和验证,确保高硬度钢材的锋利度与耐用性达到最佳平衡,使新手也能通过严密的流程掌控,获得稳定且持久的切削性能。