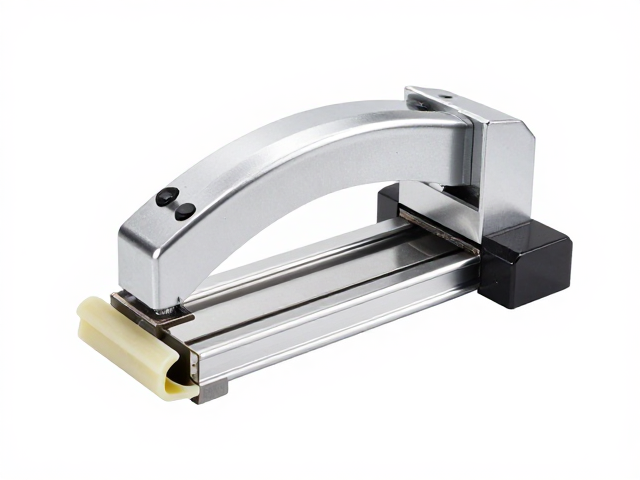
铝合金加工中的平整度痛点与传统工艺局限
铝合金因其轻量化与高强度的特性,广泛应用于精密仪器外壳、高端3C数码产品以及航空航天部件中。然而,在冲压、CNC加工或焊接等初加工环节后,铝合金表面极易产生微观起伏、波浪纹或边缘应力变形。这种物理形变不仅影响产品的视觉美感,更会干扰后续喷涂、阳极氧化等表面处理工艺的附着力与均匀度,导致成品出现橘皮、色差或涂层剥落现象。
传统的打磨抛光工艺主要依赖人工操作或通用打磨机,通过砂纸或砂轮对表面进行机械切削。这种方式效率低下,且难以控制切削深度的一致性,极易因人为手法差异造成局部过磨或留痕。对于需要极高平整度的镜面或拉丝效果而言,通用工具缺乏针对性的导向与支撑结构,难以在复杂轮廓边缘实现均匀受力,使得大面积区域的平整度难以达到精密装配或高端外观的标准要求。
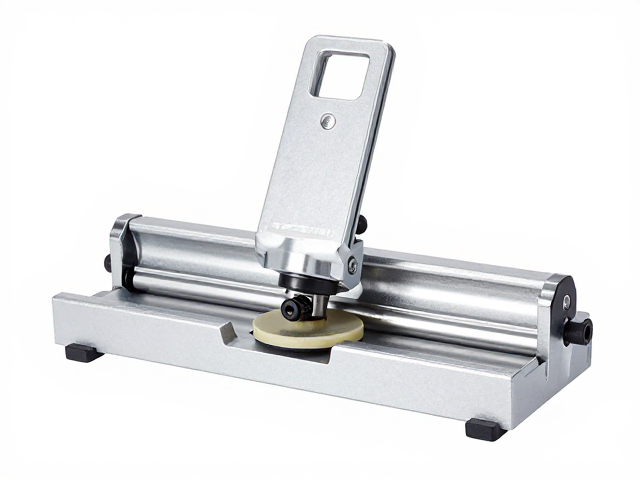
轮廓修整机具的核心结构与力学设计
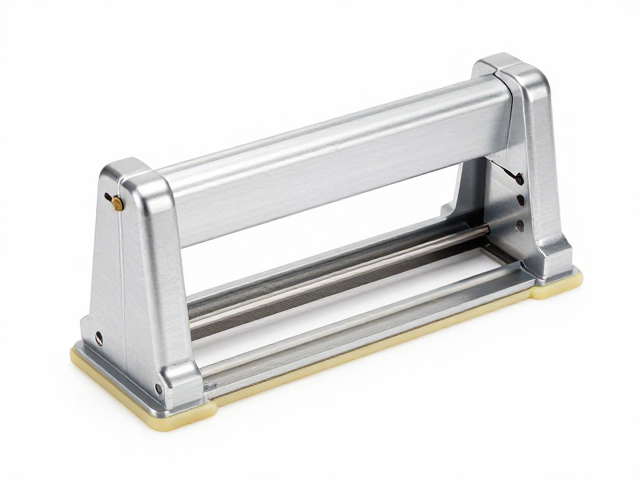
铝合金机身轮廓修整机具通常采用高精度导轨与浮动式打磨头组合设计,其核心在于通过机械结构强制限制打磨工具的运动轨迹。机具主体多由航空级铝合金或高强度工程塑料制成,确保自身在受力过程中不发生形变,从而提供稳定的基准面。浮动机构允许打磨头在一定范围内微调角度,以贴合铝合金表面的微小起伏,利用恒定的接触压力进行均匀修整,而非依赖操作者的手感。
专用底边蜡在该系统中扮演着关键介质角色,它兼具润滑、冷却与研磨助剂的多重功能。当修整机具带动研磨介质(如抛光盘或磨块)与铝合金表面接触时,底边蜡能迅速填充微观凹坑,形成一层均匀的保护膜。这层蜡膜不仅降低了摩擦系数,防止铝合金因高温产生“拉丝”或烧伤,还能携带切削下来的金属微粒,避免二次划伤。其特殊的粘度与附着力特性,确保了在轮廓边缘和转角处,研磨介质能保持稳定的切削效率,消除传统工艺中常见的死角与接痕。
专用底边蜡的化学特性与作用机制
专用底边蜡并非简单的润滑油脂,而是经过特殊配方的复合制剂,通常含有微细的研磨颗粒、高分子聚合物及抗氧化成分。这些微细颗粒在修整过程中起到微观切削作用,能够逐步去除铝合金表面的氧化层和微观不平,而高分子聚合物则有助于形成光滑的过渡层,提升表面的光泽度与触感。蜡体的熔点与软化点经过精确计算,确保在修整机具高速运转产生的热量下保持稳定的物理状态,既不会因过热融化流失,也不会因过冷变硬影响贴合度。
在铝合金表面,底边蜡能与金属原子产生轻微的物理吸附,形成一层致密的保护层,有效隔绝空气中的氧气和水分,防止修整过程中产生的新鲜金属表面迅速氧化变色。此外,蜡中的添加剂能中和切削过程中产生的静电,减少粉尘吸附,使修整后的表面保持洁净。这种化学与物理双重作用机制,使得铝合金在经过轮廓修整后,不仅平整度显著提升,表面的微观结构也更加致密,为后续可能的涂层处理提供了理想的基底。
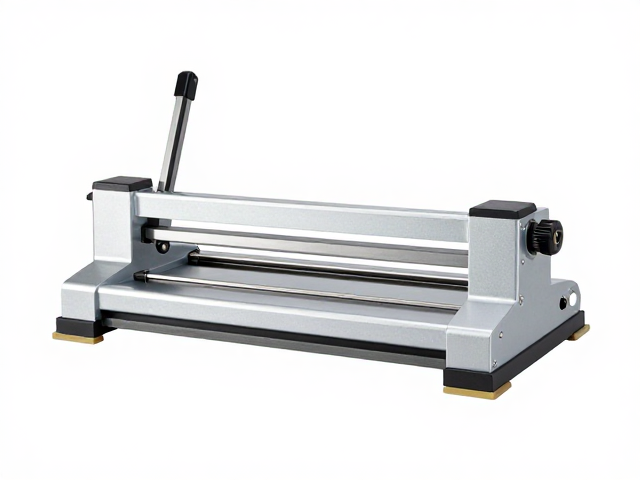
极致平整效果的实现路径与工艺标准
实现极致平整效果的关键在于修整机具的精度控制与底边蜡的协同作用。在实际应用中,操作人员需根据铝合金的厚度、硬度及初始缺陷程度,选择合适的研磨介质目数,并精确设定修整机具的压力参数。底边蜡的涂抹需均匀且适量,确保在整个修整过程中蜡膜不断裂、不堆积。通过机具的恒定移动轨迹,配合蜡膜的润滑与研磨,铝合金表面的微观峰谷高度差被逐步降低,直至达到规定的平整度标准。
平整效果的验收通常依据行业通用的表面粗糙度参数(如Ra值)进行量化评估。对于高端铝合金机身,经过专用机具与底边蜡处理后,表面粗糙度可稳定控制在Ra0.1μm至Ra0.4μm之间,肉眼观察无明显波纹,触感丝滑均匀。这种高平整度不仅提升了产品的视觉质感,还增强了结构的密封性与散热效率,特别是在需要精密贴合的组件中,能够减少因表面不平导致的应力集中,延长产品使用寿命。
工艺优化与注意事项
尽管专用修整机具与底边蜡能显著提升平整度,但工艺过程中的细节控制至关重要。铝合金的初始状态会直接影响修整效果,若表面存在严重划痕或深坑,需先经过粗磨处理,不可直接依赖精修工序。底边蜡的选择需与铝合金牌号相匹配,不同合金成分(如6061、7075等)的硬度与延展性差异,可能导致对研磨介质的响应不同,需通过小样测试确定最佳蜡品与参数组合。
此外,修整机具的维护保养也是确保持续输出高品质效果的关键。导轨、浮动机构等核心部件需定期清洁与润滑,防止金属屑堆积影响运动精度。底边蜡在使用后残留需及时清理,避免长期积聚影响后续工序或导致表面污染。操作人员需接受专业培训,掌握机具握持姿势、移动速度及压力控制技巧,确保每一处轮廓都能得到均匀、一致的修整,从而真正发挥专用工具与材料组合的优势。