粗磨去损阶段的切削参数与刀具选择逻辑
刃口抛光前的粗磨去损是决定最终成型效率的关键工序,主要处理铸造或锻造后留下的较大余量及表面缺陷。此阶段需严格匹配砂轮硬度与结合剂类型,对于硬质合金或高碳工具钢,通常选用氧化铝或碳化硅结合剂,硬度等级需根据材料硬度动态调整,避免过软导致切削效率低或过硬引发刃口微崩。切削速度与进给速率需保持相对稳定,过高的线速度会增加热损伤风险,而进给过快则易造成磨削深度不均,形成肉眼可见的波浪纹或残留刀痕,直接影响后续精抛光的从属加工时间。
磨削液的选用与喷淋策略直接影响去损质量与刀具寿命。高浓度乳化液或合成冷却液需通过高压喷嘴精准覆盖磨削区,以迅速带走磨削热并冲刷脱落磨屑。若冷却不足,刃口局部温度骤升可能导致材料金相组织发生变化,出现回火软化或微裂纹,这在后续抛光中表现为崩口或麻点。操作时需确保砂轮表面无堵塞,一旦发现磨削声音沉闷或切屑颜色变深,应立即降低进给速度并检查冷却系统,确保磨削过程处于热平衡状态,从而获得均匀一致的初始表面粗糙度。
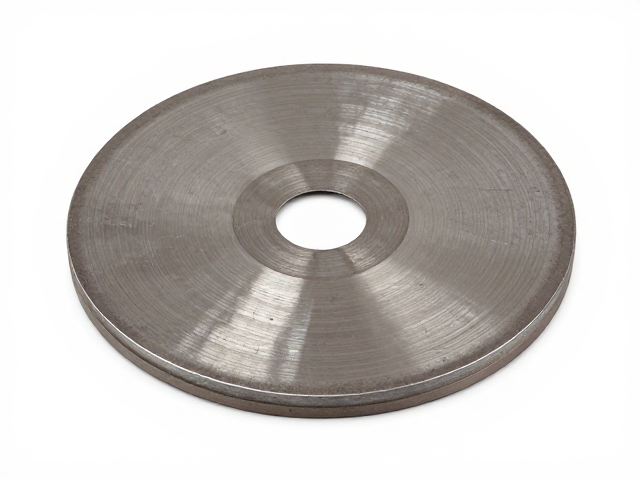
金刚石盘磨损机理与表面修整技术
金刚石盘在长期高负荷磨削下,金刚石颗粒会逐渐脱落或钝化,导致切削能力下降,此时必须通过修整恢复其锋利度。修整通常使用单点金刚石笔或专用修整盘,在低速、大进给的条件下对金刚石盘表面进行微量切削。修整频率需根据磨削工件的材质与总量动态调整,磨削硬质材料时修整间隔应缩短,以维持金刚石颗粒的自锐性。修整深度不宜过大,以免引起振动或导致金刚石颗粒非正常脱落,造成盘面不平整,进而影响刃口平面的直线度与平行度精度。
盘面的清洁与微观结构维护是延长使用寿命的核心环节。磨削过程中产生的金属屑、氧化物及旧磨屑会嵌入金刚石盘结合剂中,形成“堵塞”现象,使盘面失去切削能力。定期使用专用清洗液或超声波清洗设备清除嵌入物,可显著恢复盘面的开槽率。此外,需定期检查金刚石颗粒的露出高度,若颗粒磨损严重导致结合剂外露过多,需及时进行深度修整或更换新盘,避免在磨削过程中因切削力过大导致刃口烧伤或尺寸超差,确保每一颗金刚石颗粒都能以最佳角度参与切削。
标准化操作流程与质量控制指标
建立严格的粗磨与抛光前处理SOP(标准作业程序)是保证批次一致性的基础。操作人员需依据材料硬度表设定统一的主轴转速、进给速度及磨削深度,并记录每次加工的参数。在粗磨去损后,必须使用标准块规或激光干涉仪检测刃口平面的平整度与尺寸公差,确保去除量均匀,无局部过切或欠切现象。对于高精度模具刃口,粗磨后的表面粗糙度Ra值应控制在规定范围内,为后续金刚石盘精抛提供理想的物理基础,减少精磨阶段的材料去除压力。
质量检测环节需引入多维度的评估体系,不仅包括尺寸测量,还需通过金相显微镜观察刃口微观结构,确认无磨削烧伤、裂纹或变形。若发现刃口边缘存在微小崩缺,需重新评估粗磨参数或检查夹具稳定性,排除因振动或夹持不稳导致的隐性损伤。所有检测数据需归档保存,形成可追溯的质量记录,便于在出现异常时快速定位问题根源。通过持续监控关键质量指标,不断优化工艺参数,可实现刃口加工过程的闭环控制,确保每一批次产品均符合高精度制造要求。