边缘塑形与底边平整度的核心逻辑
边缘塑形并非简单的打磨,而是对镜片光学中心与几何边缘的精准重构。在加工过程中,镜片边缘的厚度变化直接影响佩戴的舒适度与美观,尤其是对于高折射率镜片,边缘过厚会导致“圈圈效应”,严重影响视觉体验。底边平整度则是决定镜片能否稳固嵌入镜架的关键,若底边存在微小瑕疵或角度偏差,镜片在镜框中容易松动、晃动,甚至因受力不均导致崩边或脱落。
选择工具时需明确,边缘塑形与底边检测属于两个不同但紧密关联的工序环节。塑形工具负责形态调整,而检测环节则用于验证加工精度。市面上常见的边缘打磨机多采用高速马达配合金刚石砂轮,其核心差异在于转速稳定性与散热能力。稳定的转速能减少玻璃碎屑的产生,避免边缘因高温产生微裂纹。对于底边平整度,传统依靠目视检查已难以应对高精度加工需求,需要借助专用工具进行量化或标准化评估。
边缘塑形工具的核心类型与适用场景
手动修边刀与电动修边机是两种主流的工具形态。手动修边刀通常由硬质合金制成,适用于小批量或个性化调整,操作者需具备较高的手法技巧,通过控制角度和力度来修整镜片边缘,适合处理镜架变形导致的轻微不适。电动修边机则具备更高的效率和一致性,其砂轮头可更换,以适应不同材质镜片的加工需求。对于树脂镜片,需选用专用树脂砂轮以防止过热熔化;对于玻璃镜片,则需使用金刚石砂轮以确保切削效率。
除了基础打磨,倒边工具也是边缘塑形中不可或缺的一环。倒边旨在消除镜片边缘的锐角,防止佩戴时划伤皮肤或衣物。常见的倒边方式分为手工倒边和机器倒边,机器倒边通常集成在磨边机中,通过预设程序完成指定宽度的倒角。选择时需关注倒边的宽度是否可调节,以及倒边后的表面光滑度。过宽的倒边可能影响镜片在镜框中的固定,而过窄则可能保留锐角风险,因此工具的可调节范围是重要考量指标。
底边平整度检测的专业方法与工具
底边平整度的检测常借助专用量具或光学辅助工具实现。传统的塞尺或厚度卡尺可用于初步判断底边与镜框槽位的匹配度,通过测量底边厚度与镜框槽深的一致性,间接反映平整情况。对于更精细的检测,部分专业机构使用干涉仪或高精度光学投影仪,通过观察光线在镜片边缘的反射与折射规律,判断底边是否存在凹凸不平。这些设备能提供微米级的误差数据,确保加工精度符合高标准要求。
另一种实用的检测方式是“试装法”配合专用检测板。将加工好的镜片放入标准测试镜框中,观察镜片在框内的贴合状态。若镜片与镜框之间存在明显缝隙或受力不均,则提示底边平整度存在问题。专用检测板通常模拟常见镜框的槽位形状,通过对比镜片底边与检测板的接触点,快速定位不平区域。这种方法成本低且直观,适合日常加工中的快速筛查,能有效避免因底边不平导致的售后问题。
专用收纳盒的设计逻辑与防护价值
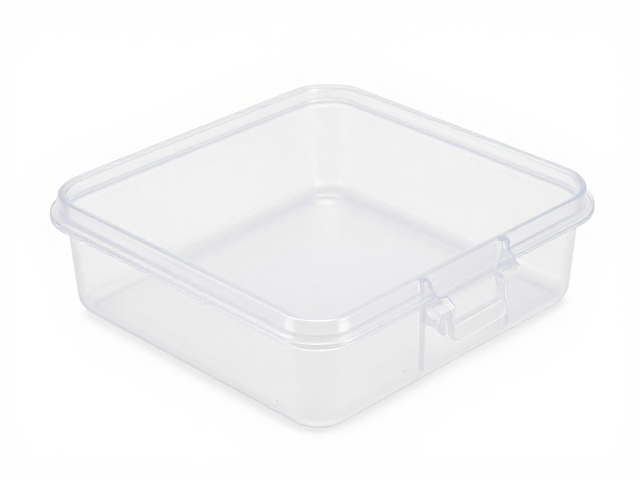
镜片在加工完成后的存储与运输过程中,极易因碰撞或摩擦导致边缘受损。专用收纳盒的设计核心在于“固定”与“缓冲”。盒内通常设有与镜片尺寸匹配的凹槽或卡位,确保每片镜片独立存放,避免相互接触。材质多采用高密度EVA泡沫或硬质塑料,内部衬垫需具备足够的弹性以吸收外部冲击。对于不同形状的镜片,收纳盒需具备模块化设计,以适应多规格镜片的存放需求。
收纳盒的另一大功能是防尘与防潮。镜片边缘在加工后可能残留微量粉尘或水分,若长期暴露在潮湿环境中,可能导致镜片镀膜脱落或边缘氧化。专用收纳盒通常采用密封性良好的结构,部分高端产品还内置干燥剂仓,以维持内部微环境的稳定。此外,盒盖设计需考虑开启的便利性,避免在取放镜片时因操作不当造成二次损伤。合理的收纳方式能显著延长镜片的使用寿命,降低因存储不当导致的报废率。