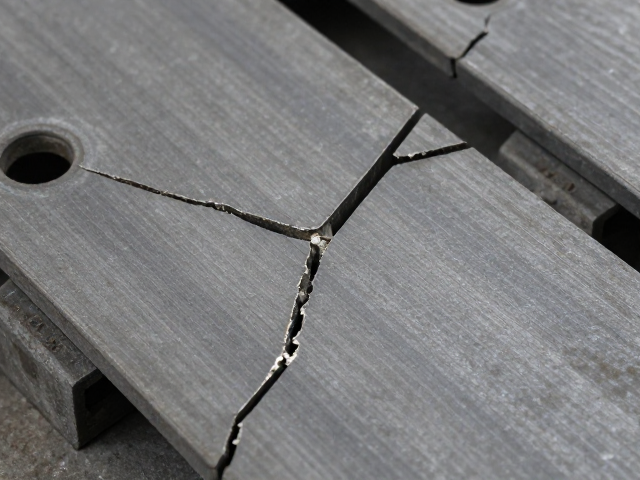
托板裂纹的早期识别与风险评估
托板作为机械设备中承载关键部件的基础结构件,其完整性直接决定了整机的运行稳定性。裂纹通常起源于应力集中区域,如螺栓孔边缘、焊接热影响区或长期承受交变载荷的过渡段。在日常巡检中,维修人员需重点关注表面是否有细微的发纹或锈迹渗出,这些前兆往往比肉眼可见的大裂缝更具隐蔽性。若发现局部涂层剥落伴随金属色泽异常,应立即停止设备运行,避免裂纹在动态负载下快速扩展,导致结构性失效。
评估裂纹风险时,需结合设备的使用场景与负载历史进行综合判断。对于高频震动环境下的托板,微裂纹可能迅速演变为贯穿性断裂。通过超声波探伤或磁粉检测等手段,可以精准定位裂纹的深度与延伸方向。数据表明,当裂纹长度超过托板宽度的5%时,结构强度会显著下降,此时必须执行更换程序而非简单修补。这种基于实测数据的判断标准,能有效防止因误判导致的二次事故,确保生产安全。
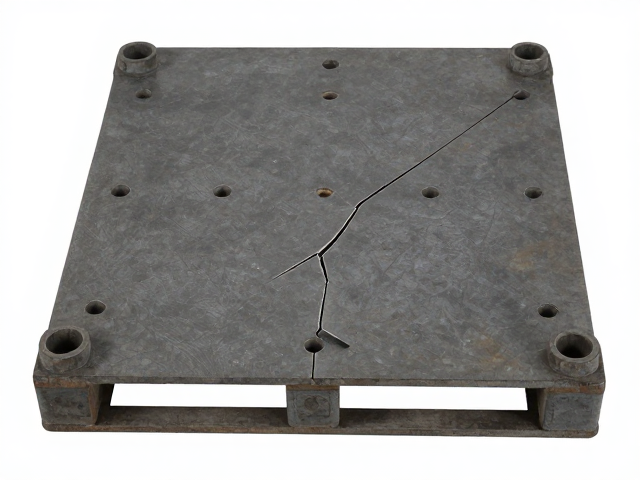
中心偏移的测量校正与复位策略
托板在安装或长期使用后,常因地基沉降或螺栓松动出现中心偏移,这种偏差会导致传动系统受力不均,加速零部件磨损。精确测量中心偏移需使用高精度激光对中仪或千分表,以基准轴线为参照,记录水平与垂直方向的偏差数值。实际操作中,需先松开固定螺栓,利用千斤顶或专用调整螺杆微调托板位置,使读数回归至允许公差范围内,通常精密设备的同轴度误差需控制在0.05毫米以内。
复位过程中,必须同步检查连接螺栓的预紧力与接触面的贴合情况。若发现底座与基础面存在间隙,需采用塞尺测量并选用合适厚度的垫片进行填补,严禁强行敲击调整。校正完成后,需进行空载试运行,监测振动频谱与温度变化,确认无异常共振或摩擦声。通过严密的测量与微调流程,可消除因中心偏移引发的隐性故障,恢复设备的原始设计性能,延长整体使用寿命。
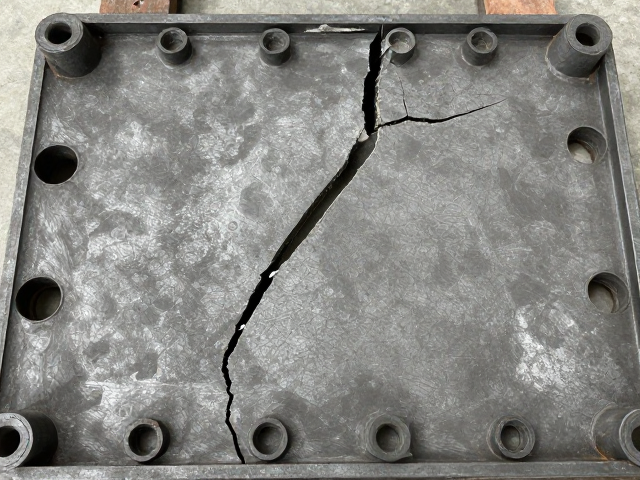
高损耗零件的选型与标准化替换
托板系统中涉及的轴承、密封件及连接螺栓属于高损耗零件,其失效模式多样,需根据实际工况进行精准替换。选型时应严格参照原始技术手册中的材质与规格参数,例如轴承需匹配相应的载荷等级与转速限制,密封件需考虑介质腐蚀性与温度范围。使用经过认证的标准化零部件,能确保替换后的部件在尺寸精度与力学性能上与原件一致,避免因非标件导致的配合不良或早期磨损。
替换作业时,需遵循严密的拆装规范,确保清洁度与装配精度。拆卸过程中应记录旧件的状态,分析失效原因,如为润滑不足导致的磨损,需在安装新件时优化润滑路径。安装新件时,需使用专用工具施加均匀力矩,防止因装配应力损伤精密表面。替换完成后,需进行必要的跑合测试,逐步加载至额定工况,验证新件的运行状态。通过科学选型与规范操作,可有效降低故障率,维持设备的高效稳定运行。