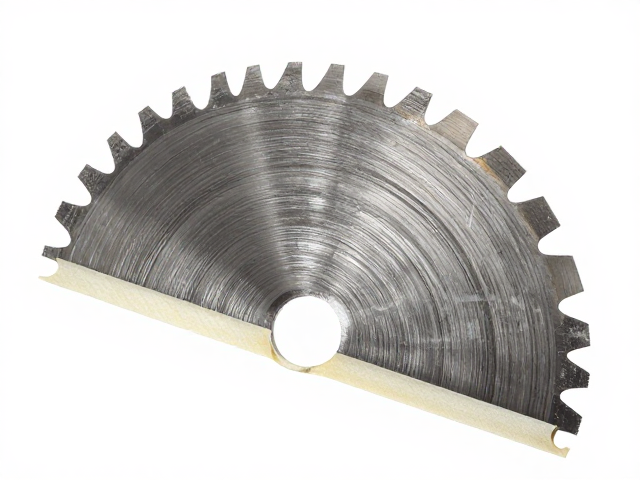
刀片磨损对切割精度的直接影响
刀片是轮廓修整机具的核心执行部件,其刃口状态直接决定了切割面的平整度与尺寸精度。随着作业时间的增加,刀片刃口会出现微观层面的卷边、崩缺或钝化现象。这种物理形态的退化会导致切削阻力增大,使得机器在运行过程中产生额外的震动,进而造成切口边缘出现毛刺或波浪纹。对于需要高精度轮廓加工的场景,如木材加工或复合材料切割,微小的刃口磨损可能放大为毫米级的尺寸偏差,严重影响成品率。因此,建立严密的刀片磨损监测机制,是维持设备高精度输出的首要环节。
为了准确判断刀片状态,操作者需定期观察刃口的光洁度与完整性。正常的刀片刃口应呈现均匀的金属光泽,无肉眼可见的缺口或黑斑。当发现切割声音变得沉闷,或者切屑形态由连续的片状变为粉末状或碎屑时,通常意味着刃口已严重钝化。此时若继续强行作业,不仅会降低切割质量,还会增加电机负载,加速传动部件的损耗。通过目视检查结合简单的切割测试,可以及时识别需要更换或重新打磨的刀片,从而在源头上保障切割精度。
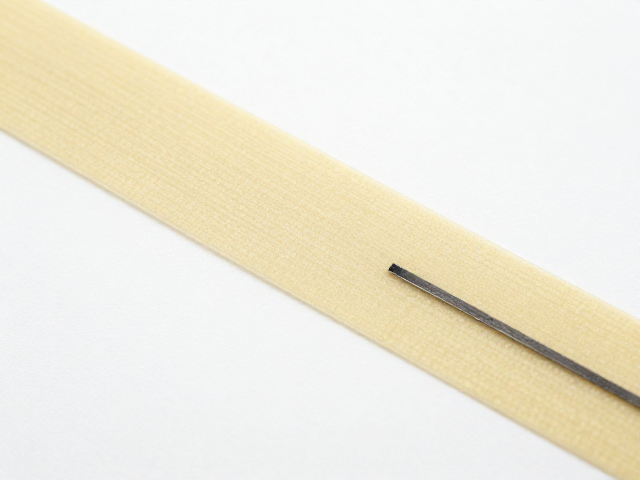
底边保护贴的功能与更换逻辑
底边保护贴位于刀片下方,主要承担着支撑被切割材料、减少摩擦以及防止刀片非切削面损伤的作用。在高频次的轮廓修整作业中,保护贴表面会迅速积累木屑、树脂或金属粉尘,逐渐变得粗糙不平。这种粗糙的表面会增加材料与刀片底部的摩擦力,导致切割过程中材料发生位移或卡滞,进而引发切割线偏移或断面不平整。此外,当保护贴磨损至规定厚度以下时,刀片底部可能直接接触底座金属面,造成刀片根部崩裂或底座划伤,带来严重的安全隐患。
保护贴的更换周期应依据作业频率和材料特性进行动态调整。对于高强度连续作业,保护贴可能在数天内即出现明显磨损或穿孔;而在低频使用环境下,其寿命可延长至数周。检查时需重点观察保护贴中心区域是否有贯穿性孔洞或边缘翘起现象。一旦发现保护贴表面凹凸不平或厚度不足,应立即停止作业并进行更换。使用全新的、平整的保护贴能显著降低切割阻力,使刀片在最佳受力状态下工作,从而提升整体切割的稳定性与表面质量。
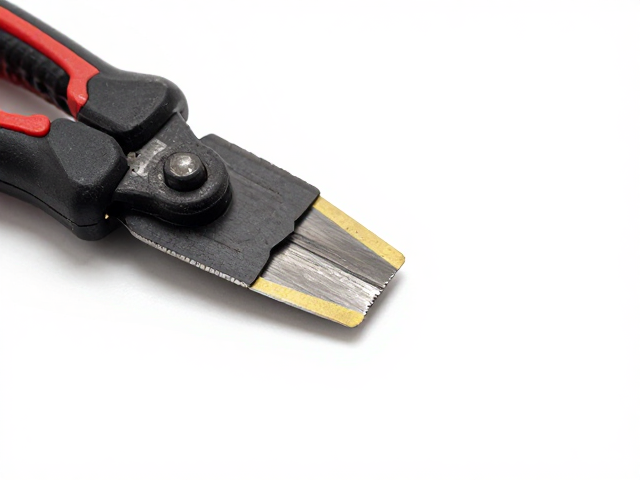
定期保养对设备寿命的延长作用
轮廓修整机具的长期稳定运行依赖于系统性的维护保养,而非故障后的维修。刀片与保护贴的状态会直接影响主轴轴承的受力情况。当刀片磨损严重或保护贴失效导致切削异常时,机器会产生额外的径向和轴向冲击载荷。这种非正常载荷会加速主轴轴承的磨损,导致主轴间隙增大,进而引发整机震动加剧和噪音升高。长期处于这种工况下运行,可能导致主轴变形或电机过热,大幅缩短核心部件的使用寿命。
建立标准化的保养流程是延长设备寿命的关键。建议在每次作业结束后,清理刀片周围的积尘与碎屑,检查刀片固定螺丝是否有松动,并确认保护贴是否完好。对于使用频率较高的设备,应设定固定的检查节点,如每工作50小时或每完成指定批次作业后,强制进行刀片状态评估与保护贴更换。这种预防性维护措施能够及时发现潜在隐患,避免小问题演变成大故障,确保设备始终保持在良好的技术状态,从而最大化设备的全生命周期价值。