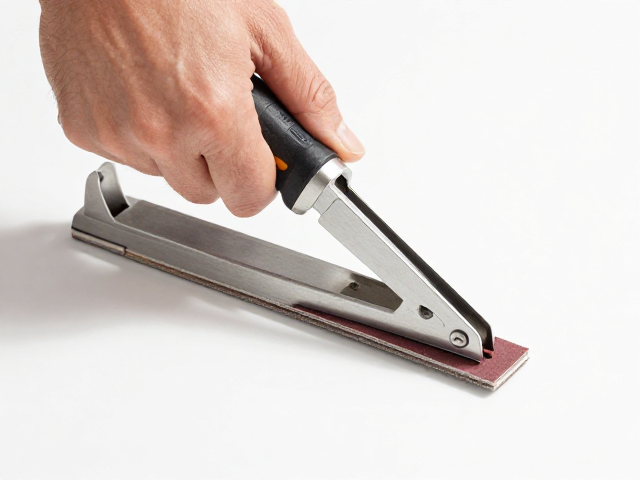
板侧修边器的核心操作逻辑与握持要点
板侧修边器在木工加工中主要用于处理板材边缘的平整度与光洁度,其核心在于通过旋转刀具对木材纤维进行切削。操作时,务必确保修边器底座完全贴合板材表面,双手分别控制机身的左右两侧,保持机身水平且垂直于加工面。启动电机后,应让刀具达到全速运转再缓慢接触木材,避免在静止状态下强行切入导致木材崩边或电机过载。
移动修边器的方向通常遵循逆着刀具旋转方向的原则,即从右向左移动,这样能利用切削反作用力将板材更紧密地压向底座,提高稳定性。对于长直边的加工,建议使用夹具或靠尺辅助定位,确保修边路径笔直。在处理复杂曲线或异形边缘时,需降低进给速度,通过手腕微调保持刀具始终垂直于切面,防止因受力不均造成刀具偏移或表面留痕。
底边砂纸打磨的受力分析与层进策略
底边砂纸打磨是去除修边刀痕、平滑过渡的关键步骤,其难点在于控制打磨力度与角度的一致性。初次打磨通常选用较粗目数的砂纸(如120-180目),重点在于消除修边过程中产生的深划痕或木刺。打磨时,砂纸应紧贴板材底面,利用手掌根部作为受力点,以画小圆圈或直线往复的方式移动,避免定点用力导致局部凹陷。
随着表面逐渐平滑,需逐步更换为细目数砂纸(如220-320目),以消除粗砂纸留下的细微磨痕。此阶段的重点在于均匀覆盖,确保每一处经过粗砂纸打磨的区域都得到细砂纸的二次处理。对于板材转角或边缘接缝处,砂纸容易卷曲或断裂,需折叠砂纸或使用专用打磨块包裹,保持接触面的平整,防止因砂纸褶皱造成新的压痕。
清洁砂纸粉尘的物理吸附与过滤机制
砂纸在打磨过程中会迅速积聚木屑和粉尘,导致砂纸孔隙堵塞,丧失切削能力,因此有效的清洁是维持打磨效率的前提。对于纸质砂纸,首选物理清理方式,如使用硬毛刷定期刷去表面附着物,或利用压缩空气从砂纸背面反向吹拂,将嵌入砂纸网格的粉尘排出。避免用水或油性清洁剂直接冲洗纸质砂纸,以免粘合剂失效导致砂纸分层脱落。
若使用布基或网布砂纸,其耐水性较好,可定期用清水冲洗,配合中性洗涤剂轻搓后晾干重复使用。对于粉尘堆积严重的情况,可使用专用的砂纸清洁石或粘性滚筒进行表面清理,快速恢复砂纸的切削活性。清理过程中需注意观察砂纸的磨损情况,一旦发现砂纸颗粒脱落、砂面不平或出现撕裂,应立即更换,以免因砂纸失效导致打磨不均,影响最终成品的表面质量。