侧边打磨修边角度的核心定义与技术边界
在工业制造与精密加工领域,侧边打磨构件的修边角度通常被严格界定在0至3度区间内,这一微小的角度变化直接决定了工件边缘的应力分布与装配精度。0度代表完全垂直于主体平面的直角处理,适用于需要严格对位且无倒角过渡的功能性结构;而0至3度的微倾角则用于消除锐边,降低装配时的干涉风险,同时为后续的涂装或密封提供必要的过渡空间。
该角度范围的设定并非随意约定,而是基于材料力学与加工工艺的平衡。过大的倒角会削弱边缘结构强度,过小的角度则可能因打磨轮接触面积不足导致散热不均或修整不匀。在实际生产场景中,保持这一区间内的稳定性,能够确保构件在批量加工中的一致性,减少因角度偏差引发的次品率,是精密制造中不可忽视的基础参数。
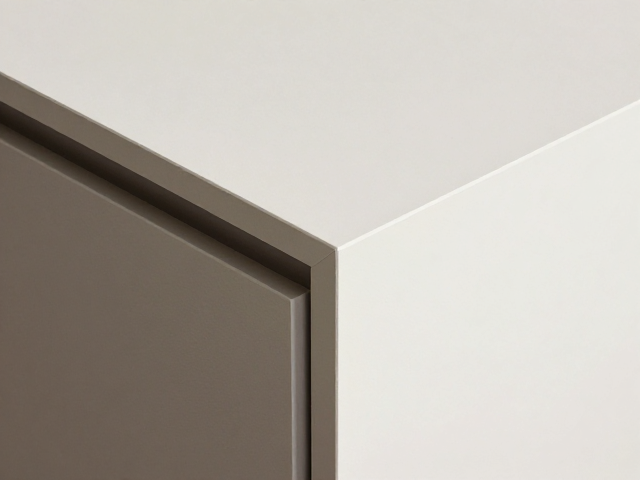
角度偏差对成品质量的影响机制
当修边角度偏离0-3度这一标准区间时,工件表面会出现明显的视觉瑕疵或功能性缺陷。若角度超过3度,边缘倒角过大,可能导致后续装配过程中与其他部件发生干涉,特别是在精密机械或电子设备中,这种干涉表现为卡滞或接触不良。此外,过大的角度还会改变边缘的受力模式,在长期负载下更容易产生应力集中,进而引发微裂纹或疲劳断裂。
相反,若角度小于0度或完全未进行倒角处理,锐边在搬运和装配过程中极易造成人员划伤,同时也容易在后续喷涂或电镀过程中形成积漆或镀层不均的现象。0-3度的微角设计能够平滑过渡表面,减少应力集中点,提高构件的耐用性。同时,这一角度范围有助于打磨工具更均匀地接触边缘,避免局部过热或材料过度去除,从而保证整体外观的平整度与一致性。
专业测量设备的选型与校准要点
针对0-3度这一微小角度区间,常规的角度尺难以提供高精度的测量结果,需依赖高精度电子角度仪或专用检具进行检测。高精度电子角度仪通常具备0.01度甚至更高的分辨率,能够实时显示当前打磨角度与目标值的偏差。在采购此类设备时,应重点关注其重复定位精度与长期稳定性,确保在不同环境温度与湿度条件下仍能保持测量数据的可靠性。
除了测量工具本身,校准流程的规范性直接影响数据的真实性。专业测量设备需定期使用标准角块进行零点校准与线性度验证。标准角块应选择经过计量机构认证的产品,确保其角度值的可追溯性。在实际操作中,建议采用多点测量法,对同一工件的不同边缘位置进行重复检测,以排除因工件装夹不当或设备震动带来的误差,确保测量结果真实反映修边角度。
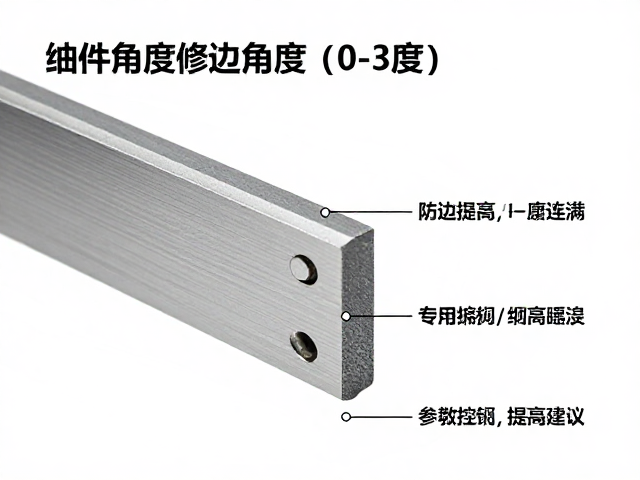
打磨工艺参数与角度控制的关联
修边角度的控制不仅依赖测量,更与打磨工艺参数密切相关。砂轮或抛光轮的线速度、接触压力以及进给速度均会影响最终形成的角度。较高的线速度可能因离心力作用使打磨材料向外扩张,导致角度略微增大;而过大的接触压力则可能使打磨轮嵌入材料表面,造成角度不足或边缘塌陷。因此,在设定工艺参数时,需根据材料硬度与打磨轮特性进行微调,以维持0-3度的稳定区间。
进给速度的均匀性也是控制角度的关键因素。快速或不均匀的进给会导致打磨深度不一,进而引起角度波动。建议采用自动化或半自动化打磨设备,通过程序控制进给轨迹与速度,确保每一处边缘的处理条件一致。同时,打磨轮的磨损监测也至关重要,随着打磨轮磨损,其有效直径减小,接触角度会发生变化,需及时修整或更换打磨轮,以维持工艺参数的稳定性。
专业维修店的设备采购与成本控制
专业维修店在采购侧边打磨相关设备时,需平衡性能需求与运营成本。高精度电子角度仪虽成本较高,但对于处理高附加值工件而言,其带来的质量稳定性与客户信任度提升具有长期价值。建议优先选择具备数据输出功能的设备,以便记录每次测量的数据,用于过程追溯与工艺优化。在预算允许范围内,可考虑配置多台不同量程的设备,以满足不同类型工件的检测需求。
除了测量设备,打磨工具的选型同样重要。针对0-3度修边,建议使用柔性砂轮或带定位导板的打磨附件,这些工具能辅助操作者更精确地控制角度。在采购时,应关注工具的耐磨性与更换成本,选择使用寿命较长且维护简便的产品,以降低长期运营费用。同时,建立设备维护计划,定期清洁与保养打磨装置,确保其始终处于最佳工作状态,避免因设备故障导致的角度偏差与生产效率下降。