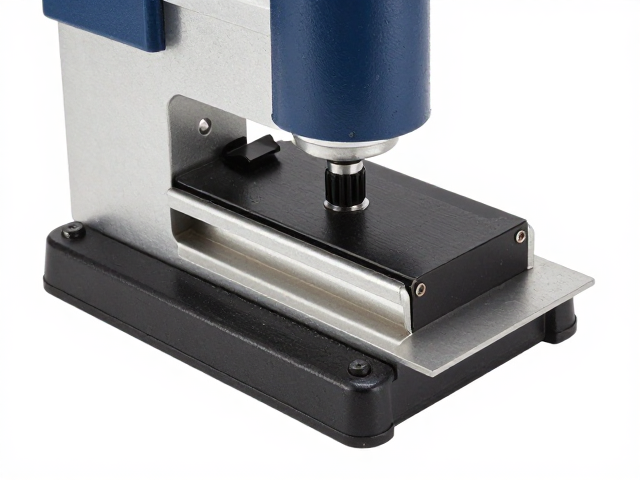
轮廓修整机具的核心组件与安全预处理
在进行底边划痕修复前,必须对轮廓修整机具进行严密的检查与校准,确保打磨头、吸尘系统及固定夹具处于最佳工作状态。操作者需佩戴标准的防护眼镜、防尘口罩及防滑手套,这是保障作业安全及防止粉尘吸入的基础步骤。机器电源线路需保持干燥且无破损,接地保护必须有效,以避免因漏电或短路引发的设备故障或人身伤害。
作业环境的温湿度会直接影响材料特性与修整效果,建议将工作区域温度控制在15至25摄氏度之间,相对湿度保持在40%至60%。在此环境下,鞋底材料(如橡胶、EVA或PU材质)能保持稳定的物理形态,避免因材料过软导致打磨过度或过硬导致划痕无法去除。清理工作台面的杂物,确保鞋底能平稳放置,防止因震动或位移造成修整偏差。
底边划痕的精准识别与初步处理策略
底边划痕通常表现为不规则的线性凹陷或表面磨损,其深度和宽度决定了后续修整的复杂程度。使用高精度放大镜或工业显微镜观察划痕边缘,判断其是否延伸至材料内部结构。对于浅表性划痕,重点在于平滑过渡;对于深性划痕,则需先进行填充或加深修整以消除应力集中点。切忌在未明确划痕性质前直接进行大面积打磨,以免破坏鞋底原有的结构完整性。
初步处理阶段,选用细粒度(如400-600目)砂带或砂轮进行轻度打磨,目的是去除划痕周围的毛刺和松散颗粒,为后续精细修整提供清洁的表面。打磨过程中,保持机具与底边表面成微小角度(约5-10度),以线性方式缓慢移动,避免定点停留导致局部过热或材料烧焦。定期停机检查打磨效果,利用手指触摸感知表面平滑度,确保无突起的硬点残留。
底边厚度的标准化优化与厚度控制
优化底边厚度是提升鞋底外观一致性和穿着舒适度的关键环节,需严格遵循材料原本的厚度基准进行微调。使用高精度数显千分尺或激光测厚仪,在底边多个关键点位(如前掌、足弓、后跟)测量原始厚度,记录数据作为修整基准。修整过程中,机具的进给速度需保持恒定,避免忽快忽慢导致厚度不均。对于需要减薄区域,采用分层打磨法,每次去除极薄层材料,逐步逼近目标厚度。
厚度优化的核心在于“均匀”与“对称”。在修整过程中,需不断旋转鞋底,确保四周厚度差异控制在允许误差范围内(通常建议误差小于0.5毫米)。对于不对称的划痕或磨损,需结合三维轮廓扫描数据或经验判断,进行非对称补偿修整。修整完成后,再次使用测厚仪复核,确保各点位厚度符合设计规范,避免因厚度不均导致的受力不均或加速磨损。
修整后的表面精整与质量检验
完成基础修整后,需进行表面精整,以提升底边的光滑度和美观度。更换更细粒度(如800-1000目)的打磨头,对底边进行抛光处理,消除细微划痕和打磨痕迹。此步骤需特别注意边角和转角处,这些区域容易因打磨头接触不均而产生瑕疵。精整过程中,保持机具平稳移动,避免产生螺旋纹或波浪纹,确保表面呈现均匀的哑光或指定光泽度。
质量检验是确保修整效果符合标准的一道防线。首先进行目视检查,观察底边表面是否均匀、无划痕、无凹陷、无烧焦痕迹。其次进行触感检查,用手掌轻抚底边,感受其平滑度和一致性。对于高精度要求的应用,还需进行功能性测试,如模拟踩踏动作,检查底边在受力状态下是否有异响或变形。检验合格后,清洁表面粉尘,完成整个修整流程。