侧边打磨构件的设计逻辑与接触面控制
侧边打磨构件的核心在于其几何形态与工件边缘的贴合度,传统直角打磨头在处理内角或窄边时极易产生应力集中,导致材料过度去除或表面留痕。优化此类构件的关键在于减小接触面积的同时保持刚性,通常采用弧形或倒角设计的砂轮片或百叶轮,使磨削点能够自然过渡到工件侧面。这种设计减少了单点压强,避免了因局部过热引起的材料变形或烧伤,特别是在处理铝合金、不锈钢等导热性较好的金属时,更需通过构件形状来分散热能。
在实际操作中,打磨构件的厚度与宽度直接影响操作的稳定性。过厚的构件难以进入狭窄空间,而过窄的构件则缺乏支撑力,容易在打磨过程中发生偏转。行业通用的标准中,针对精密模具或汽车零部件的侧边处理,常选用宽度在10mm至20mm之间的柔性砂轮,配合专用的导向板,以确保打磨路径的直线性。这种物理结构的优化,能够显著降低操作者的手部疲劳,因为构件本身的平衡性减少了对抗工件反作用力的需求。
人体工学手柄的力学传递与握持舒适度
人体工学手柄的设计初衷是改变传统直柄工具中力臂过长导致的扭矩负担,通过缩短力臂或改变握持角度,使施力方向与打磨动作更加契合。现代打磨设备中,手柄通常采用多材质复合结构,外层包裹高阻尼橡胶以吸收高频振动,内层为硬质工程塑料以提供结构支撑。这种结构能有效降低长距离作业中对手部神经和肌肉的慢性损伤风险,特别是对于需要长时间进行精细打磨的场景,手柄的直径和弯曲弧度需符合成年人手部最大握持范围的统计数据,通常建议在28mm至32mm之间。
手柄与机身连接处的角度调节功能也是提升舒适度的重要环节。固定式手柄限制了操作者的手腕活动范围,而可调节角度的手柄允许用户根据打磨面的倾斜度调整手腕姿态,减少腕管压力。在工业实践中,许多高端打磨机配备了快拆式手柄,允许用户根据工件位置快速切换直柄、鹅颈柄或侧置手柄。这种模块化设计不仅提升了工具的适应性,还通过优化力的传递路径,使每一牛顿的推力都能更有效地转化为磨削效率,而非消耗在对抗工具本身的晃动上。
修边角度0-3°的精度控制与表面质量
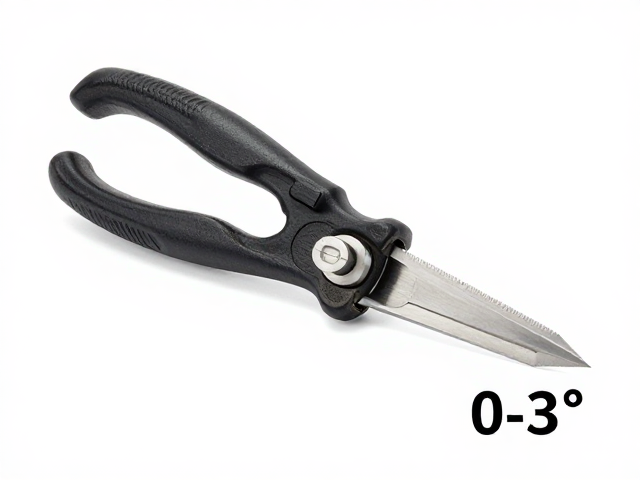
修边角度控制在0-3°区间,主要应用于需要消除微小毛刺而不改变工件主体尺寸精度的场景。在这个极小的角度范围内,打磨动作表现为轻微的刮擦而非切削,因此对磨削介质的粒度选择极为苛刻。通常建议使用从P80至P120粒度的柔性砂纸或纤维碟,利用其微观切削刃对边缘进行微米级的修整。过大的角度会破坏边缘的直线度,而完全垂直(0°)则难以去除倒角处的残留应力,因此3°作为一个经验阈值,能在去毛刺效率和边缘完整性之间取得最佳平衡。
实现这一精度控制依赖于打磨工具与工件表面的相对运动轨迹。操作者需保持打磨面与工件侧边形成稳定的微小夹角,并通过手腕的微调维持角度的一致性。在实际应用中,使用带有角度定位辅助脚的打磨平台可以大幅降低人工控制的难度。例如,在加工薄壁管件时,将打磨头以2°角接触内壁与外壁的连接处,再以恒定速度滑动,可有效消除焊接或切割后产生的锐边,同时避免对管壁造成穿透性磨损。这种精细的角度管理,是提升高端制造产品表面质感的关键步骤。