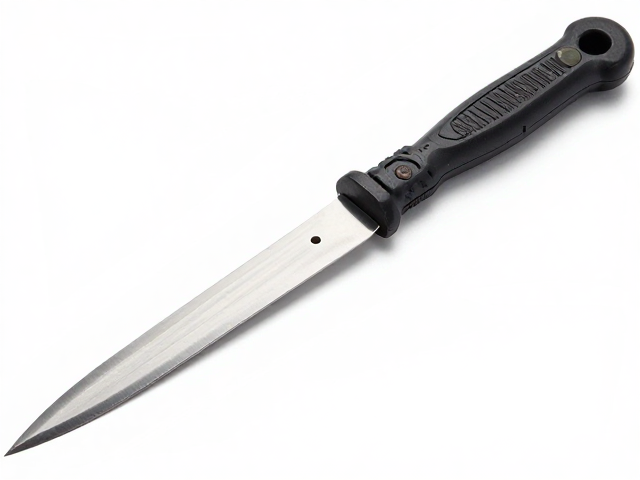
刃面基础处理与角度定位
打磨前需对刀刃进行彻底清洁,去除残留油污或氧化物,这能确保后续操作中磨石与金属表面的接触更加均匀。使用目数较低的粗磨石或碳化硅砂纸对受损严重的刃口进行初步整形,重点在于恢复刃线的直线度,而非追求极致锋利。操作时需保持手腕稳定,以手掌根部为支点,控制磨石在刀刃上的移动轨迹,确保每一侧的去除量一致。
角度定位是整形阶段的核心,90度通用操作通常适用于需要极高耐用性或特殊几何结构的工具,如某些凿子或专用工业刀具。将磨石平放于稳固台面,刃背紧贴磨石表面,此时刃面与磨石平面自然形成直角。通过反复轻触感知刃面与磨石的贴合情况,利用指腹感受刃线是否完全接触,避免出现因刃面不平导致的局部受力不均,这是建立正确基础几何形状的关键步骤。
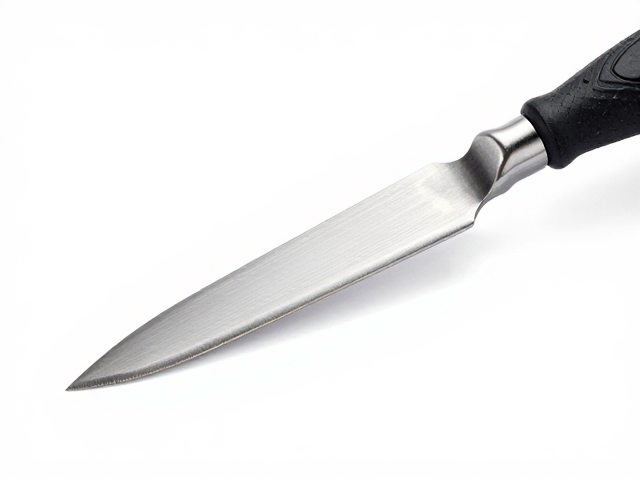
平面研磨与刃线构建
在确立90度基准后,开始进行平面研磨。保持磨石湿润或涂抹润滑剂,以小幅度的前后推拉动作进行打磨,避免大幅度挥动导致角度失控。重点观察刃线处产生的金属屑颜色与分布,均匀的灰白色痕迹表明研磨平整。每完成若干次推拉,需检查刃背及刃面是否有明显的高光点,这些亮点是不平区域,需针对性加强研磨直至消除。
随着研磨深入,刃线处会逐渐形成一圈均匀的卷刃或毛刺,这是金属被切削至临界点的标志。对于90度刃面,毛刺的形成速度相对较快,需及时更换细目磨石进行修整。操作时保持压力恒定,利用磨石本身的颗粒切削金属,而非依靠手臂施加的垂直压力。若发现毛刺偏向一侧,说明该侧研磨不足或角度发生偏移,需重新校准并加强该侧处理,直至毛刺在刃线两侧对称分布。
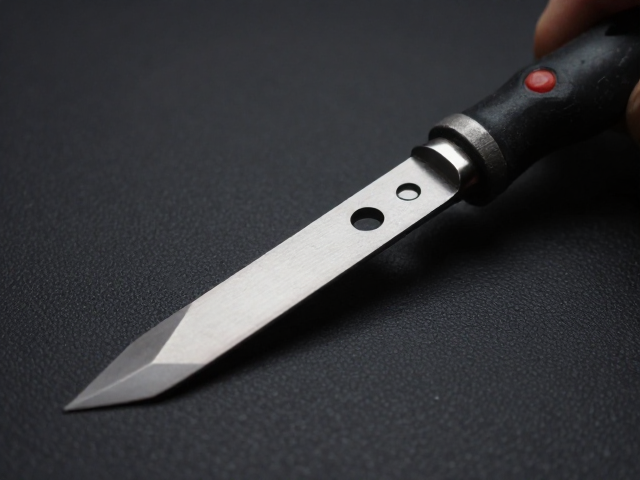
去毛刺与精修定型
当粗磨阶段完成,刃线两侧形成完整且对称的毛刺后,进入去毛刺环节。将磨石倾斜,使刃背与磨石表面形成极小的接触角,轻轻扫过刃线,动作要轻且快,避免过度研磨破坏已形成的刃面。此步骤旨在去除微观层面的金属撕裂部分,使刃线闭合。对于90度刃面,需特别注意刃角尖点处的处理,此处极易因受力过大而崩缺,建议采用划圈式轻柔打磨,逐步削弱毛刺直至消失。
精修阶段需换用高目数磨石或皮革条配合研磨膏,进一步提升刃面光洁度。保持原有的90度角度,以极轻的压力进行抛光。观察刃面反光,光滑如镜且无杂光的表面表明微观划痕已基本消除。此时可用手指指腹轻触刃线(需谨慎操作,避免划伤),感受刃口的顺滑度。若仍有阻滞感,需回到粗磨阶段重新检查角度一致性,确保无隐性缺陷。
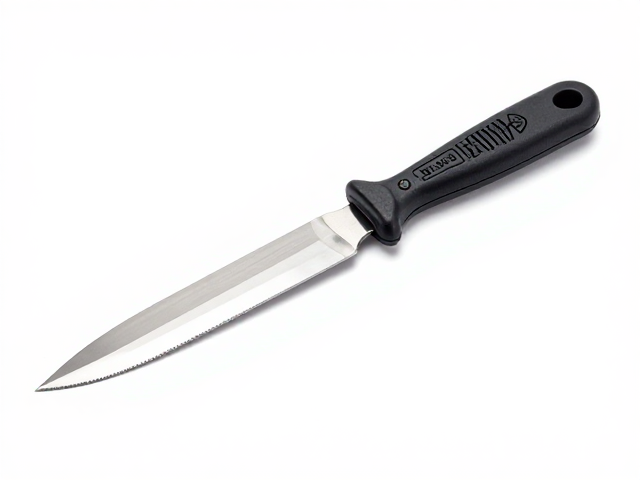
刃面状态检验与日常维护
检验刃面打磨效果可通过切割测试或目视检查。在白色纸张或软木板上进行划线测试,观察线条是否连续、无断续或撕裂现象。对于90度刃面,其切割特性更偏向于凿刻或硬物分割,因此测试材料应选择具有一定硬度的物体。若切割时出现卡顿或偏斜,说明刃面平整度或角度一致性仍有瑕疵,需针对性修复。
日常维护中,保持刃面干燥清洁是延长使用寿命的关键。使用后及时擦干水分,防止锈蚀。存放时避免与其他金属工具直接接触,建议使用专用刀套或分隔存放。定期检查刃面是否有微小崩口或磨损,发现轻微瑕疵可用细砂纸快速修正,避免小问题累积影响整体性能。正确的维护习惯能确保90度刃面始终保持在最佳工作状态。