核心组件解析:从研磨盘到夹具的协同逻辑
刃面打磨套装的核心在于研磨介质与固定机构的配合,其中研磨盘或研磨石的选择直接决定了切削效率与表面粗糙度。常见的研磨材料包括氧化铝、碳化硅以及金刚石涂层盘,不同硬度与颗粒目数的组合影响着金属材料的去除速率。例如,粗磨阶段通常选用60至120目的金刚石盘以快速修整刃口角度,而精磨阶段则需切换至400目以上的树脂结合剂或陶瓷盘以获得镜面效果。这种材料特性的差异要求使用者必须根据刀具钢材的硬度与最终用途来匹配对应的研磨介质,而非盲目追求单一的高硬度配件。
夹具系统的稳定性是保证刃面平整度与角度一致性的关键变量。优质的夹具通常采用航空铝合金或高强度工程塑料制成,具备严密的刻度调节旋钮与防滑底座。在实际操作中,夹具的V型槽宽度需与刀柄直径精确匹配,过大的间隙会导致研磨过程中刀具发生微幅晃动,进而形成波浪纹;过紧则可能因夹持力过大导致刀柄变形或滑脱。因此,检查夹具的锁紧结构是否具备双重保险机制,以及底座在受力时的抗扭转能力,是评估套装实用性的重要技术指标。
抛光膏的选择逻辑与兼容性测试
抛光膏的选型需严格遵循“硬度匹配”原则,过软的抛光膏在高速研磨下易脱落并污染研磨盘,而过硬的膏体则可能因摩擦系数过大导致刃面烧伤。工业级抛光膏通常分为硬质、中硬和软质三类,硬质膏多含氧化铬或氧化铁成分,适用于不锈钢或高碳钢的最终镜面处理;软质膏则常以氧化铝或氧化铈为基材,用于去除细微划痕。使用者应确认抛光膏的粘度等级是否与所用研磨盘的结合剂类型相容,例如油性基底抛光膏更适合树脂盘,而水性基底则更适配陶瓷盘,错误的搭配会导致膏体迅速干涸或结块,严重影响抛光效果。
在使用抛光膏进行刃面处理时,控制涂抹频率与研磨转速是避免“糊盘”现象的关键。过量的抛光膏会堵塞研磨盘的孔隙,降低其切削能力,因此建议采用少量多次的涂抹方式,并在研磨过程中观察排屑情况。若发现研磨盘表面出现黑色油泥或抛光膏无法均匀分布,应立即停止操作并清洁盘面。此外,抛光膏的保质期与储存环境会直接影响其化学成分稳定性,开封后的膏体若长期暴露在高温或潮湿环境中,可能出现油水分离或硬化现象,使用前需通过小面积试磨验证其活性状态。
夹具稳定性验证与角度控制细节
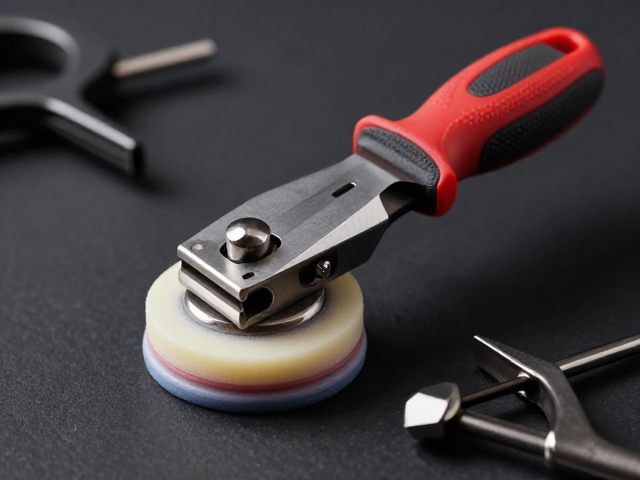
夹具的稳定性不仅体现在静态夹持,更体现在动态研磨过程中的抗震动能力。在实际操作中,当研磨盘与刃面接触产生反向推力时,夹具需能保持绝对静止。验证方法包括在空载状态下轻敲夹具底座,观察其是否产生残余震动,以及在施加适度侧向力时,锁紧机构是否出现松动预兆。高精度的夹具通常配备微米级调节螺杆,允许使用者对研磨角度进行精细修正,这种设计对于需要严格遵循原始几何角度修复的专业刀具尤为重要。
角度控制的准确性依赖于夹具刻度盘的清晰度与定位销的精准度。许多套装配备有角度标尺,但需警惕标尺与实际夹持臂之间的机械间隙,这种间隙在长期使用后可能因磨损而扩大,导致设定角度与实际研磨角度产生偏差。使用者可通过在夹具上放置标准角度块进行校准,确保标尺读数与实际物理角度一致。此外,夹具与研磨盘平台的平行度也会影响刃面的均匀性,若平台存在轻微倾斜,需通过调节底座脚垫进行补偿,以确保刃面各部位受力均匀,避免出现一侧磨损过快或研磨痕迹深浅不一的问题。