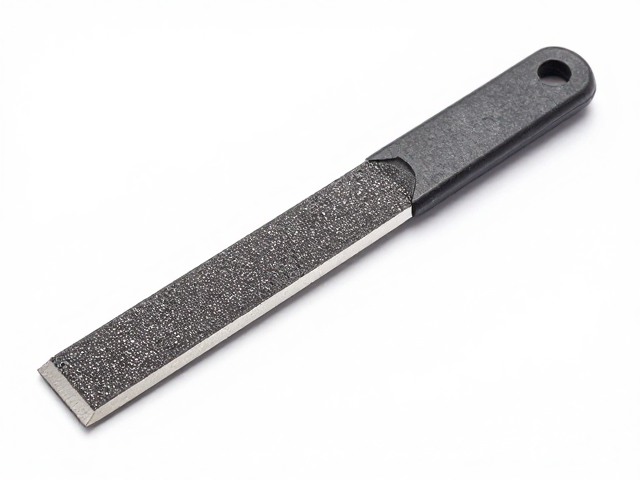
精密研磨的粒度选择逻辑
在金属加工与模型制作的微观世界里,120-220目这一粒度区间代表着从粗�修整向精细打磨的过渡阶段。底边锉刀作为该领域的常用工具,其齿纹密度直接决定了切削效率与表面光洁度的平衡。120目锉刀拥有相对开阔的容屑空间,能够快速去除材料冗余,适用于初步的边缘轮廓塑造;而220目则通过更密集的齿纹结构,对前一步骤留下的微小划痕进行细化处理,为后续工序奠定平滑基础。这种分级打磨的逻辑,避免了因单一工具过度切削导致的材料损耗或表面应力集中,是确保工件几何精度与表面质量的关键环节。
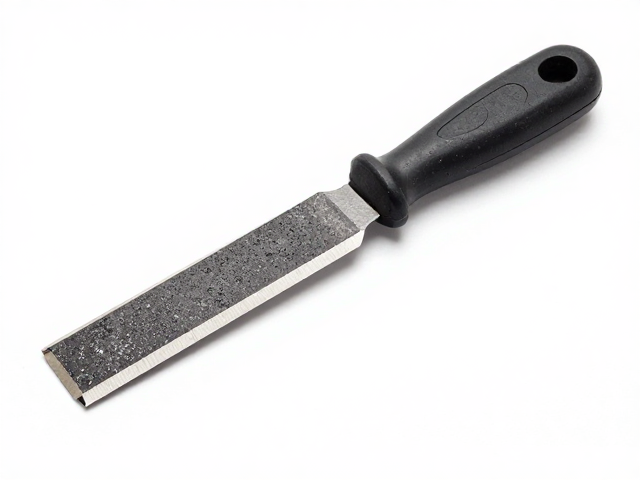
边缘塑形的工艺控制
边缘塑形并非简单的物理磨损,而是对材料微观结构的可控重组。底边锉刀在设计上通常采用交叉滚花纹路,这种结构能够在接触边缘时形成多点切削,有效防止锉刀打滑或产生不均匀的压痕。在实际操作中,保持锉刀与工件表面呈一定倾角,利用锉刀前端进行推锉,能够精准控制边缘的倒角角度与厚度。对于硬质材料,需施加均匀稳定的向下压力,利用齿尖切入材料表面;对于较软材质,则应减小压力,依靠齿纹的刮削作用去除微量材料,从而获得符合设计要求的平滑过渡边缘,避免出现崩边或毛刺。
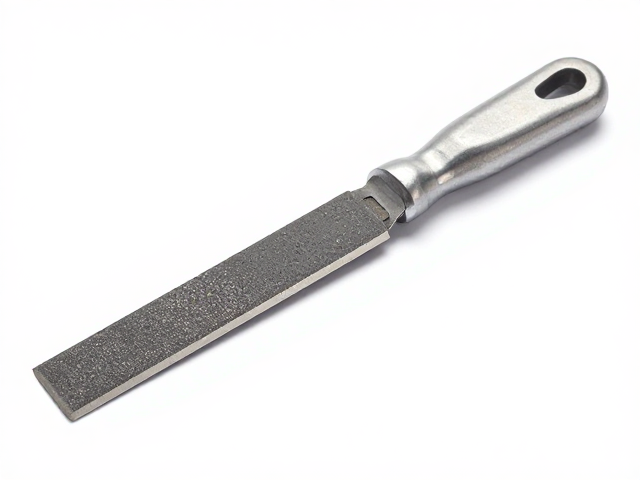
表面处理的细腻度保障
打磨细腻且不伤面,核心在于对切削深度的精准把控与工具的正确维护。220目锉刀的齿尖经过精密加工,刃口锋利且分布均匀,能够在去除极薄材料层的同时,减少对周围完整表面的挤压损伤。为了维持这一效果,需定期清理锉刀齿纹中的金属碎屑,防止堵塞导致切削阻力增大进而划伤工件。此外,打磨过程中应保持动作连贯,避免在同一位置反复过度摩擦,以免产生局部过热或表面纹理混乱。通过合理的力度与路径规划,底边锉刀能在不破坏材料本体结构的前提下,赋予边缘柔和、细腻的触感与视觉效果,满足高精度装配与外观展示的需求。